


钣金制造全工艺指南:流程、技术与工业应用
钣金制造通过先进设备与精密工程,将平板金属转化为功能部件,是汽车、航空航天、医疗、电子等现代制造基石。
认识钣金制造
核心在于:切割、成形、连接 —— 将不锈钢、铝、铜、黄铜、锌、碳钢等板材(厚度0.006–0.25 in.,兼顾延展与强度)加工成目标形状。
CAD建模与CNC数控编程生成精准三维模型并转为G代码,驱动设备精准切割/折弯/装配,保障高一致性、低废料。
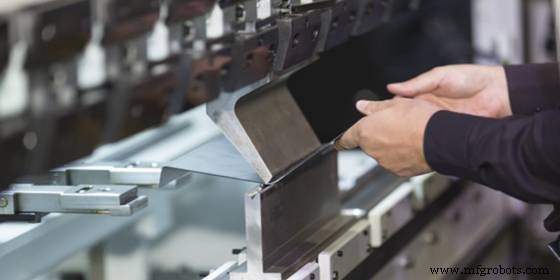
三大核心工艺支柱
- 切割
- 成形
- 连接
切割工艺全景
首道工序,定几何轮廓。分非剪切(热/压/磨料)与剪切(机械力)两大类。
非剪切切割
激光切割
高能聚焦光束熔汽/汽化金属,铁/非铁金属通用,切缝洁净、公差严。助割气体(氧气/氮气)护切割头防氧化碎屑。
等离子切割
电离气体熔切导电板材,中厚铝板等导电材料高精快切首选。
水刀切割
60,000 psi高压水(可加磨料)冷切软硬金属(铜/钢/铝),无热影响区,切割质量媲美激光。
剪切切割
剪切
软金属直线切割大批量首选。性价比高但留毛刺、轻微变形。
冲孔
模具冲压成孔/切口,模具精度决定重复性。
落料
从板料落下成形件,高尺寸精度、低废料。
带锯切割
连续带锯条切割长料/复杂轮廓。卧式切直线、立式擅异形。
成形工艺全景
固态重塑形状,主流方法:
折弯
折弯机/滚圆机达180°。适配弹簧钢、5052铝、铜。
滚圆/卷圆
冷/热轧辊压减薄均匀化,应用:盘/冲压件/轮辋/管材。
冲压
切割+成形一站式,压力机+模具。高速、低成本、适配复杂形状大批量。
翻边
边缘折回双层,强化周边。需V型折弯模+压平模两套模具。
卷边
边缘滚圆消锐利、增强度。三阶段受控防毛刺。
连接工艺
焊接
熔融边缘+填充金属融合。主流:SMAW/手工电弧焊、MIG/气保焊、TIG/氩弧焊,按厚度材质选型。
铆接
钻孔置铆钉铆尾变形锁死。冷铆适配薄非铁板,热铆用于厚钢板。
钣金制造四大核心价值
- 轻量化部件:航天汽车提燃效;
- 材料灵活性:不锈钢/铝/铜/黄铜等全谱可选;
- 精度与速度:现代CNC达0.0005 in.公差,极少人为误差;
- 规模化成本优势:高重复性+自动化压低人工成本。
常用材料清单
- 不锈钢
- 热轧钢
- 冷轧钢
- 预镀层钢
- 碳钢
- 铝
- 铜
- 黄铜
表面处理工艺
兼顾美观与功能:
- 粉末喷涂
- 喷砂
- 拉丝
- 电镀
- 阳极氧化
- 激光雕刻
- 丝网印刷
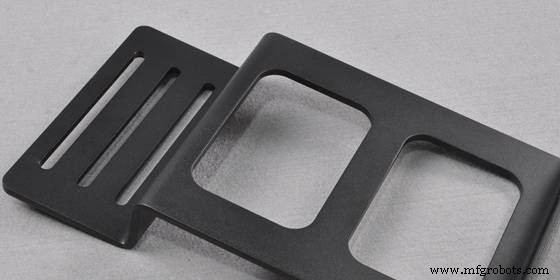
重点行业应用
汽车
激光切割+冲压产出机盖/翼子板/侧围/车顶等轻量高强覆盖件。
航空航天
精密切割铝/钛板成机身段/翼梁/结构支架,满足严苛轻量与安全标准。
医疗器械
MRI部件/手术器械/灭菌外壳,依赖高精度钣金原型与量产件。
机箱机柜与电子
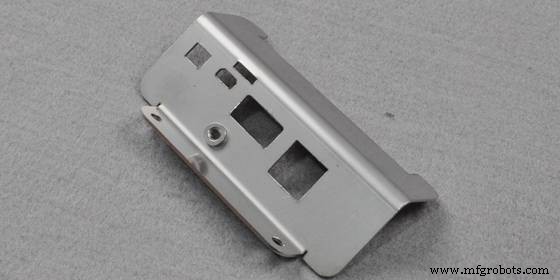
防尘防振坚固外壳,预留线缆/LED/显示开孔。
可制造性设计(DFM)关键要点
壁厚规范
统一厚度0.9–20 mm。激光切割0.5–10 mm最佳;折弯0.5–6 mm适配。
孔与槽设计
孔径≥板厚。避免靠边开孔,预留足够边距。
展开计算:折弯补偿与扣料
折弯补偿:展开料加料;折弯扣料:展开料减料。两者平衡成型后最终形状。
内弯半径设定
内弯半径=板厚,防开裂变形。
维肯钣金制造服务
维肯ISO认证钣金制造体系,聚焦质量/精度/客户满意度。从概念到终检全链路把控。欢迎询价与设计评审。
结语
钣金制造以无可匹敌的灵活性、速度、精度跨界赋能。掌握工艺/材料/设计最佳实践全谱,工程师可创造轻量高性能部件,驱动创新。
常见问题
钣金制造流程如何运作?
CAD建模 → 原型开发 → 测试验证 → 迭代设计 → 量产。
主流钣金技术有哪些?
切割(激光等)、成形(折弯等)、连接(焊接/铆接)。
钣金最大加工厚度?
常规0.5–6 mm,特定工艺可达0.25 in.(≈6.35 mm)。
制造工艺
- CNC刀具选型与切削参数优化:精准加工的关键
- 自制 Arduino 基础的 Atari 2600 手柄转 USB 适配器
- 扳手品类全景指南:类型、用途与关键特性详解
- 空气清新剂:从古老香料到现代插电式技术
- Jet钻铣床终极专业指南:结构、优势与应用全解析
- 掌握大型型钢轧机轧制工艺:核心参数与控制技术
- Arduino 网页示波器 – 基于 PHPoC Shield 的 6 通道高级触发 Web 示波器
- 美国制造体系:源起19世纪的可互换零件与机械化革命
- Arduino UNO 驱动 Nokia 5110 LCD 旋钮编码器菜单系统构建指南
- 热风炉技术演进与高效热风生成:从原理到现代化操作
- 水平定向钻进(HDD):非开挖管线铺设核心技术指南
- 非传统加工技术全谱系:EDM/ECM/激光/电子束/离子束/等离子/超声/化学/快速成型深度解析