


选择合适的螺纹处理剂:提升可靠性、减少停机
对螺纹管件和紧固件进行专业螺纹处理,是实现高效、低成本制造的关键。螺纹紧固件松动是设备故障的主要原因之一,每年导致数百万美元的非计划停机损失。此外,每年因泄漏损失的工业流体超过10亿加仑,不仅威胁安全、增加排放,还带来污染风险。
螺纹紧固件在从轻型设备到重型机械的各类组件中维持关键公差。为确保其全生命周期的可靠性能,必须保持这些公差。螺纹处理剂分为螺纹密封剂、厌氧胶(螺纹锁固剂)和抗咬合剂三大类,通过润滑、保护、密封和锁固功能,显著提升组装可靠性。
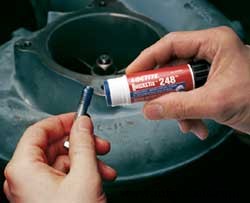
半固体棒状配方代表了螺纹处理技术的最新进展。
厌氧胶(螺纹锁固剂)
螺纹紧固件承受振动、冲击、热胀冷缩和微观位移等差应力,这些因素会侵蚀夹紧力,导致机器故障。传统机械锁固装置(如弹簧垫圈、钢丝固定器、锁紧螺栓)增加成本,且无法可靠抵抗侧向滑移自松,也不具备防腐蚀密封功能,还必须精确匹配每个紧固件规格。
液体厌氧胶是保持螺纹组件长期锁固、防泄漏的最可靠、最具成本效益的解决方案之一。滴涂于螺纹上,厌氧产品填充螺纹槽,在隔氧环境下接触金属离子固化为硬质热固性塑料。这将螺纹锁合在一起,消除位移,并密封防泄漏和腐蚀。固化前多余胶液可擦拭去除。
虽然处理良好的表面能发挥最佳锁固效果,但新型厌氧技术降低了对大量清洁和表面处理的依赖。新配方可在惰性金属上固化、耐油污表面、且可指定固化速度。传统液体产品在困难基材上仍可能需要底漆。
厌氧胶可防止因夹紧力丧失导致的错位等常见故障。例如,齿轮箱或电机轴对齐时,安装螺栓必须正确扭矩以维持对齐。长期振动、热循环或冲击会松动螺栓,降低夹紧力导致错位。主动涂抹液体厌氧胶可保持夹紧力,预防此问题。
厌氧胶提供多种强度等级以适配特定应用,使紧固件即使在极端环境下也能维持关键夹紧压力。这些胶粘剂具备高剪切强度、优异耐温性、快速固化、易于点胶和出色抗振性能。新型厌氧配方包括表面不敏感型、高温型(高达450°F/232°C)、耐化学型及专为严重振动设计的产品。
选择螺纹锁固胶时需考虑:已锁固螺栓只需清除旧胶、涂抹新胶即可重复使用。厌氧胶分低强度(易拆卸)、中强度(手动工具可拆)和高强度(最大保持力)三级。没有真正永久的厌氧胶;即使最高强度产品,经450-500°F(232-260°C)加热约5分钟也可用标准手动工具拆除。
大量旧胶残留可用硬毛刷清除。少量残留若不妨碍重新安装,可与新涂厌氧胶兼容。
螺纹密封剂
泄漏给所有流体系统(气体、蒸汽、液体)带来高昂且危险的风险。泄漏容忍度差异巨大:排水软管滴漏几滴可能可接受,但同等速率泄漏进配电柜可能造成灾难。
泄漏多源于管接头。尽管设计旨在减少接头数量,螺纹连接不可避免。即使使用标准管件,锥螺纹也不精准,使用或维修中可能损坏,形成单纯拧紧无法消除的螺旋泄漏路径。螺纹密封通过堵塞管连接泄漏路径解决此问题。
机械密封方法(生料带、管螺纹膏、O型圈、锥密封)均有局限。生料带仅作润滑,易碎裂、堵塞管道或导致过紧;人工缠绕限制自动化,抗振差。管螺纹膏含溶剂会蠕变收缩,降低耐化学和抗振性。O型圈需大量库存和专用接头设计,装配易损。锥密封需昂贵加工且脆弱。
厌氧螺纹密封胶为液态至膏状配方,厌氧固化。不含挥发性溶剂,随时间不挥发,保持长期密封完整性。配方改性剂和增塑剂提供装配润滑,确保扭矩一致;固化后形成无熔融密封,消除泄漏路径。
固化后,厌氧密封胶耐熔融,消除泄漏路径。同时密封锁固螺纹,装配时作润滑促进拧紧并保持扭矩。未固化胶液可溶解,防污染。涂抹后即时耐低压(500 psi),多款配方耐压达10,000 psi。亦可密封管接头和压缩接头,流体兼容性优异。
螺纹液压接头是常见泄漏源。传统密封剂常因收缩或缺乏真正密封能力而失效。厌氧螺纹密封剂结合装配润滑与无收缩密封,提供长期可靠性。
抗咬合剂
抗咬合剂保护螺纹和过盈配合金属件在高温下免受锈蚀、腐蚀、咬死和卡死,同时降低苛刻工况下的摩擦、磨损和断裂。
这些高性能润滑脂(含或不含金属片)确保紧固件易于装拆。给定扭矩下,抗咬合剂保证螺栓张力一致,即使在极端条件下。特定配方针对螺纹材质和温度范围;部分产品耐温超1,000°F(538°C)甚至达2,400°F(1,316°C),适用于炉门铰链等恶劣环境。
典型施工为刷涂。不建议将紧固件浸入材料中,因可能导致过量涂抹、污染和装配不一致。
新技术:半固体棒状配方
螺纹锁固和密封材料稳定性与反应性的最新进展,催生了半固体“棒状”配方,作为液体产品的补充。半固体螺纹锁固、密封和抗咬合棒在液体凌乱或可能迁移至非目标区域的场景表现优异。例如,密封棒适合流体和生料带难以施工的顶部或难以触及位置。抗咬合棒技术可精确点涂于零件,减少过量涂抹。
棒状产品在时间敏感或分阶段装配操作中尤为宝贵。螺纹锁固材料可预先涂抹而无流失风险,所有组件可同时装配,无需费力匹配机械锁固件或逐滴涂抹液体。
安迪·巴登(Andy Bardon)为汉高公司应用工程师。了解更多请访问 www.loctite.com 或致电 800-562-8483。
设备保养维修