


螺纹锁固胶:保障紧固件可靠性、减少停机
螺纹紧固件是轻量工具至重型机械精度的基石。它们设定并维持关键公差,却因松动成为设备故障主因,每年造成数百万美元非计划停机损失。紧固件运行中自行松动,会加速磨损、诱发疲劳,最终破坏对中甚至触发灾难性故障。
应对自松动的主动维护策略分两大类:机械锁紧装置与化学紧固胶。弹簧垫圈、钢丝锁、锁紧螺栓虽有效,但成本高、难可靠抵抗侧向滑移、不密封防腐。且每装置需匹配特定紧固件规格,导致库存庞大、管理成本高。
图1——振动-预紧力图表——显示许多机械锁紧法随时间失去预紧力,即使微振动下。相比之下,化学紧固胶在长期运行中持续保持预紧力。
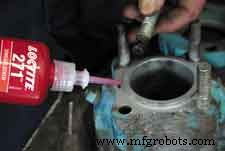
盲孔作业时,螺栓与盲孔内螺纹均需涂抹螺纹锁固胶。
液态厌氧螺纹锁固胶已成工业界最可靠、最具成本效益的螺纹组件固定方案。滴涂于配合螺纹,液体渗入螺纹几何槽,遇金属离子在无氧环境下固化为硬质热固性塑料。结果形成单一整体接头,全寿命周期抗松动与泄漏。
因螺纹组件常因维护拆卸,提供多强度等级:低强度用于频繁调整,中强度可用手工具拆卸,高强度或“永久”级用于苛刻低维修应用。即使最强锁固胶,经约5分钟450-500°F热风加热后也可用标准手工具拆卸。
所需锁固胶强度与粘度与紧固件尺寸直接相关。低强度适用1/4英寸以内螺丝(如校准紧固件、量规)。中强度覆盖3/4英寸以内机床、压力机、泵用紧固件。高强度适配1英寸以内永久组件(如重型设备安装)。低粘度渗透型可渗入预装配达1/2英寸直径紧固件。

图1. 振动与预紧力关系图。
仅在螺母螺栓完全拧紧接触处涂抹螺纹锁固胶;螺纹间胶层才会固化。盲孔组件(如螺柱)必须同时涂覆螺栓与盲孔螺纹。否则扭矩时气压可能挤出液体,导致固化不全、潜在失效。
终用环境——温度、化学暴露、振动强度——决定最优锁固配方。最新技术提供表面不敏感、高温、耐化学、耐极端振动等级。
稳定性与反应性最新突破引入半固体“棒状”配方,补充传统液态锁固胶。
Andy Bardon,Henkel公司高级应用工程师。详情访问 www.loctite.com 或致电800-562-8483。
设备保养维修