


CNC刀具磨损:类型成因与高效对策全解析
CNC制造设备的普及推动了切削技术飞速发展,加工效率、产品质量及精密制造能力大幅跃升。随着耐高温合金、复合材料的广泛应用,切削刀具面临更严苛的质量考验。刀具磨损是生产中最常见的问题,每把刀具在其服役周期内都会经历磨损。虽属常态,但过度磨损会导致工件尺寸不稳定、损坏核心设备、引发废品返工,甚至造成灾难性事故。因此,实时识别异常磨损并及时干预,是发挥铣刀最佳性能的前提。基于实战经验,本文系统梳理常见刀具磨损类型、识别特征及抑制对策,助您科学管理刀具全生命周期。
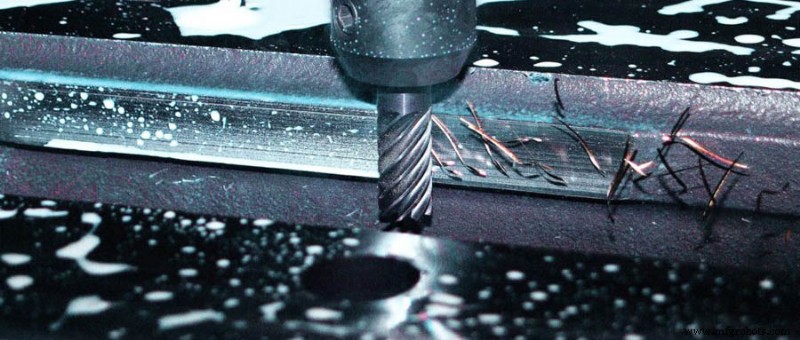
CNC刀具磨损的主要诱因
刀具磨损是指刀具在正常运行中逐渐失效。导致切削刀具快速磨损的因素主要有三类:
1) 机械磨损
加工高硬度、难加工材料极易加速刀具磨损。此类材料多具备低热导率特性,导致高温下刀具材料结合强度下降,磨损加剧。
2) 切削热磨损
切削高硬高韧材料时,刃口温度极高,磨损机理类似难加工材料。特别是加工产生短屑的工件材料时,刃口附近易形成月牙洼磨损,短时间内即可报废刀具。
3) 化学磨损
高温切削环境下,难加工材料成分与刀具材料成分发生化学反应,析出、脱落或生成新化合物,加速刀具崩刃、磨损。
常见刀具磨损形态及规避策略
1. 磨粒磨损(后刀面磨损)
表现为刀具切削刃均匀磨损带,由工件材料机械磨擦引起。会使刃口钝化、尺寸变化;高速切削下热应力更会改变刃口尺寸。若未采用合适涂层,切削刃损伤更剧烈——刀具涂层是延长寿命的关键。
对策:
磨损带过大或刀具过早损坏时,降低切削速度、优化切削液用量可缓解。高效铣削(HEM)刀路可将切削负荷分散至整个切削刃长度,避免局部集中磨损,显著延长刀具寿命。
2. 崩刃/剥离
由过大冲击、热裂纹或运行磨损引发,表现为切削刃出现一系列缺口或剥离碎片。若不及时干预,会导致表面光洁度恶化,甚至引发刀具灾难性失效。
对策:
崩刃多源于过大切削负荷与冲击,也可能由热裂纹诱发。排查步骤:①确认机床无振动颤刀;②调整转速进给(提高转速、降低进给);③检查刀具几何参数与涂层匹配度。
3. 热裂纹
铣削过程中温度剧烈波动导致,表现为垂直于切削刃的一系列裂纹。裂纹扩展缓慢,但最终会引发崩刃和过早失效。
对策:
热裂纹特征为垂直于刃口的裂纹。最有效对策是为铣刀添加耐高温涂层。HEM刀路同样有效:将热量分散至整个切削刃,降低整体温度,抑制剧烈热波动。
4. 折断
刀具在运行中突然断裂,彻底丧失使用功能。主因包括:转速进给不当、涂层选型错误、切深过大、刀柄问题或工件夹持松动、工料性能不均匀等。
对策:
调整切削参数(转速、进给、切深)、检查装夹刚性;优化切削液使用避免材料热点导致刃口钝化;采用HEM刀路提供恒定切削负荷,降低冲击载荷,减少断裂风险。
结语
持续监控刀具状态、保持良好工况是避免停机、降低成本的核心。磨损源于热力与机械复合作用,通过合理切削参数与HEM刀路将磨损分散至全刃长,可有效延缓磨损进程。虽无法完全消除磨损,但严控转速、进给、切深,配合预防性维护,即可最大化刀具效能,规避灾难性失效。
制造工艺
- 探索六大核心 CNC 加工机床类型:精密制造的利器图谱
- 提升CNC加工精度:根因分析与误差抑制对策
- CNC加工中心常见难题的有效解决方案
- CNC雕刻加工实战必知的21条核心原则(进阶篇)
- 刀具崩刃、磨损与剥落:成因、预防与对策全解析
- 常见 CNC 加工缺陷与经验控制对策
- CNC 加工刀具偏斜:成因与高效抑制策略
- 先进的CNC卧式加工中心(HMC)助力卓越生产效率
- 数控加工件质量保障:四大检测手段与三大交付承诺
- CNC刀具磨损机理与对策:成因分类、磨损形态及延寿实战方案
- CNC加工专家进阶指南:刀具选型、切削液、装夹与转速进给优化
- 波特兰地区精密CNC加工与刀模服务首选:BDE Manufacturing Technologies