


攻丝与螺纹铣削专家指南:螺纹加工全解析
各位好,今天聊多种形式的螺纹加工。主要分享不同攻丝/成形螺纹的实战经验,若求大量技术参数恕不奉陪——螺纹变量太多,或可另写技术博客逐类深入。权作概览,基于我经验观点。观点如屁股人人有,且听我细道来,望有所启发。
首推切削丝锥。经验中最通用、跨行业最广。价格适中、通用性强。大家见过钻孔尺寸对照表。流程直白:钻对孔径深度、倒角、再攻丝。切削丝锥可手用、钻床攻丝头、摇臂钻、或CNC刚性攻丝。
通孔切削丝锥攻牙
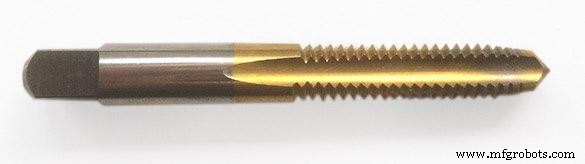
选丝锥先看孔类型。通孔用标准切削丝锥,前端有导锥(锥度部分),入孔时自动找正。通孔攻牙须切深穿透全孔——导锥长度随螺纹规格增大而增加。
盲孔攻牙:底部丝锥
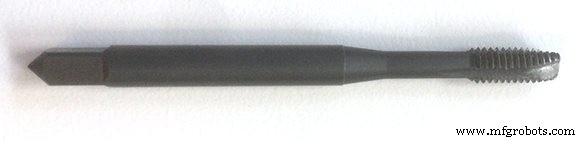
盲孔建议用底部丝锥。导锥近乎磨平,能更深入盲孔。适用于孔深公差严、再深就打通邻近特征的场景。切削丝锥盲孔攻牙核心痛点——切屑。无论标准或底部丝锥,盲孔必留切屑空间。丝锥切削螺纹几何产生切屑,自上而下与丝锥同向挤入孔底。底部空间不足,丝锥必断。底部丝锥导锥极短,无需钻太深即成型全螺纹至特定深度。市面有螺旋槽丝锥意在排屑向上,我实测效果参半:复杂几何削弱强度,硬材料慎用。务必做足功课。
挤压丝锥的强悍之处
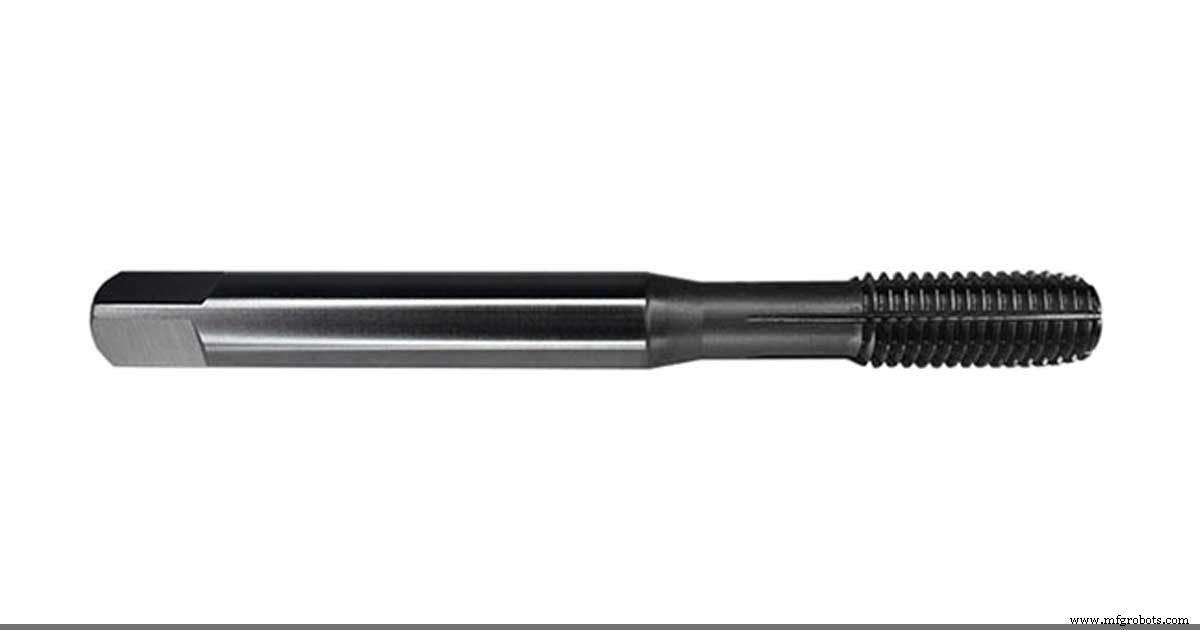
初识挤压丝锥时我如获至宝——经历折断丝锥、废工件的惨痛周。读此文的大概也有过。挤压丝锥比切削丝锥强得多,几何全异。唯一缺点、也是多数车间不全面采用的原因:标准钻孔尺寸表失效。大号钻孔尺寸表现列标准、挤压、公制、STI丝锥尺寸。但长期用标准丝锥让我们少查表,而挤压丝锥底孔显著大于切削丝锥,不查表酿大祸。挤压丝锥顾名思义成形而非切削。入孔不切除材料,而是改变材料形态塑形成螺纹。若做过军工订单,图纸常注明“所有螺纹须用切削丝锥成形”。军方一般不认可改变材料结构的工艺,我经验如此。也不认可铸件代替复杂件实心板——不可见处未知太多。挤压丝锥很棒,难断(非挑战)但需更大扭矩。我主要用于铝等软材,冷轧钢少用。硬材表现如何不确定,但多数车间不愿为同规格螺纹备两套钻头,故未普及。
螺纹铣削的多功能性
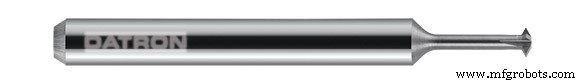
最后是螺纹铣削。初看吓人,上手后真香。螺纹铣刀类型多,另文详谈。此处论单牙螺纹铣刀。单牙螺纹铣刀通用性极强,大多覆盖宽规格范围。可定制螺距、左右旋、内外螺纹,一刀搞定。我近期改用螺旋镗孔代替钻孔,两把刀搞定多孔多螺纹:镗至螺纹小径、进螺纹铣刀攻牙,同刀还能倒角孔口(非90°倒角,多数螺纹铣刀30-60°)。因刀具几何,仅需补偿外刃到平尖距离(小规格通常<0.02″)。核心优势:镗孔后螺纹铣刀从孔底向上铣,而非自顶向下。这样远离孔底,彻底规避底部切屑干扰。初见螺纹铣刀难信其能成事。我首用时确信会断——但没断。螺纹铣削是最通用、最高效的螺纹成形策略,除非有硬性阻碍,将成我首选。
同一刀具铣孔攻牙
螺纹铣削vs攻丝更多资讯
做足功课,知刀具、知材料,带着清醒理解进车间。攻丝亦然。信任数字,别怕尝试新事物。我曾嘲笑螺纹铣削——只恨没早发现。诸君珍重。
数控机床