


大直径螺纹铣削:实证方法与技巧
为何用螺纹铣刀加工大直径螺纹孔?
孔需要攻丝时,传统攻丝、冷成型攻丝或螺纹铣削基本都能完成。
若是大孔,即直径1英寸至1.5英寸或更大,或锥管螺纹,螺纹铣削是首选。
部分原因:
大直径攻丝应用中,丝锥总成本可能高于螺纹铣削。例如大尺寸丝锥可能花费1000美元以上。
若需特殊丝锥,成本更高。可能有大直径攻丝孔但无标准丝锥尺寸。
虽螺纹铣削初始成本较高,但能实现更高生产率,使加工更经济。
直径1英寸或以上孔,多刃螺纹铣削一次成型所有螺纹,速度最快。
攻丝与螺纹铣削
攻丝是产生内螺纹常用方法,但不一定是最佳方法。
因螺纹铣削用螺旋插补在三轴联动CNC机床上切削螺纹,刀具直径小于被加工孔径。若螺纹铣刀断裂,不卡在零件内易取出,必降低返工成本!若断丝锥需烧取,常造成大量返工甚至报废零件。
螺纹铣削不像丝锥啮合孔壁所有侧面,切削更自由。降低机床功率需求同时提高生产率。切削更自由,故可在更高切削速度下运行。
螺纹铣削另一优势:标准刀具可生产非标准螺距直径,在热处理或电镀等后续工序前达到所需螺纹尺寸。通过了解工件材料加工时反应(如收缩/膨胀特定量),切削螺纹时补偿此位移。丝锥则需特制非标准螺距直径。
螺纹铣削因在适当应用中优势明显而日益普及。因减少循环时间、增加刀具寿命,提供比攻丝更清洁、更强韧的螺纹。
这些优势在大螺纹孔铣削中更突出。例如此类应用中,排屑空间更大,冷却液能充分进入刀具/工件界面。
冷却
大多数螺纹铣削应用中冷却液极有效,因刀具与工件仅单点接触且切屑不被困住。
可转位螺纹铣刀采用内冷,整体刀具采用外部溢流冷却。
用于大直径孔的多刃螺纹铣削和深孔螺纹铣削刀具,冷却压力应达1000 psi。
硬质合金刀具加工铝螺纹可用微量润滑。
螺纹铣刀类型
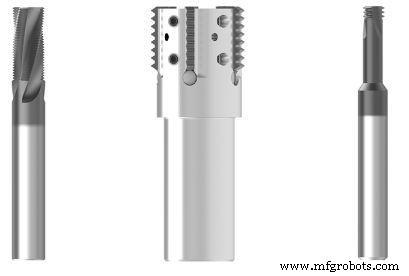
大多数大直径攻丝孔可用可转位或可换刀片螺纹铣刀加工。
若客户想要灵活性,一把螺纹铣刀加工多种螺距,则可换刀片式更合适。若专用单一螺距,整体硬质合金螺纹铣刀更合适。
较小可转位/可换刀片有单刃多段或多刃单段刀片可选。
随需铣削螺纹孔直径增大,空间允许应用多刃可转位刀具。这些刀具可单螺距或多螺距。因刀具与工件接触面积小,单螺距刀具进给速度远快于多螺距刀具。但多螺距刀具行程少,因同时切削多螺纹。若零件总长12牙,单圈即可完成。单螺距刀具需绕零件12圈,但铣削更快。
使用多螺距刀具时,某阶段螺纹厚度和深度与工件表面接触过大,切削阻力可能压垮刀具和机床。
刀柄类型也是大直径螺纹孔铣削重要考量。同任何铣削操作,最小化跳动提高刀具寿命和零件质量,推荐铣刀夹头或液压刀柄。
铣刀夹头具备减震和高夹持力,适合产生大量侧向压力的螺纹铣削。螺纹铣削时,热缩刀柄会出现“冲程”现象,高振动导致刀具从刀柄松脱。
某发动机制造商欲在铸铁中铣削36mm螺纹。仅用热缩刀柄但铣削有问题。调整转速进给无效。换用铣刀夹头后问题解决。
大直径螺纹孔铣削不推荐液压刀柄,因其无足够强度和夹持力应对螺纹铣削产生的高径向力。
螺纹孔深度
大直径螺纹孔不一定深,但因常需夹具固定大重工件,螺纹铣刀可能行程长。若攻丝孔深径比过大,可能需分多次操作。
某些情况下,粗螺距螺纹铣削需一次粗加工一次精加工;深孔螺纹需分深度分多次操作。
螺纹铣削中过大侧向压力负面影响螺纹质量。补偿通常采用轻进给和多道工序。
合适螺纹铣刀选择取决于所需螺纹形状和工件材料。
加工深度达螺纹孔直径6倍可能超出螺纹铣削能力。如此长螺纹铣削可能导致加工中偏移问题,螺纹铣削可能非更好加工方法。
制造工艺