


ECS G84攻丝循环:铣床设置与优化指南
ECS G84攻丝循环
该循环用于铣床主轴无位置编码器时的攻丝。建议配合带机械补偿器的丝锥使用。必须验证:
编程进给[mm/min] = 编程转速[rpm] × 丝锥螺距[mm]
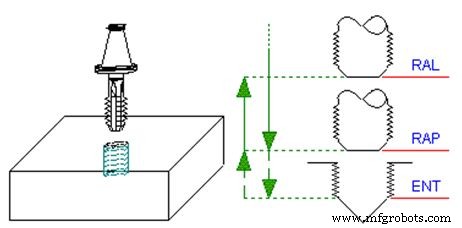
注意: ENT和RAP之间的返回动作以工作进给执行,同时反转主轴旋转方向。
循环数据输入在MDI和编辑模式下,通过以下按键序列激活:
编程格式
G84 <ENT=..> <RAP=..> <RAL=..>
参数详解
| 参数 | 说明 |
|---|---|
| ENT | 以工作进给到达的深度位置 |
| RAP | 循环开始时快速移动到达的位置 |
| RAL | 快速移动返回到达的位置 |
关键要求
- 主轴无位置编码器时使用(无刚性攻丝功能)
- 必须使用浮动攻丝刀柄(机械补偿同步误差)
- 进给/转速/螺距严格满足公式:F = S × P
- 退刀时主轴自动反转
- 不适合高精度螺纹,推荐刚性攻丝(G84.2/G84.3)
G84是传统攻丝循环,适用于老旧设备或无C轴机床。
数控机床