


铝合金CNC铣削切削液选型指南:提效增寿的关键
CNC加工中冷却至关重要。切削液多重功效保障机床高效精准运行。铣削、磨削、车削中选对切削液,能防过热、延刀具寿命。
铣削是工业最常用CNC工艺,适配多材料定制零件。但专攻铝件加工的企业,必须用切削液控制铣刀过热。
切削液有多重要?该怎么选?本文深度解析。
CNC切削液的四大核心作用
· 润滑
切削液与润滑剂常混称,实则不同。铣削中切削液降低刀具与切屑间摩擦。铝材粘刀倾向强,切削液让切屑“滑”走不粘刀。
· 冷却
高温损伤工件、切屑、刀具甚至操作员。切削液降低工件与刀具温度。重切削耗时长、发热快,冷却更关键。
· 排屑
铣铝切屑量大。液态切削液冲走切削区切屑,保障表面质量。
· 防锈
切削液润滑保护刀具与零件防锈,减少表面损伤,加工更顺畅。
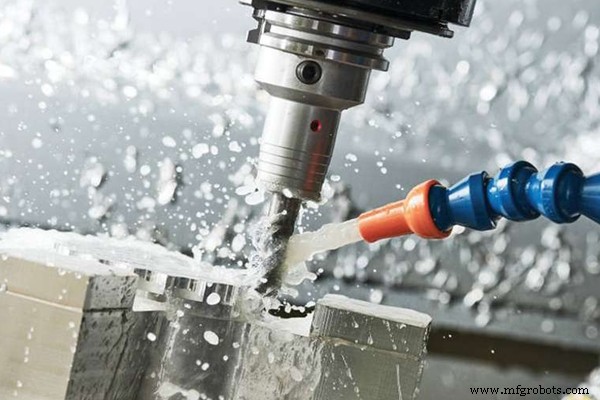
四大切削液供给方式对比
1. 压缩气冷
吹屑、冷却,成本最低,适配敏感材料。但无润滑效果,不适高摩擦工况。
2. 大流量淹没式冷却
喷射切削液至刀工界面。低压、利润滑排屑。缺点是加工后需大量清理机床周边液体。
3. 最小量润滑(MQL)
以气雾/微雾形式精准喷射极少量切削液。按需用量,降本环保。但参数偏差会显著影响加工稳定性。
4. 固体润滑
用工业油膏等固体润滑剂,免污染水土。省本环保,但需频繁手动涂抹,且排屑能力弱。
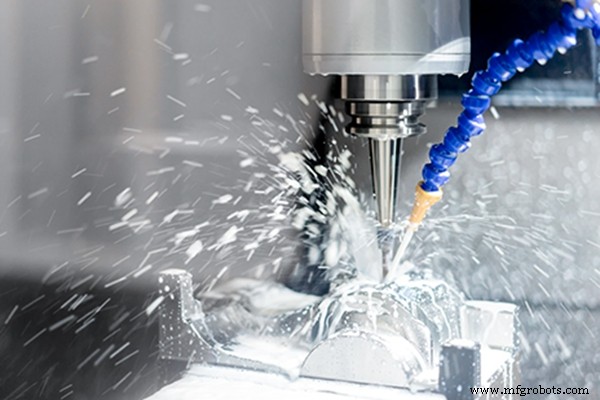
铣削铝合金该选哪类切削液?
选型取决于材料与性能侧重:仅冷却?润滑?排屑?还是全能?
主流液态切削液分:乳化油(可溶性油)、纯油(矿物油/石油基)、全合成、半合成。
铣铝首选高含油量纯油。 铝材粘刀性强,需强润滑排屑。纯油以矿物/石油基为基,原液使用。植物油、酯类、脂肪酸等润滑添加剂在铣削中至关重要。
使用切削液的关键注意事项
· 浓度过低
过热、磨损加剧,刀具寿命缩短,工件机床锈蚀,甚至滋生细菌降性能。
· 浓度过高
浪费原液,残留缩短刀具寿命;污染工件刀具;操作员皮肤过敏风险。
总结
切削液是铝加工刚需。选对液种与供给方式,兼顾润滑冷却排屑防锈;严控浓度防副作用。科学用液能延寿命、降成本。需高精度一致性铝件CNC加工?联系WayKen。
数控机床