


CNC铣削详解:顺铣与逆铣的选择指南
专家使用无数CNC铣削技术充分发挥CNC机床性能,视零件尺寸、形状、特征和材料而定。机械行业常用技术之一是采用不同切削方法,即顺铣和逆铣。在特定应用中使用正确切削方法对成功加工起关键作用。
按相互方向,周边铣削分两类:逆铣和顺铣。逆铣和顺铣是两种常见CNC铣削工艺。每种方法有特定优缺点。从定义出发,跟随我们对比理解逆铣与顺铣区别。
什么是逆铣和顺铣?
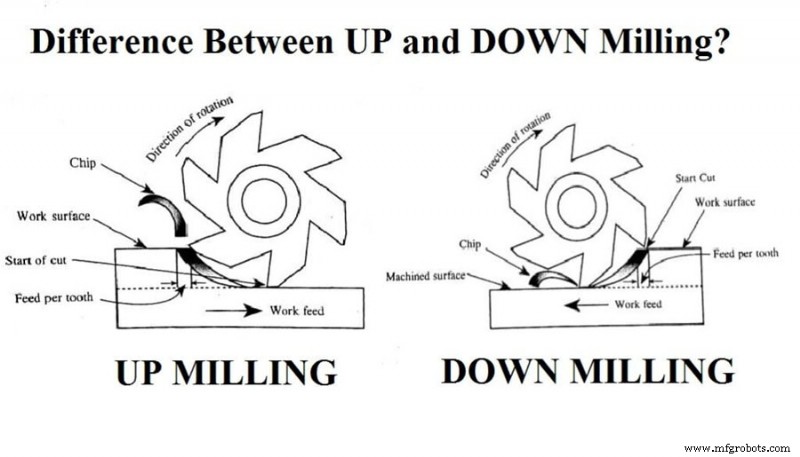
逆铣也称上铣
此法称常规铣削方法,涉及沿切削工具旋转方向进给工件,产生向上切削力,切削速度方向与CNC铣削零件进给方向相反。此处切削工具啮合时被迫靠向工件,产生较大摩擦力,进而产生大量热量。逆铣中,与顺铣相反,铣刀开始切削最少材料,随旋转逐渐切削最大材料。
顺铣也称下铣
此法涉及沿切削工具旋转同方向进给工件,产生向下切削力。铣刀进给时作用在工件上分力方向与工件进给方向相同。刀具啮合入口处切削最大材料,随刀具旋转逐渐减至零。当进给方向与切削工具旋转方向相同时,刀具与工件阻力小。这意味着加工中产生热量较少。
逆铣与顺铣区别
1) 适用场景
顺铣:铣刀始终垂直作用于零件,力始终向下。对铣削零件有压紧作用,切削稳定。适合难夹持的薄壁、细长工件。
逆铣:垂直分力向上,工件需更大夹紧力。
2) 表面质量
顺铣:铣刀切削刃首次切入工件时切屑厚度最大逐渐减至0。刀片磨损慢,表面质量好。
逆铣:切屑厚度从0变至最大。刀具起初无法切入零件,工件表面加工硬化降低表面质量。
理想情况下,为确保优异表面光洁度,必须考虑最小化切削结束时切屑厚度。这就是为什么粗加工首选顺铣、精加工首选逆铣的原因(原文可能有误,通常精加工首选顺铣)。
3) 移动工作台
顺铣:水平分力与工作台进给方向相同。当工作台进给丝杠与螺母间隙大时,工作台易轴向摆动,导致刀齿崩刃、主轴弯曲、工件夹具偏移,甚至损坏机床。
逆铣:力与工作台进给方向相反,不会向此方向移动。
4) 刀具磨损
顺铣:从厚切到薄切,刀齿从未加工表面切出。顺铣时刀具磨损相对最小,因能沿进给同方向切削材料,有利于铣刀使用。
逆铣:切削齿接触工件时不能立即切入金属层,在工件表面滑动短距离。滑动中因强摩擦产生大量热量。同时被加工表面易形成硬化层,降低刀具耐用度。
5) 切屑排除
必须理解这两种铣削方法另一区别:产生切屑从工件分离方式不同。逆铣中切屑向上抛出,顺铣中切屑向下分离。这意味着逆铣切屑易在切削区堆积,铣削中可能被阻挡或被切削刃带走,导致表面光洁度受损。另一方面,顺铣切屑易离开工件不干扰切削。这就是顺铣被认为更利于切屑管理的原因。
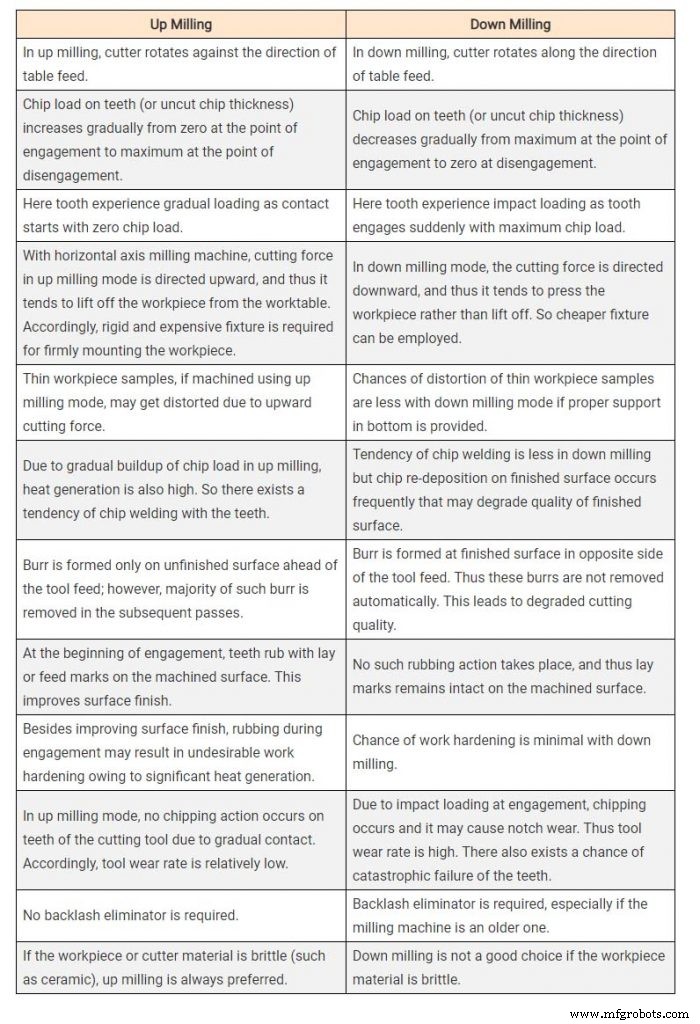
如下图表显示逆铣与顺铣异同。
(source from https://www.difference.minaprem.com/machining/difference-between-up-milling-and-down-milling/)
结论
顺铣和逆铣是提供CNC铣削服务的另一种方法,在特定情况或应用中各有优势。两者根本区别在于切削和进给方向。顺铣中材料进给方向与切削工具旋转同向。逆铣中材料切削方向与切削工具旋转方向相反。
- 需要光滑表面光洁度时首选顺铣,粗加工需逆铣(原文可能有误,通常精加工首选顺铣)。
- 顺铣发热少、载荷低、排屑好。
- 减少机床间隙和挠度方面,逆铣是好工艺。
- 逆铣常用于铸件和锻件加工,顺铣用于精加工。
- 顺铣也用于窄槽任务,如开槽、铣槽、切割等。
制造工艺