


电火花加工(EDM)全解析:原理、类型、应用与优劣势
电火花加工(EDM),又称火花加工,原理截然不同于车铣等传统切削。传统工艺依靠锋利刀具切除材料,EDM则利用脉冲电火花腐蚀金属实现成形。本文深度解析EDM核心概念。
EDM工作原理
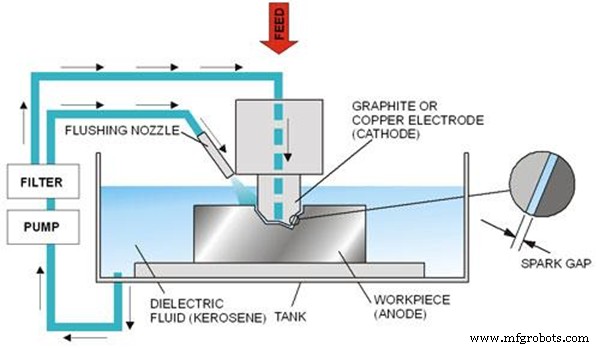
EDM利用工具电极与工件间隙产生的电弧放电,产生极高温度使导电材料熔化汽化。工件接正极(阳极),工具电极接负极(阴极),在介质液中维持微小放电间隙完成加工。
EDM系统核心组件
- 脉冲直流电源:将交流电转换为高压脉冲直流,产生火花放电条件
- 工具电极:连接阴极,安装于刀架。电极轮廓即成形轮廓。加工中保持微小“放电间隙”,由伺服系统精准控制。常用电极材料:铜、钨合金、石墨、钢、铸铁
- 伺服进给机构:控制电极进给运动,精准维持放电间隙
- 火花发生器:提供放电电压维持放电,每秒高达十万次放电实现显著除材
- 工作液(介质液):浸没电极与工件,以恒定压力喷射间隙,冲走腐蚀产物。压力过大降低切削速度,过小致短路。常用:去离子水、乙二醇、硅油
- 工件:接阳极,必须为良导体
EDM三大主流类型
1. 线切割(WEDM)
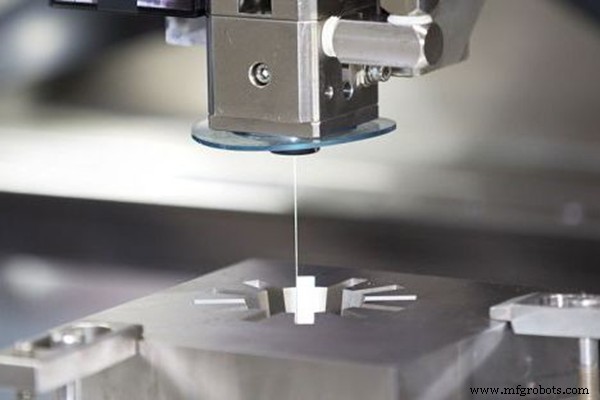
极细钼丝/铜丝(0.004~0.006英寸)由导轮张紧,受CNC程序控制在三维工件上切割二维轮廓,类似带锯/切奶酪。适用于模具型腔、冲头、板料切割。
2. 成型电火花(Sinker EDM / Ram EDM)
用石墨/铜电极按目标型腔反向造型,通过放电腐蚀形成型腔。完美适配注塑模具、压铸模具等复杂型腔加工。
3. 小孔电火花(Hole Drilling EDM)
中空电极内通介质液,加工极细深孔,传统钻头难以企及。无毛刺,适用于涡轮叶片透气孔、模具顶针孔等微细深孔。
EDM典型应用领域
EDM擅长常规切削难以实现的高精度复杂几何特征:
- 微细深孔:涡轮叶片边缘微孔、燃料系统微细喷嘴等,规避钻头偏折断裂风险
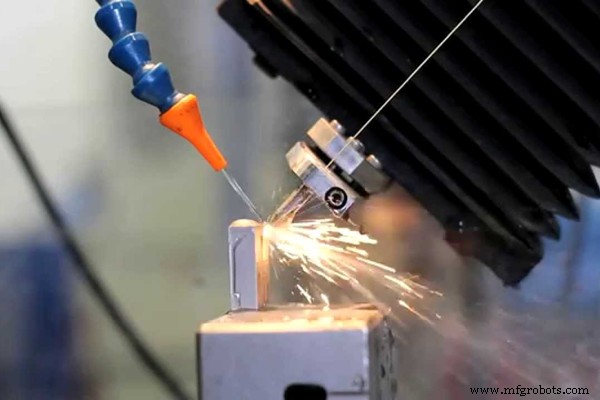
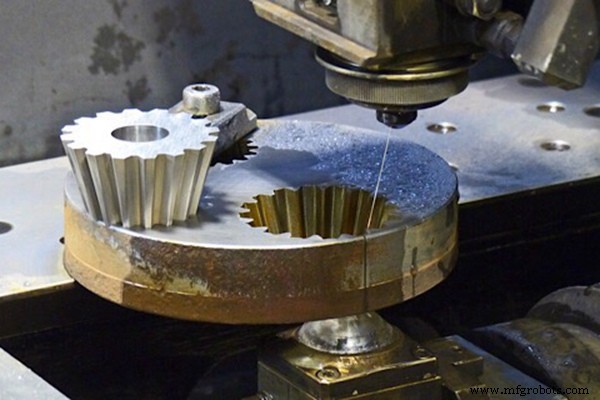
- 模具制造:线切割成型坯料、成型EDM加工复杂型腔、小孔EDM开设泄压孔,与常规加工互补
- 残留物清除:去除卡滞螺栓、吸附刀具、珍贵零件上卡住的销钉,不损基体
- 医疗植入体:无毛刺特性完美契合医疗零件严苛要求
- 航空航天部件:涡轮转子盘、窄槽、方孔、高深宽比深孔等高难度特征
为何选择EDM?六大核心优势
- 复杂轮廓无阻:不受刀具几何约束,轻松实现深腔、薄壁、异形几何体
- 超高精度:可达金属加工最严苛公差,无剧烈振动与切削应力,修光刀路可进一步提精度
- 无毛刺表面:材料近乎微粒化排出,无切削刃接触,天然无毛刺
- 硬材加工利器:仅需导电,硬度不影响加工能力
- 低应力:电极非接触工件,工件热应力、机械应力极小
- 规模化柔性生产:适配小批至大批量,高度可重复,质量稳定
EDM局限性
仅限导电材料
依赖电火花腐蚀,非导电材料(复合材料、塑料、陶瓷等)无法加工。
材料去除率低
渐进式腐蚀导致除材率远低于铣削、车削。
生产成本高
高功耗、电极损耗大、加工周期长,综合成本较高。
总结
EDM是常规CNC加工的有力补充,在复杂特征、高硬度导电金属、超高精度、低应力领域展现不可替代价值。掌握其特性与边界,善用其长,方能最大化制造效益。
数控机床