


Fanuc G94 端面车削循环详解:CNC 车削编程实战指南
Fanuc G94 单次端面车削循环
Fanuc G94 G 代码用于粗加工端面。虽然称为“单次端面循环”,但通过指定额外的 Z 轴位置,也可实现多次切削。
相关: Fanuc G72 端面固定循环
G94 编程简单易用,参数说明如下:
G94 X… Z…
- X:X 轴终点坐标(通常为工件中心或最小直径)。
- Z:Z 轴终点坐标(端面加工深度)。
Fanuc G94 端面循环 CNC 程序实例
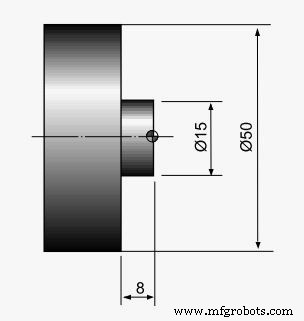
N10 G50 S2500
N20 G96 S180 M03
N30 T0100
N40 G00 X55.0 Z2.0 T0101
N50 G94 X15.0 Z-2.0 F0.2
N60 Z-4.0
N70 Z-6.0
N80 Z-8.0
N90 G00 X200.0 Z200.0 T0100
N95 M30
程序代码详细解析
- N40:刀具起始位置(X55.0, Z2.0)。
- N50:G94 端面循环启动,X15.0 为切削终点直径,Z-2.0 为首刀切削深度,进给 F0.2 mm/rev。
- N60-N80:G94 为模态 G 代码,保持有效直到被 G00 等运动指令取消。此处仅给出 Z 值,X 值保持不变,依次在 Z-4.0、Z-6.0、Z-8.0 进行多次端面切削。
- N90:G00 快速移动取消 G94 模态,刀具退至安全位置 (X200, Z200)。
数控机床
- 精通Fanuc G76螺纹循环:全面指南
- 精通Fanuc G75槽加工循环:CNC编程分步指南
- Fanuc G73型面循环:CNC程序示例与指南
- 精通Fanuc G72端面循环:完全指南与编程技巧
- 精通Fanuc G75槽加工循环实现高精度CNC操作
- Fanuc CNC编程指南:功能丰富的简易实例
- Fanuc G20:掌握英制CNC编程——实战案例解析
- Fanuc G代码完整参考手册——全指令详解
- 精通Fanuc G92螺纹循环:简易编程与精准控制
- Fanuc CNC车床编程入门实例:直线/锥度/圆弧复合加工
- Fanuc G90车削循环:高效车削操作CNC程序实例
- 哈斯G71粗车循环内孔粗加工程序实例