


精通 Fanuc G94 端面车削循环:高精度零件加工指南
Fanuc G94 端面车削循环实战案例
投稿:CNC 程序员
工件图纸
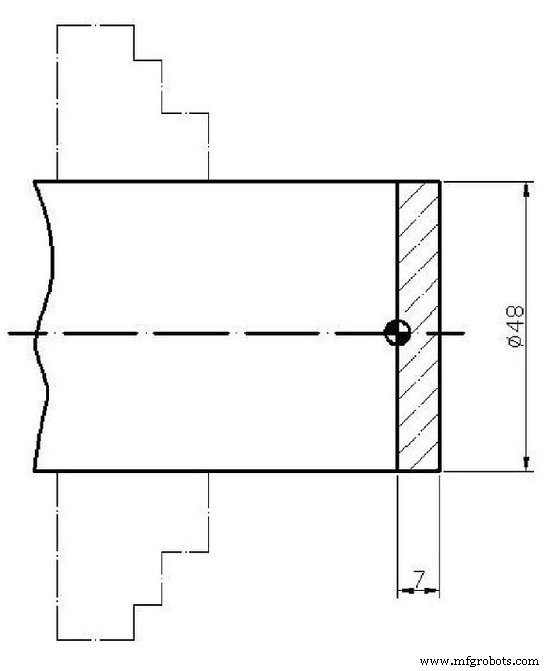
CNC 加工程序
O1234
T0101
M03 S1200
G00 X50.0 Z8.0
G94 X0 Z5.0 F0.1
Z3.0
Z1.0
G00 X100.0 Z100.0
M05
M30
程序逐段解析
| 行号 | 指令 | 功能说明 |
|---|---|---|
| O1234 | 程序号 | 主程序编号 |
| 1 | T0101 | 选1号刀具并激活偏移 |
| 2 | M03 S1200 | 主轴正转 1200 rpm |
| 3 | G00 X50.0 Z8.0 | 快速移动至工件外径 Φ50、端面外侧 Z8 安全起始点 |
| 4 | G94 X0 Z5.0 F0.1 | 端面车削循环:X 向切至中心(0),Z 向终点 5.0,进给 0.1 mm/rev |
| 5 | Z3.0 | 第 2 遍:仅指定 Z 终点,X/F 模态保持,切至 Z3.0 |
| 6 | Z1.0 | 第 3 遍:切至 Z1.0 (最终端面位置) |
| 7 | G00 X100.0 Z100.0 | 快速退至安全换刀点 |
| 8 | M05 | 主轴停止 |
| 9 | M30 | 程序结束复位 |
G94 端面循环核心要点
- 格式:
G94 X(U)_ Z(W)_ F_,X/U 为目标直径/增量(端面通常切至中心 X0 或 U-当前半径),Z/W 为轴向终点。 - 多次走刀:首段给完整 X、Z、F,后续段仅给 Z(W) 值,实现同一 X 位置多次轴向走刀,适合端面粗精车、阶梯端面。
- 进给模式:通常配合 G95 (mm/rev) 使用,保证每转进给量恒定,表面光洁度均一。
- 刀尖方向:端面车刀刀尖方向通常为 T3/T4,需在刀具偏移中正确设定,配合 G94 自动计算刀尖补偿。
对比:G94 vs G90 vs G72
| 循环 | 主要用途 | 运动特征 | 典型场景 |
|---|---|---|---|
| G90 | 外圆/内孔纵向车削 | Z向进给,X向多次切深 | 阶梯轴、锥度轴外圆粗车 |
| G94 | 端面横向车削 | X向进给(至中心),Z向多次走刀 | 端面粗车、阶梯端面、倒角 |
| G72 | 端面复合循环 | 沿轮廓等距/等高多层切削+精车 | 复杂端面轮廓(圆弧、倒角、槽) |
常见问题与对策
| 现象 | 原因分析 | 解决方案 |
|---|---|---|
| 中心留柱/凸起 | X0 未切至真中心、刀尖半径补偿未生效 | 确认刀尖方向设定正确、G94 首段 X0、检查刀具磨损补偿 |
| 端面台阶/振刀 | 进给过大、切削速度低、刀具伸出过长 | 减小 F 值、提高 S 值、缩短刀具伸出、检查主轴轴向窜动 |
| 尺寸超差 | Z 向机床坐标系零点偏移、工件装夹变形 | 重新对刀确定 Z0、优化装夹方式、留精车余量 |
| 报警 033 | G94 中 |R| > |W| (若使用 R 倒角) | 减小倒角量 R 或增加 Z 向行程 W |
进阶应用:组合加工
O1235
T0101 M03 S1500
G00 X60.0 Z5.0
G94 X0 Z2.0 F0.15      (端面粗车至 Z2)
Z0.5                   (半精车)
Z0                     (精车至理论端面)
G00 X100.0 Z100.0
M30
配合 G90 外圆循环可完成「外圆+端面」一体化粗加工,再用 G70/G71 精加工复杂轮廓。
数控机床