
肯纳金属车削刀片强度指南:最大化加工性能
车削刀片强度
硬质合金刀片形状/尺寸多样,按强度由强到弱排序:
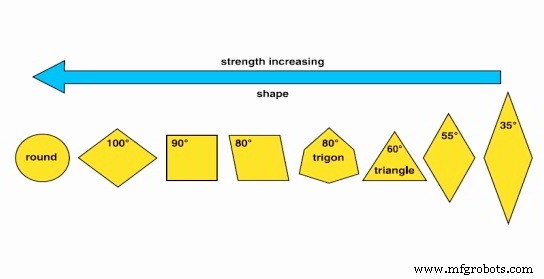
车削刀片强度
角度越小强度越弱,角度越大强度越强。
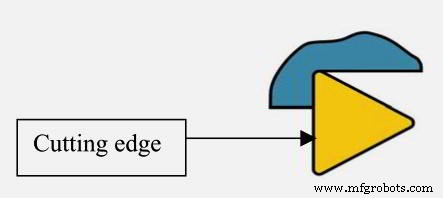
车削刀片强度 — 切削刃截面
切削刃至刀片对侧的横截面积决定强度差异。
掌握基本刀片形状强弱特性,助力选型。
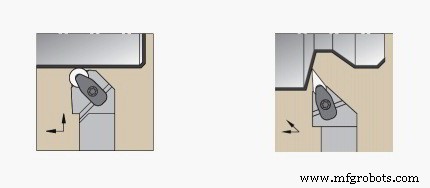
车削刀片强度 — 圆刀片 vs DNMG/VBMM对比
例如:
重载粗车选圆/方刀片,非35°菱形。
精加工轮廓选35°菱形,非圆/方刀片。
两者应用中刀片形状均最贴合工况。
数控机床

 亿迅智能制造网
车削刀片强度
硬质合金刀片形状/尺寸多样,按强度由强到弱排序:
车削刀片强度
角度越小强度越弱,角度越大强度越强。
车削刀片强度 — 切削刃截面
切削刃至刀片对侧的横截面积决定强度差异。
掌握基本刀片形状强弱特性,助力选型。
车削刀片强度 — 圆刀片 vs DNMG/VBMM对比
例如:
重载粗车选圆/方刀片,非35°菱形。
精加工轮廓选35°菱形,非圆/方刀片。
两者应用中刀片形状均最贴合工况。
数控机床
加工工艺之丰富令人着迷。我们曾探讨多种工艺,今天深度聚焦备受关注的硬车削。 了解如何实施VMI策略 简单定义:硬车削是对58–70 HRC硬度工件的单刃切削。90年代初因新刀具材料与车床刚性/能力提升而兴起,成为磨削精加工的可行替代方案。两者常作为精加工手段相互竞争。 首先,非普通车床可胜任。机床须刚性足够承受硬车削切削力。这正是其普及关键:车间无需专用磨床占地,车床非硬车时仍可生产,提升整体产能与经济性。 第二优势:硬车削与“软车削”同源。磨削需高度专业知识经验,硬车削只需在现有认知基础上调整即可掌握。 硬车削降低成本的十大路径: 同一机床可硬车/软车 占地面积
Kennametal Innovations iPad App免费上架App Store。提供车削、钻削、可转位铣削、整体铣刀、刀具系统最新明星产品的交互式演示。 核心功能 内容离线下载至iPad 按最新产品/刀具分类检索创新成果 观看产品实战视频 Kennametal Innovations iPad App 新版App为制造商提供沉浸式体验,展示Kennametal如何通过成熟平台与工程专长提升开机率与性能,服务多元化加工生产流程。 Kennametal Innovations iPad App 下载Kennametal Innovations App Download Kenna
G90车削循环调用格式 G90别名:固定循环、直切循环、粗车循环、粗车固定循环、箱型循环。 用于简单车削,指定X位置可多刀走刀。 相关:G90车削循环Fanuc程序实例 G90粗车固定循环适用: 直车 镗削 锥度车削 编程格式 G90 X... Z... I... 或 G90 X... Z... R... 参数表 参数说明 X目标切削直径 ZZ轴终点 Q起始点角度 I或R锥度量与方向(半径值) 注意 部分系统用I表示锥度,新系统多用R。 增量编程 可用U/W替代X/Z: G90 U... W... U——X轴增量距离W——Z轴增量距离 运行流程 刀具移至起始位置 G90指定X
Fanuc G71 车削循环 G71 车削循环用于数控车床工件的粗加工去料。它让大直径切削变得简单,既可沿直线切削,也能轻松加工复杂轮廓。通过 G71 参数,操作员可控制: 切削深度 退刀高度 X 轴与 Z 轴精加工余量 循环切削进给与主轴转速 编程格式 G71 U... R... G71 P... Q... U... W... F... S... 参数详解 第一块 (粗加工参数) 参数说明 U切削深度 (每次切削的径向切深) R退刀量 (沿 45° 方向快速退刀的距离) 第二块 (轮廓与精加工参数) 参数说明 P轮廓起始程序块号 Q轮廓结束程序块号 UX 轴精加工余量