


Fanuc G71 车削循环优化指南: 提升数控车床加工精度
Fanuc G71 车削循环
G71 车削循环用于数控车床工件的粗加工去料。它让大直径切削变得简单,既可沿直线切削,也能轻松加工复杂轮廓。通过 G71 参数,操作员可控制:
- 切削深度
- 退刀高度
- X 轴与 Z 轴精加工余量
- 循环切削进给与主轴转速
编程格式
G71 U... R...
G71 P... Q... U... W... F... S...
参数详解
第一块 (粗加工参数)
| 参数 | 说明 |
|---|---|
| U | 切削深度 (每次切削的径向切深) |
| R | 退刀量 (沿 45° 方向快速退刀的距离) |
第二块 (轮廓与精加工参数)
| 参数 | 说明 |
|---|---|
| P | 轮廓起始程序块号 |
| Q | 轮廓结束程序块号 |
| U | X 轴精加工余量 (直径值) |
| W | Z 轴精加工余量 |
| F | G71 循环切削进给速度 |
| S | G71 循环主轴转速 |
G71 工作原理概述
- G71 反复切削 P-Q 块定义的整个轮廓。
- 每次切削深度由第一块 U 控制。
- 第二块 U、W 为精加工余量,留待 G70 精加工循环清除。
- F、S (第二块) 用于 G71 粗加工;P-Q 块内的 F、S 供后续 G70 使用。
注意 — P-Q 块内的 F、S 在 G71 中不生效,留给 G70 精加工循环使用。
G71 执行流程
N60 G71 U10 R10
N70 G71 P80 Q90 U3 W0 F0.25
N80 G00 X60
N90 G01 Z-75
运行时按以下序列循环:
首刀
1. 刀具从起点沿 X 轴按 U (切深) 进给。
2. 刀具沿 Z 轴按进给到达轮廓终点 (P-Q 块定义)。
3. 刀具沿 X、Z 45° 方向快速退刀 R 量。
4. 刀具仅在 Z 轴快速返回起点。
后续各刀
5. 刀具在 Z 向快速移至上一刀切深位置。
6. 刀具沿 X 轴按 U (第一块切深) 进给。
7. 刀具沿 Z 轴进给至轮廓终点。
8. 刀具沿 X、Z 45° 快速退刀 R 量。
9. 刀具仅在 Z 轴快速返回起点。
重复上述序列直到达到轮廓 X 向终点。若设定精加工余量,则不切至最终尺寸,留待 G70 清除。
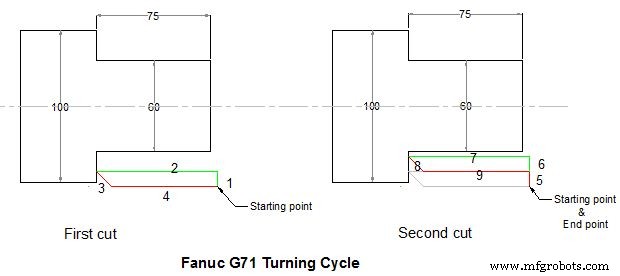
Fanuc G71 车削循环示意图
Fanuc G71 编程实例
以下零件程序演示 G71 用法,对应上图工件:
N50 G00 X106 Z5 M3 S800
N60 G71 U10 R10
N70 G71 P80 Q90 U3 W0 F0.25
N80 G00 X60
N90 G01 Z-75
程序中 G71 反复执行 P-Q 块定义的轮廓:
N80 G00 X60
N90 G01 Z-75
表示将材料去除至 X60 直径、Z-75 长度。首块 U10 切深、R10 退刀;第二块 U3 留 X 向精加工余量,W0 无 Z 向余量。
G70 精加工循环
若 G71 设定了精加工余量,可用 G70 一刀清除余量。G70 按 G71 相同轮廓轨迹,仅走一刀去除余量。
为何使用 G70?
粗加工 (G71) 与精加工 (G70) 可分别设定最佳进给与转速。G70 使用 P-Q 块内的 F、S;G71 使用第二块的 F、S。
Fanuc G70 实例
N50 G00 X106 Z5 M3 S800
N60 G71 U10 R10
N70 G71 P80 Q90 U3 W0 F0.25
N80 G00 X60
N90 G01 Z-75 F0.15
N100 G00 X200 Z100
N110 G92 S1200
N120 T3 G96 S150 M03
N130 G00 X106 Z5
N140 G70 P80 Q90
N150 G00 X200 Z100
N160 M30
G70/G71 组合实例

G71 粗车循环实例
O0004
G00 X200 Z10 M3 S800
G71 U2 R1 F200
G71 P80 Q120 U0.5 W0.2
N80 G00 X40 S1200
G01 Z-30 F100
X60 W-30
W-20
N120 X100 W-10
G70 P80 Q120
M30
数控机床
- 精通Fanuc G76螺纹循环:全面指南
- 精通CNC编程:Fanuc G71粗车&G70精加工循环实例
- 精通Fanuc G75槽加工循环实现高精度CNC操作
- Fanuc G代码完整参考手册——全指令详解
- Fanuc G70/G71粗精车削循环CNC程序实例
- 精通Fanuc G92螺纹循环:简易编程与精准控制
- Fanuc G90车削循环:高效车削操作CNC程序实例
- 全面掌握G90车削循环:CNC粗车与多功能应用指南
- 哈斯G71粗车循环内孔粗加工程序实例
- G71粗车循环单行格式:简化Fanuc CNC编程
- 精通 Fanuc G71 粗车循环:CNC 车床编程实例详解
- Fanuc G 代码综合参考: CNC 编程必备指令手册