


理解 G90 与 G91:Hust CNC 铣床编程中的绝对与增量坐标
本文通过简单的 Hust CNC G 代码程序示例,演示 G90 绝对坐标与 G91 增量坐标的区别。
本教程同样适用于大多数 Fanuc CNC 控制系统,是初级 CNC 技师和编程员理解 G90/G91 差异的优质资源。
在 Hust CNC 铣床控制系统上:
G90 用于绝对坐标模式
G91 用于增量坐标模式
G90 绝对坐标
以工件零点 (原点) 为基准,描述工件形状的所有点坐标均从原点计算得出。
G91 增量坐标
描述工件形状的所有点坐标均从上一程序块的终点计算得出。
Hust CNC 的灵活性
G90 绝对坐标模式下
X、Y、Z 用于各轴绝对运动指令。
但可使用 U、V、W 进行轴向增量运动指令:
U = X 轴增量运动
V = Y 轴增量运动
W = Z 轴增量运动
因此在 G90 模式下,若需增量移动可直接用 U、V、W,无需切换 G91。
G91 增量坐标模式下
X、Y、Z 用于各轴增量运动指令。
G91 模式下不可使用 U、V、W。
CNC 程序示例
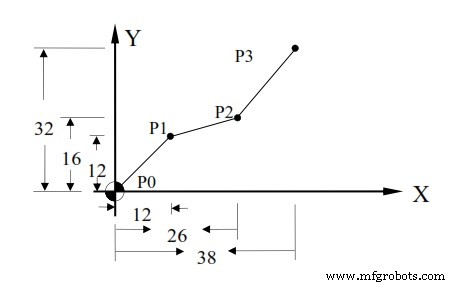
Hust CNC 铣床 G90 绝对坐标 G91 增量坐标示例
G90 绝对坐标
N10 G00 X0.000 Y0.000 定位到工件原点
N20 G90 设定绝对值模式
N30 G1 X12.000 Y12.000 F300.00 P0 到 P1
N40 X26.000 Y16.000 P0 到 P2
N50 X38.000 Y32.000 P2 到 P3
N60 M2
G91 增量坐标
N10 G00 X0.000 Y0.000 定位到工件原点
N20 G91 设定增量值模式
N30 G1 X12.000 Y12.000 F300.00 P0 到 P1
N40 X14.000 Y4.000 P0 到 P2
N50 X12.000 Y16.000 P2 到 P3
N60 M2
G90 模式下混用 U、V、W 实现增量运动
N10 G00 X0.000 Y0.000 定位到工件原点
N20 G1 U12.000 V12.000 F300.00 P0 到 P1
N30 U14.000 V4.000 P1 到 P2
N40 U12.000 V16.000 P2 到 P3
N60 M2
混合用法示例:
N10 G00 X0.000 Y0.000 定位到工件原点
N30 G1 U12.000 V12.000 F300.00 P0 到 P1
N40 X26.000 V4.000 P1 到 P2
N50 X38.000 V16.000 P2 到 P3
N60 M2
N10 G00 X0.000 Y0.000 定位到工件原点
N30 G1 U12.000 V12.000 F300.00 P0 到 P1
N40 U14.000 Y16.000 P1 到 P2
N50 U12.000 Y32.000 P2 到 P3
N60 M2
数控机床
- 掌握G90模态循环锥度车削:CNC编程实战指南
- Fanuc G90车削循环:高效车削操作CNC程序实例
- G81钻削循环配合G91增量模式:重复钻孔实战案例
- CNC铣削实例:G90绝对、G91增量与G02/G03圆弧插补
- Haas CNC铣床G代码大全:预备功能完整参考
- CNC 铣床全圆加工 G 代码实战教程:从外侧铣削完整圆
- Fanuc CNC 铣削轮廓啄削:子程序重复技术高效实现
- 新手入门:G90 粗车循环 CNC 编程实战详解
- 精通 Sinumerik G90 绝对定位:AC 非模态绝对坐标命令详解
- 掌握海德汉 CNC 控制系统中的绝对与增量工件坐标
- Hust CNC 铣床 G 代码完整参考 (H4M & H4CL-M 控制器)
- Centroid M 系列铣床 G 代码综合指南