


掌握数控车削G71循环:分步ISO程序教学
提交者:Vikram
摘要
使用罐循环为图示零件编写ISO阶梯车削程序。工件直径=30mm。
加工图纸
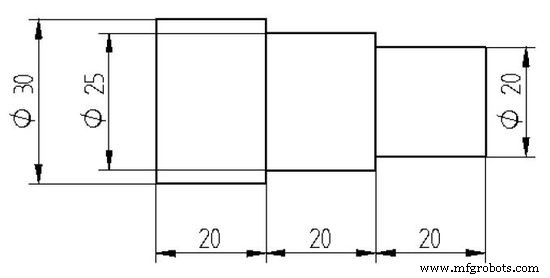
CNC程序
N0 G90 F0.5 S1200 T0101 M03
N10 G00 X30 Z2
N11 G71 U0.5 R0.5
N12 G71 P30 Q80 U0.05 W0.05
N30 G01 X20 Z0
N40 G01 X20 Z-20
N50 G01 X25 Z-20
N60 G01 X25 Z-40
N70 G01 X30 Z-40
N80 G01 X30 Z-60
N100 G28 U0 W0
N110 M05 M30
数控机床
- Fanuc G73型面循环:CNC程序示例与指南
- 精通CNC编程:Fanuc G71粗车&G70精加工循环实例
- 掌握G90模态循环锥度车削:CNC编程实战指南
- Fanuc G90车削循环:高效车削操作CNC程序实例
- 全面掌握G90车削循环:CNC粗车与多功能应用指南
- G71粗车循环单行格式:简化Fanuc CNC编程
- Fanuc 21TB 数控车床 G20 车削循环深度掌握
- 精通 G71 纵向粗车循环:Mazak/Fanuc CNC 编程实战
- Anilam 4200T CNC 车床控制系统:G 代码功能大全
- CNC 车床钻削循环示例:Sinumerik CYCLE81 高效加工
- 掌握 Fanuc G71 车削与 G74 啄钻:CNC 车床实战编程练习
- 精通 Fanuc G71 粗车循环:CNC 车床编程实例详解