


精通 Fanuc G90 车削循环:高效零件加工编程实战
Fanuc G90 车削循环实战编程案例
投稿:CNC 程序员
工件图纸
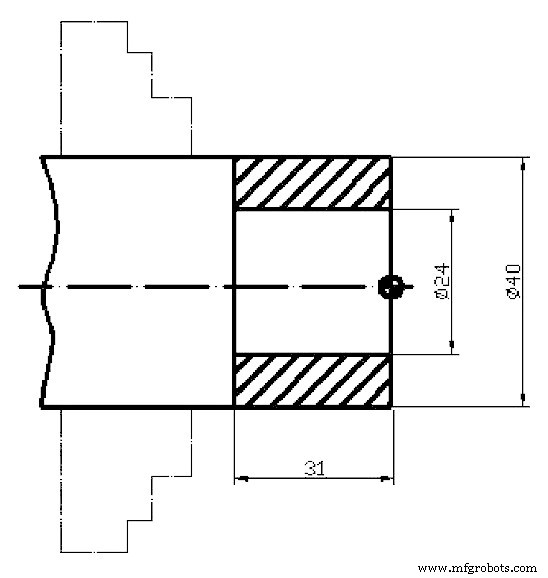
CNC 加工程序
O1233
T0101 M03 S1200
G00 X42.0 Z1.0
G90 X38.0 Z-31.0 F0.1
X34.0
X30.0
X26.0
X24.0
G00 X100.0 Z100.0
M30
程序逐段解析
| 行号 | 指令 | 功能说明 |
|---|---|---|
| O1233 | 程序号 | 主程序编号 |
| 1 | T0101 M03 S1200 | 选1号刀具激活偏移,主轴正转1200rpm |
| 2 | G00 X42.0 Z1.0 | 快速移动至工件外径Φ42、端面Z1起始安全点 |
| 3 | G90 X38.0 Z-31.0 F0.1 | 第1层车削:目标直径Φ38,Z向终点-31,进给0.1mm/rev |
| 4-7 | X34.0 / X30.0 / X26.0 / X24.0 | 后续各层仅指定X直径,Z/F模态保持,依次车至Φ34/30/26/24 |
| 8 | G00 X100.0 Z100.0 | 快速退至换刀/安全位置 |
| 9 | M30 | 程序结束复位 |
关键技术点
- G90 多次切削:首段完整定义 X、Z、F,后续段仅给 X 值,自动重复相同 Z 终点和进给,适合阶梯轴、多台肩零件。
- 切削参数选择:S1200 rpm、F0.1 mm/rev 适合一般钢件半精车,硬材料或精车时降低 S、F。
- 安全起始点:X42 Z1 确保刀尖在工件外径和端面外侧,避免快速移动碰工件。
- 刀具偏移:T0101 同时选刀和激活几何/磨损偏移,程序末尾隐含取消偏移(或显式 T0100)。
扩展变体
内孔阶梯车 (增量模式)
G90 U-5.0 W-30.0 F0.15  (首层:径向切入5mm, Z向-30mm)
U-4.0                   (第2层:再切入4mm)
U-3.0                   (第3层:再切入3mm)
锥度阶梯车
G90 X40.0 Z-50.0 R-3.0 F0.2  (R=-3 表示Z每走50mm直径减6mm锥度)
X35.0
X30.0
留精车余量
G90 X24.4 Z-31.0 F0.2  (粗车留0.4mm余量)
X24.0                  (最后一刀精车到尺寸)
数控机床