


Fanuc G86 镗削循环: 主轴停止退刀的精密孔加工
G86 镗削循环用于孔加工,特点是孔底主轴停止后快速退刀。
语法格式
G86 X... Y... Z... R... F... K...
| 参数 | 说明 |
|---|---|
| X | 孔位 X 轴坐标 |
| Y | 孔位 Y 轴坐标 |
| Z | 镗削深度,从 R 平面至 Z |
| R | R 平面位置 |
| K | 循环重复次数 (如需要) |
| F | 进给速度 |
程序中给定 G86 后,每个轴移动块重复镗削,直到 G80 取消。
用法示例
N150 M6 T2
N160 G90 G00 X60 Y28 Z12 S100 M03
N170 G99 G86 X60 Y28 Z-15 R2 F120
N180 G98 Y12
N190 G91 G80 G28 X0 Y0 Z0 M05
N200 M30
工作流程
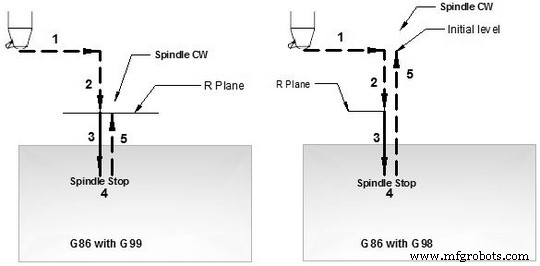
G86 镗削循环工作原理
- 快速移动至 X、Y 孔位。
- 快速移动至 R 平面。
- 从 R 平面进给镗削至 Z 深度。
- 孔底主轴停止 (M05)。
- 5-1: 快速退回 R 平面 (G99) 或初始平面 (G98)。
5-2: 主轴重新正转启动 (M03)。
G98/G99 模式
- G98: 退回初始平面
- G99: 退回 R 平面
重复镗削
给定 K 参数可重复镗削 K 次。实例参考 G81。
数控机床