


掌握NCT G81定心钻削循环:精密镗削变简单
NCT G81钻削循环用于简单的钻削/定心钻削操作。
编程格式
G17 G81 X... Y... Z... R... F.. L...
G18 G81 Z... X... Y... R... F... L...
G19 G81 Y... Z... X... R... F... L..
参数说明
下表X、Y、Z定义适用于G17平面,其他平面定义随之变化:
G18平面:Z、X为孔位置,Y为钻削轴
G19平面:Y、Z为孔位置,X为钻削轴
| 参数 | 说明 |
|---|---|
| X | X轴孔位置 |
| Y | Y轴孔位置 |
| Z | 深度,刀具从R平面以进给速度F移动至Z深度 |
| R | R平面位置 |
| L | 循环重复次数(如需要) |
| F | 进给速度 |
动作流程
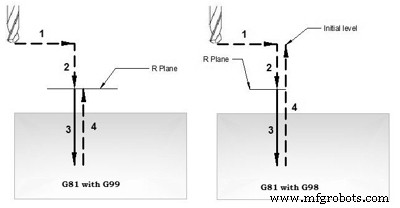
G81循环动作顺序:
- 选定平面内快速定位
- G99模式:快速退回至R点
- G98模式:快速退回至初始点
编程示例
编程一系列孔
使用NCT G81钻削循环编程间距10mm的一系列孔:
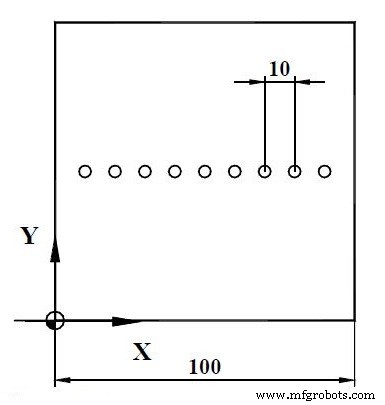
%O7071(7.1)
N100 T1
N110 G54 G0 X0 Y50
N120 G43 Z50 H1
N130 S1000 M3 M8
N140 G81 XI10 Y50 R2 Z-10 L9
N150 G80
N160 G0 Z100
N170 M30
%
分段编程孔序列示例
第二组孔序列作为新钻削循环编程,同样采用增量指定尺寸。因两个循环都包含中间孔,第二组需拆分为上下两部分: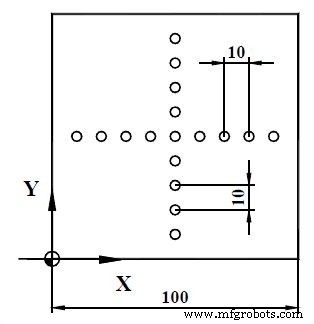
%O7072(7.2)
N100 T1
N110 G54 G0 X0 Y50
N120 G43 Z50 H1
N130 S1000 M3 M8
N140 G81 XI10 Y50 R2 Z-10 L9
N150 G80
N160 G0 X50 Y0
N170 G81 X50 YI10 R2 Z-10 L4
N180 G80
N190 G0 X50 Y50
N200 G81 X50 YI10 R2 Z-10 L4
N210 G80
N220 G0 Z100
N230 M30
%
数控机床
- G81钻削循环配合G91增量模式:重复钻孔实战案例
- G81/G83钻削循环配合G98/G99回退平面实例解析
- CNC铣床实例:精通G81钻削固定循环
- Fanuc CNC G81钻削循环程序:分步实例教学
- 优化 CNC 钻削:网格板 G81 循环实战样例程序
- 精通 G81 钻削循环与 G91 增量模式:分步实例程序
- 精通 G83 啄钻循环:高效深孔加工实例
- 综合 CNC 程序演示:G81 钻削与 G84 攻丝循环完整应用
- 使用 Fanuc 宏程序和 G66 模态调用创建自定义 G81 钻削循环
- ECS G85镗削循环:优化刀具返回与精密钻削
- ECS G81/3三层钻削循环:高效多区域钻孔
- ECS G81标准钻削循环:精密数据输入与参数设置