


ECS G85镗削循环:优化刀具返回与精密钻削
ECS G85镗削循环
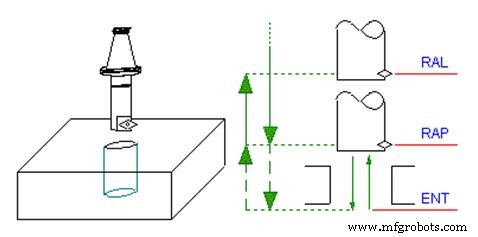
该循环与标准钻削G81唯一区别:刀具从ENT到RAP以工作进给返回,从RAP到RAL以快速(G00)返回。
循环数据输入在MDI和编辑模式下,通过以下按键序列激活:
编程格式
G85 <ENT=..> <RAP=..> <RAL=..>
参数详解
| 参数 | 说明 |
|---|---|
| ENT | 以工作进给到达的深度位置 |
| RAP | 循环开始时快速移动到达的位置 |
| RAL | 快速移动返回到达的位置 |
动作序列
- 快速移动到RAP平面
- 工作进给移动到ENT深度
- 工作进给退回到RAP平面(保证表面质量)
- 快速移动返回到RAL平面
ECS钻镗循环家族对比
| 循环 | 进刀 | 底部动作 | 退刀ENT→RAP | 退刀RAP→RAL | 主轴 |
|---|---|---|---|---|---|
| G81 | 进给 | 无 | 快速 | 快速 | 运行 |
| G82 | 进给 | 停顿 | 快速 | 快速 | 运行 |
| G83 | 啄钻 | 无 | 快速(分段) | 快速 | 运行 |
| G84 | 进给 | 反转 | 进给(反转) | 快速 | 反转 |
| G85 | 进给 | 无 | 进给 | 快速 | 运行 |
| G86 | 进给 | 无 | 快速 | 快速 | 停止 |
| G87 | 进给 | 无 | 快速 | 快速 | 定向停止+XY脱离 |
| G89 | 进给 | 停顿 | 进给 | 快速 | 运行 |
G85是精镗常用循环,进给退刀保证孔壁表面质量。
数控机床