


Fanuc G83 深孔啄钻循环详解: 高效深孔加工利器
G83 啄钻循环将钻削分多次小步进给完成,使深孔加工更轻松、经济。切削进给间歇进行至孔底,每次进给排屑。
钻削以多个小步分级进给至孔底:每次进给 Q 深度后快速退刀排屑,再快速进给至下一切削起点,循环直至达到 Z 深度。
语法格式
G83 X... Y... Z... R... Q... F... K...
| 参数 | 说明 |
|---|---|
| X | 孔位 X 轴坐标 |
| Y | 孔位 Y 轴坐标 |
| Z | 孔底深度,从 R 平面进给至 Z |
| R | R 平面位置 |
| Q | 每次切削进给深度 (啄距) |
| K | 循环重复次数 (如需要) |
| F | 进给速度 |
程序中给定 G83 后,每个轴移动块重复啄钻,直到 G80 取消。
用法示例
N150 M06 T02
N160 G90 G00 X60 Y28 Z12 S750 M03
N170 G99 G83 X60 Y28 Z-17 Q6 R2 F60
N180 G98 Y12
N190 G91 G80 G28 X0 Y0 Z0 M05
N200 M30
示例中:第一孔 X60 Y28,第二孔 Y12,以 6mm 啄距完成 17mm 总深度。
工作流程
- 快速移动至 X、Y 钻孔位置。
- 快速移动至 R 平面。
- 进给钻削 Q 深度。
- 快速退回 R 平面。
- 快速进给至距上次孔底 d 距离 (d 由参数设定)。
- 进给钻削 Q+d 深度。
- 快速退回 R 平面。
重复上述步骤直到达到 Z 深度,最后按 G99/G98 退回 R 平面或初始平面。
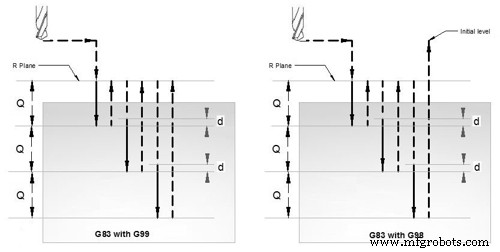
G83 啄钻循环工作原理
G98/G99 模式
- G98: 退回初始平面
- G99: 退回 R 平面
示例
N30 G83 X10 Y30 Z-17 Q5 R2 F75
N40 Y10
N50 G98 X30
N60 G99 Y30
N70 X90
N80 Y10
N90 G80
重复钻削
给定 K 参数可重复啄钻 K 次,常配合 G91 增量模式用于阵列孔。实例参考 G81。
完整加工实例
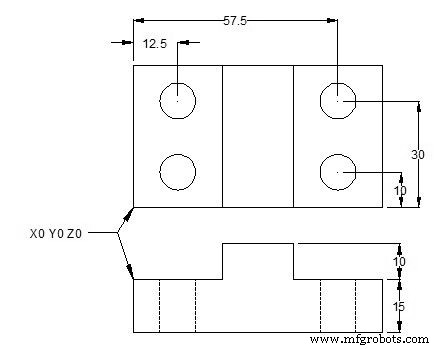
G83 啄钻循环实例
N10 M06 T1
N20 G90 G00 X12.5 Y10 Z12 S1000 M03
N30 G99 G83 X12.5 Y10 Z-17 R2 Q4 F75
N40 Y30
N50 G98 X57.5
N60 G99 Y10
N70 G91 G80 G28 X0 Y0 Z0 M05
N80 M30
数控机床
- 精通Fanuc G76螺纹循环:全面指南
- Fanuc车床G74啄钻循环:高效钻削实战
- 精通Fanuc G75槽加工循环实现高精度CNC操作
- G81/G83钻削循环配合G98/G99回退平面实例解析
- Fanuc G84 刚性啄钻攻丝循环:深孔攻丝专家指南
- G83 深孔啄钻配合 G70 螺栓孔圆周:均匀深孔圆周阵列编程实例
- 精通 G83 啄钻循环:高效深孔加工实例
- Haas CNC G83 深孔啄钻:I/J/K 参数进阶应用与设置详解
- Fanuc G83 啄钻循环:深孔钻削编程指南
- 西门子 Sinumerik CYCLE83:CNC 加工中的高级深孔啄钻循环
- Fanuc G74 左手啄攻丝循环 - CNC 铣削精密反向螺纹
- ECS G83深孔钻削清理循环:精密高效钻孔