
亿迅智能制造网
工业4.0先进制造技术信息网站!
首页 | 制造技术 | 制造设备 | 工业物联网 | 工业材料 | 设备保养维修 | 工业编程 |
home  MfgRobots >> 亿迅智能制造网 >  >> Manufacturing Equipment >> 数控机床

ECS G86带主轴停止镗削循环

ECS G86带主轴停止镗削循环

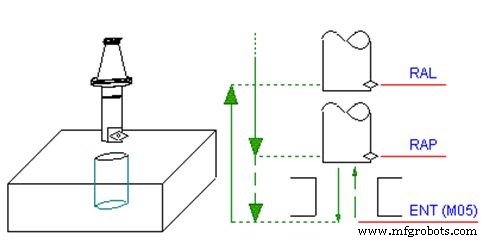
该循环与标准钻削G81唯一区别:主轴到达ENT位置停止,仅当刀具快速移动到达RAL位置时重新启动。

循环数据输入在MDI和编辑模式下,通过以下按键序列激活:
ECS G86带主轴停止镗削循环

编程格式

G86 <ENT=..> <RAP=..> <RAL=..>

参数详解

参数说明
ENT以工作进给到达的深度位置
RAP循环开始时快速移动到达的位置
RAL主轴停止状态下快速返回到达的位置

ECS G86带主轴停止镗削循环

动作序列

  1. 快速移动到RAP平面
  2. 工作进给移动到ENT深度
  3. 主轴停止(无定向)
  4. 快速移动返回到RAL平面
  5. 主轴重新启动

G86适合通孔镗削,底部主轴停止减少震动,退刀快速提高效率。不需M19定向功能。

数控机床

  1. Fanuc车床G74啄钻循环:高效钻削实战
  2. Fanuc G76车床锥螺纹加工精通
  3. 高效锥螺纹G92编程:完全指南
  4. ECS G89镗削循环带停顿:分步设置指南
  5. ECS G87带退刀镗削循环:全面概述与设置
  6. ECS G85镗削循环:优化刀具返回与精密钻削
  7. ECS G84攻丝循环:铣床设置与优化指南
  8. ECS G83/r深孔钻削带停顿循环:高效断屑钻削
  9. ECS G83深孔钻削清理循环:精密高效钻孔
  10. ECS G82钻削循环带停顿:断屑钻孔应用
  11. ECS G81/3三层钻削循环:高效多区域钻孔
  12. ECS G81标准钻削循环:精密数据输入与参数设置