
Haas M01可选程序停止——工作原理与设置详解
Haas M01可选程序停止
M01的工作方式与M00相同,不同之处在于必须开启“可选停止”功能。
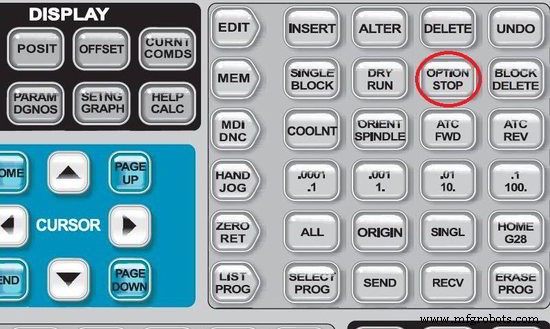
M代码数据
| 模态/非模态 | 铣床/车床 |
|---|---|
| 模态 | 两者皆适用 |
编程格式
M00
Haas M00工作视频
相关设置
- 17 – 可选停止锁定
- 39 – M00、M01、M02、M30时蜂鸣报警
数控机床

 亿迅智能制造网
M01的工作方式与M00相同,不同之处在于必须开启“可选停止”功能。
M代码数据
| 模态/非模态 | 铣床/车床 |
|---|---|
| 模态 | 两者皆适用 |
M00
数控机床
提交者:Brian 图纸/图像 CNC程序 (5.0 x 5.0 x 0.500 DP. Square Pocket) Main Program % O01001 T1 M06 (Tool #1 is a 0.500 diameter endmill) G90 G54 G00 X0. Y1.5 (XY Start Point) S2000 M03 G43 H01 Z0.1 M08 G01 Z0.1 F10. G150 P1002 Z-0.5 Q0.25 R0.01 J0.3 K0.01 G41 D01 F10. G40 G01 X0. Y1.5 G00 Z1. M09 G53 G49 Y0.
提交者:机加工师 图纸/图像 CNC程序 Main Program % O03010 T1 M06 (Tool is a 0.500 diameter endmill) G90 G54 G00 X2. Y2. (XY Start Point) S2500 M03 G43 H01 Z0.1 M08 G01 Z0. F30. G150 P3020 X2. Y2. Z-0.5 Q0.5 R0.01 J0.3 K0.01 G41 D01 F10. G40 G01 X2. Y2. G00 Z1. M09 G53 G49 Y0. Z0. M30 % Subprogram % O03020 (Subpro
提交者:机加工人员 工件图纸/图像 CNC 程序代码 (G170 parameters) (X X-axis command) (Y Y-axis command) (Z Z-axis command) (A A-axis command) (Q Diameter of cylindrical surface) (R Radius of rotary axis) % O0079 (G107 TEST) T1 M06 (.625 DIA. 2FL E.M.) G00 G40 G49 G80 G90 G28 G91 A0 G90 G00 G54 X1.5 Y0 S5000 M03 G107 A0
提交者:数控程序员 概述 Haas倒角和圆角编程倒角使用C加倒角长度。圆角使用R加圆角半径。倒角或圆角程序块可插在两个线性或G01块之间。这两个块指定两个线性移动的交点形成的拐角。 工件图纸 数控程序 O00025 T2 M06 (.5 END MILL) (D=.5) G00 G90 G54 X-1.5 Y0 S5000 M03 G43 H02 Z1. M08 G01 Z-0.5 F80. G01 G41 D02 Y-0.5 F80. G03 X-1. Y0 R0.5 F50. G01 Y1. ,R0.06 G01 X1. Y1.5359 ,R0.5 G01 Y-1. ,C0.2 G01