


Fanuc 小数点编程:概述与参数设置
Fanuc 小数点编程
概述
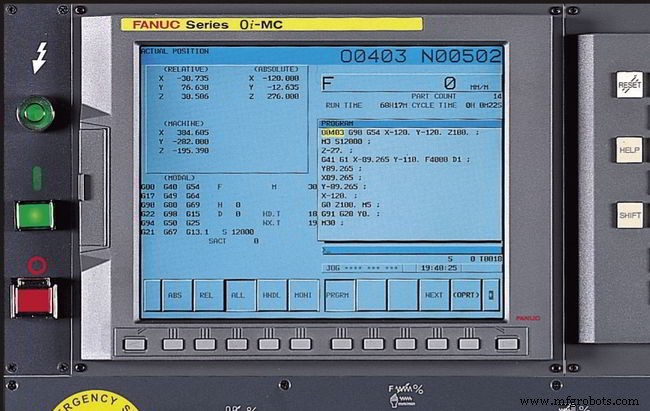
某些 CNC 控制器要求程序员在大多数数值后加小数点,如 X100.0 Y10.0;而大多数控制器不强制要求,如 X100 Y10。Fanuc 控制器的该行为取决于参数(No.3401#0 或 No.2400#0)。
说明
数值可带小数点输入。小数点可用于距离、时间、速度。可带小数点的地址:
铣削
X, Y, Z, U, V, W, A, B, C, I, J, K, Q, R, F
车削
X, Y, Z, U, V, W, A, B, C, I, J, K, R, F
小数点编程类型
两种十进制表示法:
- 计算器型表示法
- 标准表示法
计算器型表示法
使用计算器型十进制表示法时,无小数点的值视为以毫米、英寸或度为单位。
标准表示法
使用标准十进制表示法时,该值视为以最小输入增量为单位。通过参数 DPI (No.3401#0 或 No.2400#0) 选择计算器型或标准表示法。单个程序中可混用带/不带小数点的值。
示例
| 程序指令 | 计算器型小数点编程 | 标准型小数点编程 |
|---|---|---|
| X1000 无小数点指令值 | 1000mm 单位:mm | 1mm 单位:最小输入增量 (0.001mm) |
| X1000.0 带小数点指令值 | 1000mm 单位:mm | 1000mm 单位:mm |
Fanuc 参数 3401
Fanuc 参数 3401 适用于
- Fanuc Series 30i/31i/32i
- Fanuc Series 0i
- Fanuc 16i/18i/21i
- Fanuc 16/18/21
| #7 | #6 | #5 | #4 | #3 | #2 | #1 | #0 |
|---|---|---|---|---|---|---|---|
| DPI |
输入类型 参数输入
数据类型 位/路径
#0 DPI 当可含小数点的地址省略小数点时
- 0:假定为最小输入增量(标准十进制输入)
- 1:假定为 mm、英寸、度或秒单位(计算器型十进制输入)
Fanuc 参数 2400
Fanuc 参数 2400 适用于
- Fanuc 15
| #7 | #6 | #5 | #4 | #3 | #2 | #1 | #0 |
|---|---|---|---|---|---|---|---|
| DPI |
参数输入
数据类型: 位
DPI 带小数点的值输入
- 0:按常规方式
- 1:定点表示法
数控机床
- 先进软件与界面提升CNC编程生产力
- 公制前缀换算轻松掌握:移动小数点即可
- 精通CNC编程:Fanuc G71粗车&G70精加工循环实例
- Fanuc G21 G代码实例:公制CNC车床编程指南
- Fanuc CNC车床编程入门实例:直线/锥度/圆弧复合加工
- Fanuc 车床 G78 螺纹循环详解:与 G76 的异同对比
- 掌握 Sinumerik 808D:CNC 坐标系统详解 – 车削系列第 6 部分
- 遗传编程入门:机器如何学会自己写代码
- FANUC 机器人高效离线编程的 5 个关键步骤
- 精通 FANUC 机器人编程:5 大专家级技巧全解析
- C++ 函数缺省参数:原理、用法与最佳实践全解析
- C 语言核心指南:基础、历史与应用领域全解析