


Fanuc G28指令:通过中间点回参考点
Fanuc G28回参考点指令
G28通过中间点(X, Y, Z)接近参考点(零点)。
先移动到X, Y, Z中间点,然后移动到参考点。两段移动均为G00快速移动!
G92坐标系偏移将被清除。
编程格式
N... G28 X... Y... Z...
参数详解
| 参数 | 说明 |
|---|---|
| X, Y, Z | 中间点坐标 |
示例
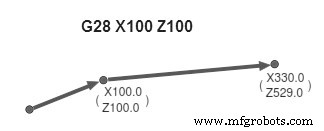
G28 X100 Z100
关键特性
- 两段式运动:当前位置→中间点(G00)→参考点(G00)
- 中间点可避开工件/夹具防止碰撞
- 自动清除G92设定的坐标系偏移
- 常用于程序结束、换刀位、换托盘前回零
- G28不加坐标轴则各轴直接回零(无中间点)
相关指令对比
| 指令 | 功能 | 中间点 | 清除G92 |
|---|---|---|---|
| G28 | 回参考点 | 可选 | 是 |
| G30 | 回第2/3/4参考点 | 可选(P2/P3/P4) | 否 |
| G53 | 机床坐标系移动 | 无 | 否 |
G28是数控程序安全回零的标准指令,合理设置中间点可避免干涉碰撞。
数控机床
- 精通Fanuc G76螺纹循环:全面指南
- 精通Fanuc G75槽加工循环实现高精度CNC操作
- Fanuc CNC编程指南:功能丰富的简易实例
- Fanuc G代码完整参考手册——全指令详解
- 精通Fanuc G92螺纹循环:简易编程与精准控制
- Fanuc CNC车床编程入门实例:直线/锥度/圆弧复合加工
- CNC参考点返回详解:精准归零与定位核心原理
- G28 参考点返回:CNC 车床高效复位指令详解
- Fanuc G68 坐标旋转:精准轴对齐的 CNC 编程详解
- 精通 Fanuc G04 停留命令:CNC 精准计时控制
- Fanuc G04 暂停命令详解: 掌握数控加工中的延时控制
- Fanuc iRVision:面向R-30iA控制器的先进2D机器人视觉系统