


理解 Fanuc 6M/6T 报警代码:综合指南
Fanuc 6 报警代码适用于 Fanuc System 6M 6T CNC 控制器。面向使用 6T 车床或 6M 铣床的 CNC 操作员。
Fanuc System 6M 和 6T 报警代码分类如下:
- 210-245 行程极限开关错误
- 400-445 伺服系统错误
- 600-603 PCB 或电缆错误
- 700-702 部件或电机过热
- 900-999 存储器错误
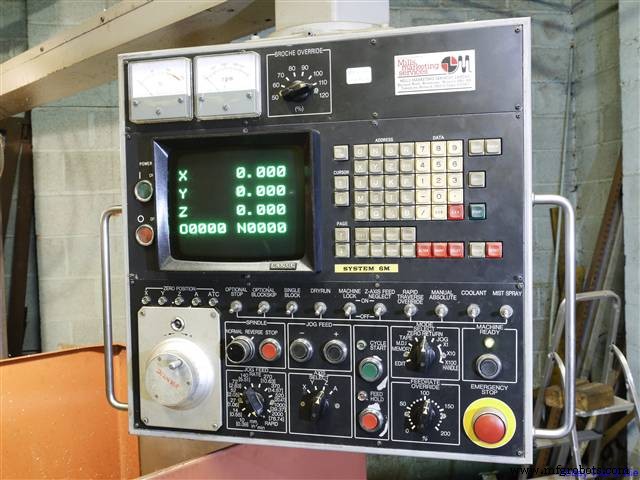
Fanuc 6M / 6T 报警代码
程序错误或操作员错误
| 报警 | 报警描述 |
|---|---|
| 000 | 输入参数后重新施加电源 |
| 001 | TH 报警(输入了奇校验错误的字符)修正纸带 |
| 002 | TV 报警(块内字符数为奇数)。仅当 TV 检查有效时产生 |
| 003 | 输入数据超过允许的最大位数 |
| 004 | 块开始时在无地址的情况下输入了数字或符号 (-) |
| 005 | 地址后未跟随适当数据,却跟随了另一地址或 EOB 码 |
| 006 | 符号 "-" 输入错误(在不能用的地址后输入 "-",或用了两个 "-") |
| 007 | 小数点 "." 输入错误(在不能用的地址后输入 ".",或输入了两个 ".") |
| 008 | 纸带阅读器开关位置不在 AUTO(无卷轴)或 REEL ON/REEL OFF(有卷轴) |
| 009 | 输入了不可用字符 (E) |
| 010 | 指令了不可用的 G 代码(当指令了控制器无此选项的 G 代码时也产生) |
| 011 | 切削进给时未指令进给速度或进给速度不足 |
| 015 | 指令轴数超过允许的同时控制轴数 |
| 017 | 无额外轴选项时指令了额外轴移动 |
| 018 | 额外轴与其他轴同时指令 |
| 021 | 圆弧插补中指令了所选平面(G17/G18/G19)外的轴 |
| 022 | 无半径指定选项的 NC 中用半径指定进行圆弧插补 |
| 023 | 半径指定圆弧插补中,地址 R 指令了 0 |
| 030 | D 或 H 功能的刀具偏移号过大 |
| 031 | G10 设定偏移量时,地址 P 后的偏移号过大或未指定 |
| 032 | G10 设定偏移量时,偏移量过大 |
| 035 | 跳过切削 (G31) 在刀具半径补偿模式下被指令 |
| 036 | G45-G48(刀具偏移)在刀具半径补偿模式下被指令 |
| 037 | 刀具半径补偿模式下选定平面(G17/G18/G19)发生改变 |
| 038 | 圆弧起点或终点与圆心重合,刀具半径补偿将导致过切 |
| 041 | 刀具半径补偿将导致过切 |
| 044 | 固定循环模式下指令了 G27-G30 之一。或在固定循环模式下指令了 ATC 循环 (M06) |
| 045 | 无参考点返回选项的 NC 被指令了 ATC 循环 (M06) |
| 046 | 第 2、3、4 参考点返回指令中指定了 P2、P3、P4 以外的值 |
| 047 | 无参考点的轴被指令了 G27-G30 |
| 058 | 4 位 S 码二进制 12 位/模拟输出 A 时,指令超过主轴最大/最小转速 |
| 059 | 未找到选定工件号的程序(外部工件号选择 A 功能) |
| 060 | 序号搜索中未找到指令的序号 |
| 065 | 缩放倍率指定为 1-99999 以外 |
| 066 | 缩放后移动量、坐标值、圆弧半径等超出最大可编程尺寸 |
| 067 | 刀具半径补偿模式下指令了 G51(缩放开启) |
| 070 | Fanuc 存储区不足 |
| 071 | 要搜索的地址未找到 |
| 072 | 存储程序数超过 95 或 191(191 为选项) |
| 073 | 程序号已被使用 |
| 074 | 程序号非 1-9999 |
| 075 | 程序起始块未找到程序号或序号 |
| 076 | 含 M98 指令的块中指令了地址 P |
| 077 | 子程序被三重调用 |
| 078 | 含 M98 或 M99 的块中,地址 P 指定的序号未找到 |
| 079 | 存储程序与纸带内容不一致 |
| 085 | 用 ASR 或 RS232C 存储数据时,产生过载或帧错误 |
| 086 | RS232C 接口信号电平不正确 |
| 087 | 用 Fanuc RS232 接口存储数据时,存储所需时间不足 |
| 090 | 参考点返回不能正常执行,因为起始点太靠近参考点或脉冲编码器故障未输入一转信号 |
| 091 | 参考点返回不能正常执行,因为进给太低无法同步脉冲编码器一转信号与参考计数器 |
| 092 | G27 指定的轴未返回参考点 |
| 094 | 程序重启不能指定 P 型(因程序中断后执行了坐标系设定或 ORIGIN 等) |
| 095 | 程序重启不能指定 P 型(因程序中断后外部工件零点偏移值改变) |
| 096 | 程序重启不能指定 P 型(因程序中断后工件零点偏移值改变) |
| 097 | 程序重启不能指定 P 型(因程序中断后未执行自动运行) |
| 100 | 参数设定开关打开。关闭开关后按复位键 |
| 101 | 关机时正在重写零件程序存储与编辑操作的内存内容。此报警出现时,必须按住 DELETE 和 RESET 键开机以清除内存 |
| 110 | 定点表示数据绝对值超过上限 (99999999) |
| 111 | 浮点表示数据指数超过上限 |
| 112 | 除数为 0 |
| 113 | 使用了用户宏 A 不能使用的功能 |
| 114 | 除上述以外的格式错误 |
| 115 | 赋值了未定义为变量号的值 |
| 116 | 赋值语句左边是禁止赋值的变量 |
| 118 | 括号嵌套超过上限 (5) |
| 119 | SQRT 参数为负,或 BCD 参数为负 |
| 122 | 宏嵌套超过上限 (4) |
| 123 | 带控制命令的宏用于纸带模式 |
| 124 | DO END 不对应 1:1 |
| 125 | (公式)格式错误 |
| 126 | DO n 中 n 不在 1-3 之间 |
| 127 | NC 指令与宏指令混用 |
| 128 | GO TO n 中 n 不在 0-9999 之间 |
| 129 | 在 . 中使用了不允许的地址 |
| 130 | 外部数据输入中,大地址数据含错误 |
| 131 | 外部报警消息中,发生 5 个以上报警 |
| 132 | 外部报警消息中,清除时无对应报警号存在 |
| 133 | 外部报警消息和外部操作员消息中,小地址数据含错误 |
| 170 | 正在编辑 8000-8999 和 9000-9899 号程序,但仅当参数设定禁止编辑这些程序时才产生此报警 |
行程极限开关错误
| 报警 | 报警描述 |
|---|---|
| 210 | 机床运动部件触及 X 轴正行程极限开关 |
| 211 | 机床运动部件触及 X 轴负行程极限开关 |
| 212 | X 轴正向移动时,进入存储行程极限 1 禁止区域 |
| 213 | X 轴负向移动时,进入存储行程极限 1 禁止区域 |
| 214 | X 轴正向移动时,进入存储行程极限 2 禁止区域 |
| 215 | X 轴负向移动时,进入存储行程极限 2 禁止区域 |
| 220 | 机床运动部件触及 Y 轴正行程极限开关 |
| 221 | 机床运动部件触及 Y 轴负行程极限开关 |
| 222 | Y 轴正向移动时,进入存储行程极限 1 禁止区域 |
| 223 | Y 轴负向移动时,进入存储行程极限 1 禁止区域 |
| 224 | Y 轴正向移动时,进入存储行程极限 2 禁止区域 |
| 225 | Y 轴负向移动时,进入存储行程极限 2 禁止区域 |
| 230 | 机床运动部件触及 Z 轴正行程极限开关 |
| 231 | 机床运动部件触及 Z 轴负行程极限开关 |
| 232 | Z 轴正向移动时,进入存储行程极限 1 禁止区域 |
| 233 | Z 轴负向移动时,进入存储行程极限 1 禁止区域 |
| 234 | Z 轴正向移动时,进入存储行程极限 2 禁止区域 |
| 235 | Z 轴负向移动时,进入存储行程极限 2 禁止区域 |
| 240 | 机床运动部件触及第 4 轴正行程极限开关 |
| 241 | 机床运动部件触及第 4 轴负行程极限开关 |
伺服系统错误
| 报警 | 报警描述 |
|---|---|
| 400 | 控制器接收到 X、Y 或 Z 轴过载信号 |
| 401 | X、Y 或 Z 轴速度控制的 READY 信号 (VRDY) 变为 OFF |
| 402 | 控制器接收到第 4 轴过载信号 |
| 403 | 第 4 轴速度控制的 READY 信号 (VARY) 变为 OFF |
| 404 | 位置控制的 READY 信号 (PRDY) 已 OFF,但速度控制的 READY (VARY) 未 OFF;或开机时 PRDY 尚 OFF 但 VARY 已 ON |
| 405 | 参考点返回时,因 NC 控制部或伺服系统异常,参考点返回未正确执行。请再次手动参考点返回 |
| 410 | 机床停止时,X 轴误差寄存器内容超过允许值 |
| 411 | 机床移动时,X 轴误差寄存器内容超过允许值 |
| 412 | X 轴零漂过大(超过 500 VELO) |
| 413 | X 轴误差寄存器内容超过 ±32767。或 DA 转换器速度指令值超出 +8191~-8192 范围。设置不当会导致此报警 |
| 414 | X 轴分解能/感应同步器位置检测系统故障 |
| 415 | X 轴指令进给速度超过 511875 检测单位/秒。CMR 设置不当导致此错误 |
| 416 | X 轴脉冲编码器位置反馈异常(断线报警) |
| 420 | 机床停止时,Y 轴误差寄存器内容超过允许值 |
| 421 | 机床移动时,Y 轴误差寄存器内容超过允许值 |
| 422 | Y 轴零漂过大(超过 500 VELO) |
| 423 | Y 轴误差寄存器内容超过 ±32767。或 DA 转换器速度指令值超出范围。设置不当导致 |
| 424 | Y 轴 DSCG 位置检测系统故障 |
| 425 | Y 轴指令进给速度超过 511875 检测单位/秒。CMR 设置不当导致 |
| 426 | Y 轴 Fanuc 脉冲编码器位置反馈异常(断线报警) |
| 430 | 机床停止时,Z 轴误差寄存器内容超过允许值 |
| 431 | 机床移动时,Z 轴误差寄存器内容超过允许值 |
| 432 | Z 轴零漂过大(超过 500 VELO) |
| 433 | Z 轴误差寄存器内容超过 ±32767。或 DA 转换器速度指令值超出范围。设置不当导致 |
| 434 | Z 轴分解能/感应同步器位置检测系统故障 |
| 435 | Z 轴指令进给速度超过 511875 检测单位/秒。CMR 设置不当导致 |
| 436 | Z 轴脉冲编码器位置反馈异常(断线报警) |
| 440 | 机床停止时,第 4 轴误差寄存器内容超过允许值 |
| 441 | 机床移动时,第 4 轴误差寄存器内容超过允许值 |
| 442 | 第 4 轴零漂过大(超过 500 VELO) |
| 443 | 第 4 轴误差寄存器内容超过 ±32767。或 DA 转换器速度指令值超出范围。设置不当导致 |
| 444 | 第 4 轴分解能/感应同步器位置检测系统故障 |
| 425 | 第 4 轴指令进给速度超过 511875 检测单位/秒。CMR 设置不当导致 |
| 426 | 额外轴脉冲编码器位置反馈异常(断线报警) |
PCB 或电缆错误
各 PCB 间连接报警
| 报警 | 报警描述 |
|---|---|
| 600 | 连接单元或 PC-model C 中发生数据传输错误 |
| 601 | 从站继电器断开。(单元、MDI/DPL(MDI/CRT) 与主 PCB 连接故障。另一种情况:更换连接单元) |
| 602 | PC 程序尚未加载 |
| 603 | NC 与 PC 对应关系不正确或中断。更换电源序列控制 PCB 或主 PCB |
| 604 | PC-model B 侧 MPU 无保持有效 |
| 605 | PC-model B 侧 MPU 发生系统错误 |
| 606 | PC-model B 侧 MPU 发生 RAM/ROM 奇偶校验错误 |
| 607 | Fanuc MDI 和 CRT 中发生数据传输错误 |
过热报警
部件或电机过热
| 报警 | 报警描述 |
|---|---|
| 700 | 主 PCB 过热 |
| 701 | 第 4 轴 PCB 过热 |
| 702 | X、Y、Z 轴直流电机过热 |
| 703 | 第 4 轴直流电机过热 |
存储器错误
| 报警 | 报警描述 |
|---|---|
| 900 | 气泡存储器故障(气泡存储器输入信号故障) |
| 901 | 气泡存储器故障(开机后未立即检测到气泡存储器初始点) |
| 902 | 气泡存储器故障(页面大小错误、未定义命令) |
| 903 | 气泡存储器故障(传输丢失、页面大小超限) |
| 904 | Fanuc 气泡存储器故障(奇偶校验错误) |
| 905 | 气泡存储器故障(无标记) |
| 906 | 气泡存储器故障(多缺陷环) |
| 910 | RAM 奇偶校验错误(低字节) |
| 911 | RAM 奇偶校验错误(高字节) |
| 920 | 系统错误(看门狗定时器报警) |
| 930 | CPU 错误(0、3、4 型中断产生) |
| 997 | ROM 奇偶校验错误 (PC ROM) |
| 998 | ROM 奇偶校验错误 (Basic ROM) |
| 999 | ROM 奇偶校验错误(高低字节不对应) |
数控机床
- Haas CNC 报警代码完整解析:故障排查速查手册
- Fanuc CNC 报警代码综合指南:全系列控制器适用
- Fadal 加工中心 Fanuc M 代码完整指南 (18i-MB5 系统)
- Fanuc 21 CNC 控制器报警代码完整参考 (Model B)
- 安川 Yasnac LX3 CNC 报警代码完整参考手册
- 安川 Yasnac LX2 CNC 报警代码完整参考指南
- 安川 Yasnac LX1 CNC 报警代码完整参考手册
- 安川 Yasnac 3000G 报警代码完整速查指南
- 安川 Yasnac MX3 CNC 报警代码完整参考 – 故障排查速查
- 安川 Yasnac MX2 CNC 报警代码完整指南
- Fanuc 15 系列报警代码大全:程序/伺服/越程/文件/电源/过热/PC/图形 RAM 全分类
- 发那科发展史:从 1956 到全球工业机器人领军者