


Fadal G/M 代码与固定子程序综合指南:CNC 机加工人员必备
Fadal G 代码、M 代码、固定子程序等,适用于 Fadal 立式加工中心的 CNC 机加工人员。
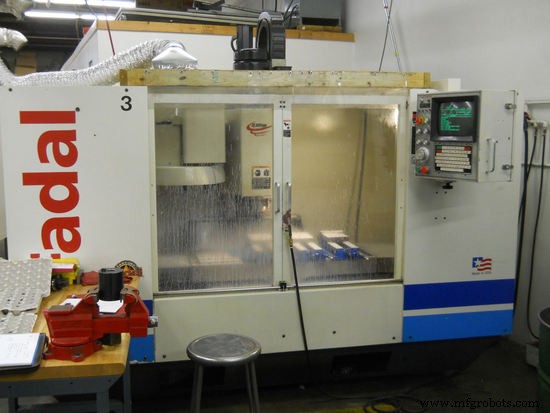
G 代码
| G 代码 | 说明 |
|---|---|
| G0 | 快速移动 |
| G1 | 线性插补 |
| G2 | 圆弧插补(顺时针) |
| G3 | 圆弧插补(逆时针) |
| G4 | 暂停 P=毫秒时间 也用于:非模态就位检查 |
| G5 | 非模态快速移动 |
| G8 | 加速(无进给斜坡) |
| G9 | 减速(进给斜坡) 也用于:就位检查 |
| G10 | 可编程数据输入 L02= 夹具 X,Y,Z,A,B, P= 0, 1-48 L10= 长度, P= 1-99, R0= 数值 L12= 直径, P= 1-99, R0= 数值 L13= 读取夹具, P= 1-24, R0= Z, R1= X, R2= Y L14= 读取长度, P= 1-99, R0= 数值 L15= 读取直径, P= 1-99, R0= 数值 L100 至 L109= R 值, P= 数值 |
| G15 | YZ 圆弧插补配合 A 轴 |
| G17 | XY 平面选择 也用于:Y 轴凸轮包络 Q= A 轴比率/ [5p (凸轮直径 英寸)] Q= A 轴比率/ [(5/25.4p (凸轮直径 毫米)] P0= A 轴, P1= B 轴 |
| G17.1 | A/B 字地址交换开启 |
| G17.2 | A/B 字地址交换关闭 |
| G18 | ZX 平面 |
| G19 | YZ 平面 |
| G20 | 检查英寸制参数设定 |
| G21 | 检查公制参数设定 |
| G28 | 返回零点 |
| G28.1 | 从手动中断返回 |
| G29 | 从零点返回 |
| G31 | 测头触发功能 |
| G31.1 | 测头未触发功能 |
| G40 | 刀具半径补偿取消 |
| G41 | 刀具半径补偿左(顺铣) |
| G42 | 刀具半径补偿右(逆铣) |
| G43 | 刀具长度补偿正向 |
| G44 | 刀具长度补偿负向 |
| G45 | 刀具长度偏置单次扩大 |
| G46 | 刀具长度偏置单次缩小 |
| G47 | 刀具长度偏置双倍扩大 |
| G48 | 刀具长度偏置双倍缩小 |
| G49 | 刀具长度偏置取消 |
| G50 | 斜坡斜率控制取消 |
| G50.1 | 镜像取消 |
| G51 | 斜坡斜率控制 R0= 斜坡速度值 0.5 – 2. R0+= Z 轴, R0-= XY 轴 |
| G51.1 | 镜像 |
| G51.2 | 刀具负载补偿 在 G51.2 程序段前指定进给速度 R1= 目标主轴负载 R2= 最小进给降低百分比 R3= 最大进给增加百分比 R4= 最小进给下启动滑移保持的时间 |
| G51.3 | 轴缩放 R1= 程序(所有三轴) R2= X R3= Y R4= Z |
| G52 | 坐标系偏移 |
| G53 | 使用机床坐标系 |
| G54-59 | 夹具偏移 1-6 G66 模态子程序调用 G67 模态子程序取消 G68 旋转 (R0= 角度, XY= 旋转中心) G69 旋转取消 G70 检查英寸制参数 G71 检查公制参数 |
| G73 | 深孔钻循环 Q= 切削深度 P= 下一次切削前的进给距离(可选) I= 初始切削深度 J= 后续切削递减值 K= 最小切削深度 |
| G74 | 左旋攻丝 格式 1 Q= 螺距导程 (1/螺距), F= 转速 格式 2 S= 转速, F= 进给 (导程 * 转速) |
| G74.1 | 左旋刚性攻丝 格式 1 Q= 螺距导程 (1/螺距), F= 转速 格式 2 S= 转速, F= 进给 (导程 * 转速) |
| G74.2 | 准备 G74.1 |
| G75 | 攻丝头循环 格式 1 Q= 螺距导程 (1/螺距), F= 转速 格式 2 S= 转速, F= 进给 (导程 * 转速) |
| G76 | 精镗 Q= Y+ 偏移量或 I= X 偏移量及方向 J= Y 偏移量及方向 |
| G80 | 固定循环取消 |
| G81 | 钻削、定心钻 |
| G82 | 定心钻、沉孔 P= 停留时间(毫秒) 180,000/转速= 3 转停留时间 |
| G83 | 深孔钻循环 Q= 切削深度 P= 下一次切削前的进给距离(可选) I= 初始切削深度 J= 后续切削递减值 K= 最小切削深度 |
| G84 | 右旋攻丝 格式 1 Q= 螺距导程 (1/螺距), F= 转速 格式 2 S= 转速, F= 进给 (导程 * 转速) |
| G84.1 | 右旋刚性攻丝 格式 1 Q= 螺距导程 (1/螺距), F= 转速 格式 2 S= 转速, F= 进给 (导程 * 转速) |
| G84.2 | 准备 G84.1 |
| G85 | 镗削进/出 |
| G86 | 镗削进/主轴停/快速退 |
| G87 | 镗削进/出 |
| G88 | 镗削进/停留/出, P= 毫秒 |
| G89 | 镗削进/停留/出, P= 毫秒 |
| G90 | 绝对定位 |
| G91 | 增量定位 |
| G91.1 | 高速执行(仅限 -2 系统) |
| G91.2 | 高速执行取消 也用于:二进制压缩/分析器终点 |
| G91.3 | 二进制压缩/分析器起点 |
| G92 | 绝对预置 |
| G93 | 1/T 进给速率指定(逆时间) |
| G94 | 进给速率指定 DPM, IPM |
| G98 | 返回初始平面 |
| G99 | 返回 R0 安全平面 |
M 代码
| M 代码 | 说明 |
|---|---|
| M0 | 程序停止 |
| M1 | 可选停止 |
| M2 | 程序结束 |
| M3 | 主轴正转开启 |
| M3.1 | 副主轴开启忽略磁铁 CW |
| M3.2 | 确认主轴磁铁 |
| M4 | 主轴反转开启 |
| M4.1 | 副主轴开启忽略磁铁 CCW |
| M4.2 | 确认主轴磁铁 |
| M5 | 主轴关闭 |
| M6 | 换刀 |
| M7.1 | 伺服冷却液开启 |
| M8 | 冷却液开启 |
| M8.1 | 伺服冷却液开启 |
| M9 | 冷却液关闭 |
| M10 | 取消往复运动 |
| M11 | X 轴往复运动 |
| M12 | Y 轴往复运动 |
| M13 | Z 轴往复运动 |
| M14 | B 轴往复运动 |
| M15 | A 轴往复运动 |
| M16 | C 轴往复运动 |
| M17 | 子程序结束 |
| M18 | 循环 Cushman 分度器 也用于:自动门关闭 也用于:切换液压扫描开/关 |
| M30 | 所有子程序结束 也用于:程序结束(格式 2) |
| M31 | 交换托盘 |
| M32 | 存储/加载托盘 A |
| M32.1 | 加载并校验托盘 A |
| M33 | 存储/加载托盘 B |
| M33.1 | 加载并校验托盘 B |
| M41 | 低速档 RPM |
| M42 | 高速档 RPM |
| M45 | 执行固定循环 |
| M46 | 正向进给开启 |
| M47 | 取消正向进给 |
| M48 | 进给与转速旋钮生效 |
| M48.1 | 伺服冷却液旋钮生效 |
| M48.2 | 双转台旋钮生效 托盘 A |
| M48.3 | 双转台旋钮生效 托盘 B |
| M49 | 进给与转速旋钮失效 |
| M49.1 | 伺服冷却液旋钮失效 |
| M49.2 | 双转台旋钮失效 托盘 A |
| M49.3 | 双转台旋钮失效 托盘 B |
| M60-69 | 用户外设 M60 A 轴制动开启 M65 TS-20 测头激活 M61 A 轴制动关闭 M66 MP-12 测头激活 M62 B 轴制动开启 M67 激光测头激活 M63 B 轴制动关闭 M68 三角电机 M64 MP 测头激活 M69 星形电机 |
| M80 | 自动门开启 |
| M81 | 自动门关闭 |
| M90 | 默认增益(来自 SV 命令) |
| M90.1 | 高级前馈增益启用 P=增益 (50-250) |
| M91 | 正常增益 |
| M92 | 中间增益 |
| M94 | 前馈 P= 角度公差 Q= 线段长度(小于此值的移动不检查) 示例: M94 P91 Q.002 |
| M94.1 | 通过进给修改前馈 在 M94.1 程序段前指定进给速度 P= 角度 Q= 每次修改的百分比变化 R0+= 最小进给修改 R1+= 忽略 M94.1 的长度 R2+= 从 P 开始每此角度修改进给 示例: M94.1 P170 Q10. R0+50. R1+1. R2+15. |
| M94.2 | 高级前馈开启, P= 斜坡, Q= 细节窗口 |
| M95 | 前馈取消 |
| M95.1 | 前馈修改取消 |
| M95.2 | 高级前馈取消 |
| M96 | 滚动 CRC |
| M97 | 交叉 CRC |
| M98 | 执行子程序 P= 程序号 L= 重复次数 |
| M99 | 子程序结束 也用于:行跳转, P= 行号, 示例: M99 P# |
固定子程序
| 子程序 | 说明/参数 |
|---|---|
| L9101 | 测头功能 R1+1-10, 详见用户手册 |
| L9201 | 雕刻: R1+0= 标准字体 R1+1= 空心字体 R1+2= 序列化标准 R1+3= 序列化空心 R2+= 字符高度 R3+= 字符角度 R4+= 序列增量 R0= 安全平面 Z= 最终深度 F= 进给速度 |
| L93NN | 螺栓孔圆 R0= 1 (从第 1 孔到圆心的 X 增量距离和方向) R1= J (从第 1 孔到圆心的 Y 增量距离和方向) R2= 孔间角度步距 (+ 角度为 CCW, - 角度为 CW) NN= 孔数 |
| L94NN | 镗削循环 CCW: R0+= 进给, R1+= 孔直径, NN= 重复次数 |
| L95NN | 镗削循环 CW: R0+= 进给, R1+= 孔直径, NN= 重复次数 |
| L9601 | 矩形腔 CCW: R0+= 进给, R1+= 刀具圆角半径, R2+= X, R3+= Y |
| L9701 | 矩形腔 CW: R0+= 进给, R1+= 刀具圆角半径, R2+= X, R3+= Y |
| L9801 | 圆形腔 CCW: R0+= 进给, R1+= 刀具圆角半径, R2+= 孔直径 |
| L9901 | 圆形腔 CW: R0+= 进给, R1+= 刀具圆角半径, R2+= 孔直径 |
NC 字地址汇总
| NC 字地址 | 定义 |
|---|---|
| A | A 轴角度运动指令(或可选伺服冷却液) |
| B | B 轴角度运动指令 |
| C | C 轴角度运动指令 |
| D | 刀具直径偏置 |
| E | 夹具偏移 |
| F | 进给速率,或攻丝主轴转速 |
| G | 预备功能 |
| H | 刀具长度偏置或格式 1 的长度和直径偏置 |
| I | X 轴到圆心距离或初始切削深度 (G73 G83) 或镗削循环中 X 偏移 (G76) |
| J | Y 轴到圆心距离或初始切削递减值 (G73, G83) 或镗削循环中 Y 偏移 (G76) |
| K | Z 轴到圆心距离或最小切削深度 (G73, G83) |
| L | 子程序定义或调用或子程序重复功能 (M98) 或可编程数据输入功能 (G10) 或行重复功能或固定循环重复次数 |
| M | 机床功能代码 |
| N | 程序段序号 |
| O | 程序识别号 |
| P | 暂停时间毫秒 (G04) 或攻丝循环退刀进给百分比因子 或 夹具与刀具偏置号 (G10) 或 子程序号 (M98) 或 R0-R9 数值 (G10) 或 序号/行号跳转 (M99) 或 切削前进给距离 (G73 G83) 或 G17 配合 Q 使用 B 轴包络 或 前馈角度公差 |
| Q | 钻削循环切削深度 (G73, G83) 或 攻丝循环螺距导程 (G74, G75, G84) 或 自动刀具直径覆盖直径 (H99) 或 转台平面凸轮编程缩放因子 或 忽略前馈的长度公差 |
| R | 子程序参数输入 R0 至 R9 R0 固定循环平面或 半径指定 (圆弧插补, G2 & G3) 或 刀具偏置数值 (G10) 参数变量 R0, R1 – R9 |
| S | 主轴转速 (RPM) |
| S.1 | 设置皮带低速档 |
| S.2 | 设置皮带高速档 |
| T | 刀库刀具号选择 |
| V | 宏变量 (V1-V100) |
| X | X 轴运动指令 |
| Y | Y 轴运动指令 |
| Z | Z 轴运动指令 |
字符汇总
| 字符 | 定义 |
|---|---|
| 0-9 | 数字 |
| A-Z | 字母字符 |
| % | 程序开始或结束, 复位到开始 |
| + | 正号 |
| – | 负号 |
| ( | 注释开始 (标准 NC 程序), 或 雕刻文本开始 (L9201 固定子程序), 或 数学运算符 (宏编程) |
| . | 小数点 |
| , | 逗号 |
| EOB | 回车键, 回车/换行 (ASCII 13,10) |
| * | 注释开始 |
| / | 可选程序段跳过 |
| : | 程序识别号 (格式 2) |
| # | 宏程序行标识 |
数控机床