


数控铣削编程教程:侧铣、钻孔与槽铣综合实例
提交者:BEATA
题目
为所示图形编写CNC零件程序。
侧铣:转速1200 rpm,进给100 mm/min
钻孔:转速1200 rpm,进给80 mm/min
槽铣:转速1200 rpm,进给120 mm/min
孔径15mm
使用绝对坐标系。
解法
加工顺序:
1 设定基准点、坐标系、刀具、进给转速
2 设定刀具半径补偿左偏移
3 刀具移至A点,启动主轴并给予下进给(-Z向)
4 继续侧铣切削至A点停止主轴
5 刀具回基准点,设定槽铣刀具
6 刀具移至P点,启动主轴并下进给
7 继续槽铣切削至S点停止主轴
8 刀具回基准点,设定钻孔刀具
9 刀具移至P点,启动主轴并全深度切削
10 刀具上提停止主轴
11 刀具回基准点
12 程序结束
加工图纸
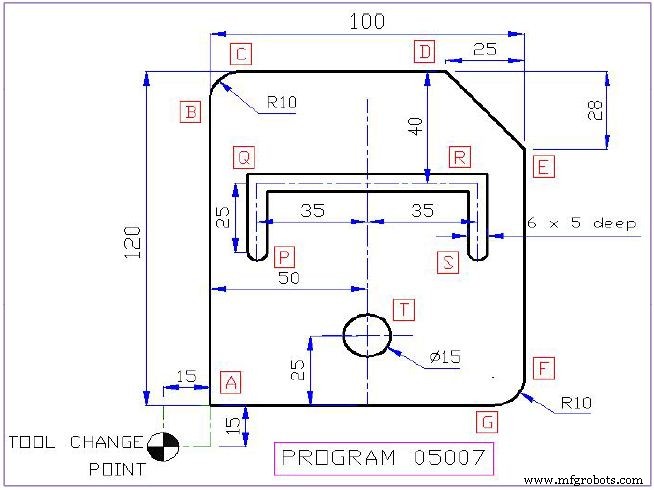
CNC程序
05007
N001 G71 G90 (设定公制、绝对坐标系)
N002 G92 X-15.0 Y-15.0 Z0.0 T01 F100 S1200 (设定基准点-15,-15,0 刀具T01侧铣刀 进给100mm/min 转速1200rpm)
N003 G41 G00 X0.0 Y0.0 Z2.0 (刀具半径补偿左开,移至A点Z2间隙)
N004 G01 Z-15.0 M03 (启动主轴 下进给Z-15 M03先执行)
N005 G01 X0.0 Y110.0 (线性至B)
N006 G02 X10.0 Y120.0 R10.0 (顺时针圆弧至C R=10)
N007 G01 X75.0 (线性至D)
N008 G01 X100.0 Y92.0 (线性至E)
N009 G01 Y10.0 (线性至F)
N010 G02 X90.0 Y0.0 R10.0 (顺时针圆弧至G R=10)
N011 G01 X0.0 (线性回A)
N012 Z2.0 M05 (Z上提2mm间隙 停止主轴 M05后执行)
N013 G40 G00 X-15.0 Y-15.0 (取消补偿 回基准点)
N014 M06 T02 F120 (换刀T02槽铣刀直径6mm 进给120)
N015 G00 X15.0 Y55.0 (快移至P点)
N016 G01 Z-5.0 M03 (启动主轴 下进给5mm M03先执行)
N017 Y80.0 (线性至Q)
N018 X85.0 (线性至R)
N019 Y80.0 (线性至S)
N020 Z2.0 M05 (上提2mm 停止主轴)
N021 G00 X-15.0 Y-15.0 (回基准点)
N022 M06 T03 F80 (换刀T03钻头直径15mm 进给80)
N023 G00 X50.0 Y25.0 (快移至T点)
N024 G01 Z-20.0 M03 (下进给20mm保证孔深)
N024 Z2.0 M05 (上提2mm 停止主轴)
N025 G00 X-15.0 Y-15.0 (回基准点)
N026 M30 (程序结束)
数控机床