


大隈Okuma G76精镗循环:精密钻孔与参数设置全解
Okuma G76精镗循环
编程格式
G76 X__ Y__ Z__ R__ Q__ (I__ J__) P__ F__
参数详解
| 参数 | 说明 |
|---|---|
| X,Y | 孔位置坐标值 |
| Z | 孔底平面 |
| R | R点平面 |
| Q | 偏移量(见下文说明) |
| I,J | 偏移量(见下文说明) |
| P | 孔底停顿时间 |
| F | 进给速度 |
加工动作序列
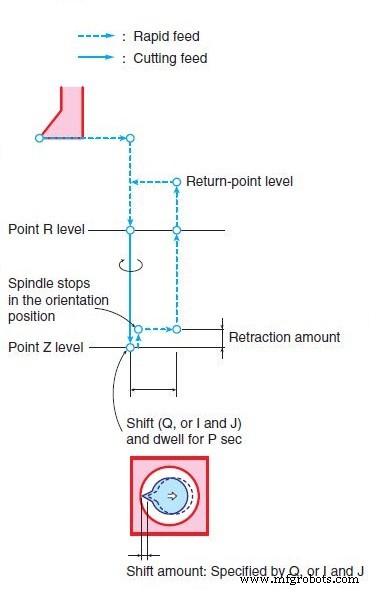
- X/Y轴快速定位到孔位置
- 快速定位到R点平面
- 主轴正转,以切削进给钻削到Z点平面
- 孔底停顿P秒,按NC可选参数(FIXED CYCLE)中G76/G87的偏移方向和轴设定量向上退刀,然后主轴定向停止。之后刀具按偏移量Q向远离工件内表面方向偏移
- 快速返回到返回点平面
- 刀具按偏移量Q反方向偏回,主轴恢复顺时针旋转
详细说明
Z点平面退刀量
Z轴从Z点平面向上退刀的量,在NC可选参数(FIXED CYCLE)中"G76,G87的偏移方向和轴"设定。
偏移量设定
a. Q指定偏移量:当NC参数固定Z轴为循环轴时使用Q。值必须为正。偏移方向(±X,±Y)需预先用参数设定。Q为模态数据,G73/G83也用Q地址,Q优先于I/J。
b. I/J指定偏移量:使用G17/G18/G19选平面时用I/J。对应关系:
- G17: I, J
- G18: K, I
- G19: J, K
I/J/K均为增量值。偏移方向始终在机床坐标系定义。
c. 未指定偏移量:若Q、I/J均未指定,发生报警。
G76精镗循环适合精密孔加工,避免退刀划伤孔壁,是精加工常用循环。
数控机床