


大隈Okuma G74反攻丝循环:专家编程指南
Okuma G74反攻丝循环
编程格式
G74 X__ Y__ Z__ R__ P__ Q__ F__
参数详解
| 参数 | 说明 |
|---|---|
| X,Y | 孔位置坐标值 |
| Z | 孔底平面 G90模式:选定坐标系位置 G91模式:从R点平面距离 |
| R | R点平面 |
| P | 孔底停顿时间 |
| Q | R点平面停顿时间 |
| F | 进给速度 |
加工动作序列
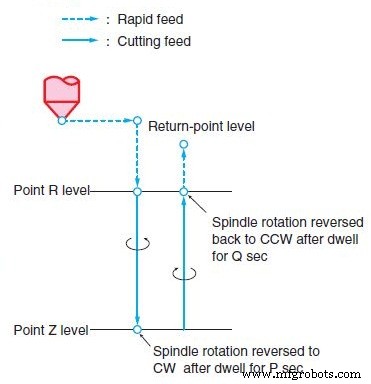
- X/Y轴快速定位到孔位置
- 快速定位到R点平面
- 主轴逆时针(CCW)以切削进给攻丝到Z点平面
- 孔底停顿P秒,主轴反转为顺时针(CW)
- 以切削进给返回到R点平面
- R点停顿Q秒,主轴反转回逆时针(CCW)
- 快速返回到返回点平面
详细说明
- 未指定P/Q时不执行停顿。单位同G04停顿命令
- 反攻丝过程中进给倍率无效
- 从Z点返回R点途中按滑动保持键,到达R点后循环停止
- 主轴反转启动后、攻丝刀具完全脱离工件前,若在R点定位下一攻丝点,需指定Q停顿
- 切削进给倍率和主轴转速倍率固定100%,快速进给倍率可设定
G74反攻丝循环用于左旋螺纹或特殊工艺要求的攻丝加工。
数控机床
- 螺纹铣 vs 攻丝:哪种螺纹加工方式适合你的零件?
- 逆向工程详解:原理、流程与重要性
- Fanuc车床G74啄钻循环:高效钻削实战
- 全面掌握G90车削循环:CNC粗车与多功能应用指南
- CNC编程实战:G74深孔钻循环实现端面开槽
- Fanuc G84 刚性啄钻攻丝循环:深孔攻丝专家指南
- G74 左手/反向攻丝循环:CNC 编程完整指南
- 精通 G84 攻丝循环:实用 CNC 编程指南
- 综合 CNC 程序演示:G81 钻削与 G84 攻丝循环完整应用
- Fanuc G74 左手啄攻丝循环 - CNC 铣削精密反向螺纹
- Fanuc 车床编程:掌握 G70、G71、G74 实现精密内径加工
- ECS G84攻丝循环:铣床设置与优化指南