


ECS G87带退刀镗削循环:全面概述与设置
ECS G87带退刀镗削循环
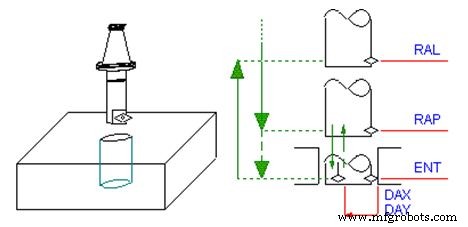
该循环不同于"带主轴停止镗削"G86,当刀具到达ENT位置时,主轴不仅停止,还通过M19功能定向到特定位置,在X和Y方向脱离接触,最后快速移动到RAL位置。
循环数据输入在MDI和编辑模式下,通过以下按键序列激活:
编程格式
G87 <ENT=..> <RAP=..> <RAL=..> <DAX=..> <DAY=..>
参数详解
| 参数 | 说明 |
|---|---|
| ENT | 以工作进给到达的深度位置 |
| RAP | 循环开始时快速移动到达的位置 |
| RAL | 主轴停止、定向、脱离后快速返回到达的位置 |
| DAX | X轴增量脱离移动量 |
| DAY | Y轴增量脱离移动量 |
动作序列
- 快速移动到RAP平面
- 工作进给移动到ENT深度
- 主轴停止并M19定向
- X/Y轴按DAX/DAY脱离工件
- 快速移动到RAL平面
G87适合盲孔精镗,退刀时避免刀具划伤加工表面,需主轴支持M19定向功能。
数控机床