


ECS G89镗削循环带停顿:分步设置指南
ECS G89带停顿镗削循环
该循环与标准镗削循环G85不同,允许在到达ENT深度到开始以工作进给移动到RAP位置之间,编程停顿时间(TIM秒)。
循环数据输入在MDI和编辑模式下,通过以下按键序列激活:

编程格式
G89 <ENT=..> <RAP=..> <RAL=..> <TIM=..>
参数详解
| 参数 | 说明 |
|---|---|
| ENT | 以工作进给到达的深度位置 |
| RAP | 循环开始时快速移动到达的位置 |
| RAL | 快速移动返回到达的位置 |
| TIM | ENT和RAP之间开始工作进给移动前的停顿时间[秒] |
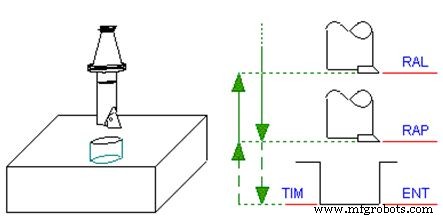
动作序列
- 快速移动到RAP平面
- 工作进给移动到ENT深度
- 停顿TIM秒(断屑或工艺要求)
- 工作进给退回到RAP平面
- 快速移动返回到RAL平面
G89适合精镗底部需要停顿的场合,如盲孔精加工、端面镗削。
数控机床