


ECS G81标准钻削循环:精密数据输入与参数设置
ECS G81标准钻削循环
循环数据输入在MDI和编辑模式下,通过以下按键序列激活:
编程格式
G81 <ENT=..> <RAP=..> <RAL=..>
参数详解
| 参数 | 说明 |
|---|---|
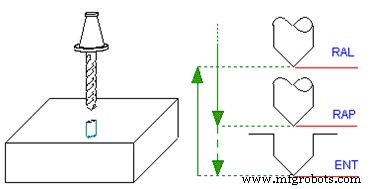
| ENT | 以工作进给到达的深度位置 |
| RAP | 循环开始时快速移动到达的位置 |
| RAL | 循环结束时快速移动到达的位置 |
动作序列
- 快速移动到RAP平面
- 工作进给钻削到ENT深度
- 快速退回到RAL平面
ECS钻削循环参数对照表
| 循环 | 参数数量 | 核心功能 | 典型应用 |
|---|---|---|---|
| G81 | 3 | 基础钻削 | 通孔、浅孔 |
| G82 | 4 | 底部停顿断屑 | 盲孔、断屑 |
| G83 | 5 | 深孔分级退刀排屑 | 深孔(L/D>5) |
| G83/r | 6 | 深孔原地停顿断屑 | 易断屑材料深孔 |
| G84 | 3 | 攻丝(反转退刀) | 螺纹底孔 |
| G85 | 3 | 精镗(进给退刀) | 精加工孔 |
| G86 | 3 | 镗削(主轴停止退刀) | 通孔精镗 |
| G87 | 5 | 精镗(定向停止+XY脱离) | 盲孔精镗保护表面 |
| G89 | 4 | 精镗(底部停顿+进给退刀) | 盲孔精镗断屑 |
G81是所有钻削循环的基础,理解其三平面关系(RAP/ENT/RAL)是掌握高级循环的前提。
数控机床
- G81钻削循环配合G91增量模式:重复钻孔实战案例
- G81/G83钻削循环配合G98/G99回退平面实例解析
- CNC铣床实例:精通G81钻削固定循环
- Fanuc CNC G81钻削循环程序:分步实例教学
- 优化 CNC 钻削:网格板 G81 循环实战样例程序
- 使用 Fanuc 宏程序和 G66 模态调用创建自定义 G81 钻削循环
- ECS G85镗削循环:优化刀具返回与精密钻削
- ECS G84攻丝循环:铣床设置与优化指南
- ECS G83/r深孔钻削带停顿循环:高效断屑钻削
- ECS G83深孔钻削清理循环:精密高效钻孔
- ECS G82钻削循环带停顿:断屑钻孔应用
- ECS G81/3三层钻削循环:高效多区域钻孔