


Haas G72 Type I 粗端面与 G70 精端面循环完整编程指南(兼容 Fanuc 车床)
Haas 车床编程实例,演示 G72 Type I 粗端面循环 与 G70 精加工循环 的编程方法。代码在 Fanuc 系统车床上仅需微调即可运行。
Haas G72 Type I 粗端面 + G70 精端面程序
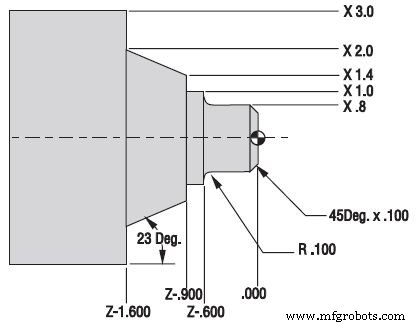
Haas G72 Type I 粗端面与 G70 精端面程序示例
O00096 N1 (G72 ROUGHING FACE) N2 G53 G00 X0. Z0. T0 N3 T101 (O.D. TOOL x .031 TNR) N4 G50 S3000 N5 G97 S450 M03 N6 G54 G00 X3.1 Z0.1 M08 N7 G96 S370 N8 G72 P9 Q18 U0.01 W0.01 D0.06 F0.012 N9 G41 G00 Z-1.6 N10 G01 X2. F0.008 N11 X1.4 Z-0.9 N12 X1. N13 Z-0.6 N14 G03 X0.8 Z-0.5 R0.1 N15 G01 Z-0.1 N16 X0.6 Z0. N17 X-0.062 N18 G40 G00 Z0.1 N19 G97 S450 M09 N20 G53 G00 X0. Z0. T0 N21 M01 N22 (G70 FINISHING FACE) N23 G53 G00 X0. Z0. T0 N24 T202 N25 G50 S3000 N26 G97 S450 M03 N27 G54 G00 X3.1 Z0.1 M08 N28 G96 S420 N29 G70 P9 Q18 N30 G97 S450 M09 N31 G53 G00 X0. Z0. T0 N32 M30
关键 G/M 代码说明
| 代码 | 功能 |
|---|---|
| G00/G01/G03 | 快速/线性/圆弧插补 |
| G41/G40 | 刀尖半径补偿左/取消 |
| G50 | 主轴最高转速限制 |
| G53 | 机床坐标系定位 |
| G54 | 工件坐标系 1 |
| G72 | 端面粗加工循环 |
| G70 | 精加工循环 |
| G96/G97 | 恒线速开/关 |
| M01 | 可选程序停止 |
| M03 | 主轴正转 |
| M30 | 程序结束复位 |
G72 参数详解 (N8)
- P9 Q18:轮廓定义程序块范围(N9 到 N18)
- U0.01 W0.01:X/Z 方向精加工余量
- D0.06:每次切深 0.06mm
- F0.012:进给量 0.012 mm/rev
本例展示了端面加工从粗到精的完整工艺流程,是学习车削固定循环的标杆案例。
数控机床
- 精通Fanuc G75槽加工循环:CNC编程分步指南
- Fanuc G73型面循环:CNC程序示例与指南
- 精通CNC编程:Fanuc G71粗车&G70精加工循环实例
- 精通Fanuc G72端面循环:完全指南与编程技巧
- Fanuc CNC编程指南:功能丰富的简易实例
- Fanuc G70/G71粗精车削循环CNC程序实例
- Fanuc G90车削循环:高效车削操作CNC程序实例
- 哈斯G71粗车循环内孔粗加工程序实例
- Fanuc CNC G81钻削循环程序:分步实例教学
- Fanuc G94 端面车削循环详解:CNC 车削编程实战指南
- Fanuc G72 端面粗车循环演示:单行/双行格式编程全解析
- Fanuc G72 端面循环单行格式参数详解:10T/11T/15T 专用