


Fanuc G15/G16极坐标插补:开始与结束操作
G15 结束极坐标插补
编程
G15
G16 开始极坐标插补
编程
G16
G16和G15之间可用极坐标定义点位。
极坐标可编程平面由G17-G19选择。
第一轴地址编程半径,第二轴地址编程角度,均相对于工件零点。
示例
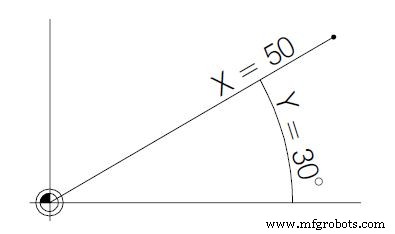
N75 G17 G16
N80 G01 X50 Z30   ; 第一轴: 半径 X=50, 第二轴: 角度 Y=30
极坐标编程要点
- G16激活后,活动平面内第一轴=半径,第二轴=角度(度)
- 角度零点通常为第一轴正方向,逆时针为正
- G15取消极坐标模式,恢复笛卡尔坐标
- 适合螺栓孔圆、圆周等分孔、螺旋线等极坐标几何
- 可与G90/G91绝对/增量模式配合
典型应用:螺栓孔圆
G17 G90 G16          ; XY平面,绝对极坐标
G00 X50 Y0           ; 半径50,角度0
G81 Z-10 R2 F100     ; 钻孔循环
Y30                  ; 角度30度(6孔分度)
Y60
Y90
Y120
Y150
Y180
Y210
Y240
Y270
Y300
Y330
G15                  ; 取消极坐标
G80                  ; 取消钻削循环
极坐标插补简化圆周特征编程,是模具、航空航天零件编程常用技巧。
数控机床
- 面向可持续性的设计:以终为始
- Fanuc 控制系统 CNC G 代码综合指南:A/B/C 三组代码对照表
- Fanuc G68 坐标旋转 G 代码实例:CNC 加工角度化编程利器
- Fanuc G68 坐标旋转:精准轴对齐的 CNC 编程详解
- Fanuc 子程序实例:用子程序技术简化钻削/攻丝编程
- 精通 Fanuc G04 停留命令:CNC 精准计时控制
- 精通 Fanuc 圆弧插补 (G02/G03):实战编程实例详解
- Fanuc 21 CNC 控制器报警代码完整参考 (Model B)
- 精通圆弧插补:进阶编程实例 #2
- Fanuc 主轴报警代码与驱动器故障综合参考手册
- Fanuc G04 暂停命令详解: 掌握数控加工中的延时控制
- Fanuc G 代码综合参考: CNC 编程必备指令手册