


NCT编程:利用G81循环与G16极坐标实现圆周钻削
NCT程序示例,演示如何结合G15/G16极坐标指令和G81钻削循环实现圆周分布孔位加工。
相关G代码
| G代码 | 功能 |
|---|---|
| G15 | 极坐标指令取消 |
| G16 | 极坐标指令 |
| G81 | 钻削、定心镗循环 |
NCT编程示例
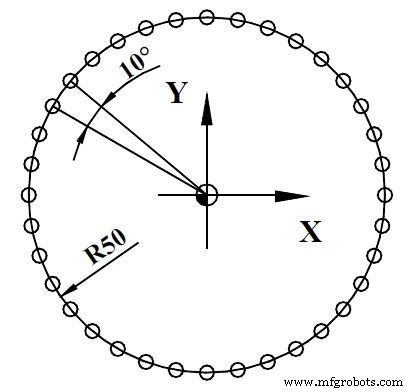
%O7073(7.3)
N100 T1
N110 G54 G0 X0 Y0
N120 G43 Z50 H1
N130 S1000 M3 M8
N140 G16 G0 X50 Y-10
N150 G81 X50 YI10 R2 Z-10 L36
N160 G80 G15
N170 G0 Z100
N180 M30
%
数控机床
- Fanuc车床G74啄钻循环:高效钻削实战
- CNC编程实战:G74深孔钻循环实现端面开槽
- G81钻削循环配合G91增量模式:重复钻孔实战案例
- G81/G83钻削循环配合G98/G99回退平面实例解析
- CNC铣床实例:精通G81钻削固定循环
- Fanuc CNC G81钻削循环程序:分步实例教学
- Sinumerik 840D CYCLE81 钻孔/定心循环编程完全指南
- G83 深孔啄钻配合 G70 螺栓孔圆周:均匀深孔圆周阵列编程实例
- 优化 CNC 钻削:网格板 G81 循环实战样例程序
- 精通 G81 钻削循环与 G91 增量模式:分步实例程序
- ECS G81/3三层钻削循环:高效多区域钻孔
- ECS G81标准钻削循环:精密数据输入与参数设置