


镀锌工艺详解:原理、类型、优势与应用全指南
设想桥梁、汽车、乃至固定房屋的钉子以惊人速度锈蚀失效。镀锌技术通过在钢铁表面施加保护性锌层,有效抵抗锈蚀腐蚀,大幅延长钢铁使用寿命。
跨越建筑、汽车、基建等众多领域,镀锌已成不可或缺工艺。2023 年全球镀锌钢市场达 988 亿美元,预计 2032 年将增至 1,660.9 亿美元,年复合增长率 5.9%。锌作为牺牲阳极优先腐蚀,保护基体金属。
热浸镀锌作为最主流工艺,提供厚实耐用涂层,性价比高且用途广泛,从家用五金到大型桥梁构件皆适用。
什么是镀锌?
镀锌是在钢铁表面覆盖锌层防止氧化的工艺。锌优先腐蚀形成屏障保护基体。热浸镀锌占主导,电镀锌和渗锌等提供专用解决方案。
保护涂层可延长从建筑钢梁到路标标牌的使用寿命,特征性"锌花"纹路标示良好锌层,即使划伤仍具保护性。
镀锌简史
工艺源于 18 世纪中叶,以路易吉·伽伐尼命名,其生物电实验启发术语。1836 年斯坦尼斯拉斯·索雷尔获首项现代镀锌专利,英国威廉·克劳福德紧随其后。1850 年镀锌锌消费量达年 1 万吨,得益于欧洲快速工业化。
早期实例包括英国博物馆收藏的 17 世纪印度铠甲,证明锌保护的长期相关性。
镀锌工作原理
流程始于细致清洁去除油污、污垢和氧化皮。工件浸入约 450°C (850°F) 熔融锌液,形成冶金结合。即使锌层划伤,仍通过牺牲腐蚀持续保护基体金属。
镀锌背后的化学过程
镀锌依赖电化学腐蚀:锌电化学性质更活泼,作为阳极优先腐蚀。电解质加速反应,生成碳酸锌钝化膜进一步屏蔽钢铁。
镀锌工艺阶段
- 清洁/脱脂:去除有机残留
- 酸洗:酸浴去除氧化皮和氧化物
- 水洗:消除残留酸液
- 助焊剂处理:防氧化并促进附着
- 熔融锌浸渍:核心冶金结合发生此处
- 冷却/淬火:固化锌层
- 检验:验证均匀性和厚度
镀锌优势
镀锌提供高性价比、低维护方案,在许多场景超越不锈钢。锌涂层耐冲击、运输损伤和恶劣环境,降低全生命周期成本。支持可持续性:镀锌钢全可回收,锌强附着力确保长期性能。
镀锌如何防锈
双重机制保护金属:
- 屏障效应:锌物理阻隔水分、盐分和氧气
- 牺牲效应:涂层破损时锌优先腐蚀,保护钢铁
随时间形成碳酸锌钝化膜进一步减缓腐蚀。即使划伤,周围锌仍持续提供保护。
镀锌工艺类型
- 热浸镀锌:浸入熔融锌液
- 预镀锌:板材连续镀锌
- 电镀锌:电流沉积锌层
- 渗锌:锌粉热扩散
- 锌铁合金化:热浸镀锌后退火形成锌铁合金
- 热扩散镀锌:类似渗锌,用于大型件
热浸镀锌
核心步骤:清洁助焊 → 熔融锌浸渍 (~450°C) → 冷却固化。应用:建筑钢梁、围栏、汽车零件。优点:大批量高性价比、处理快、涂层厚实耐用、形状适应性强。缺点:厚度变异、高强钢可能氢脆。
预镀锌
用于板材和卷材。钢带连续通过熔融锌槽。应用:管材、框架构件,需均匀经济涂层。优点:高产能、涂层一致。缺点:后续切割焊接暴露裸钢;不适合厚板。
电镀锌
电化学沉积实现精准厚度控制,适合装饰性或中等防腐产品。应用:汽车面板、电气外壳。优点:光滑均匀、精准控制。缺点:涂层较薄;设备成本高。
渗锌
密封滚筒中锌粉热扩散,适合小型复杂零件。应用:紧固件、五金。优点:覆盖均匀、螺纹复杂形状极佳。缺点:比热浸慢;需精准温控。
锌铁合金化
热浸镀锌加退火,形成锌铁合金层提升漆膜附着。应用:汽车部件、家电。优点:涂层坚实、漆膜附着优异。缺点:退火步骤增成本;哑光外观不适所有审美。
机械镀锌
冷加工工艺无热结合锌层于小件,适合螺丝紧固件。应用:电气元件、精密五金。优点:复杂几何均匀涂层;无热变形。缺点:涂层较薄,大型结构防护有限。
连续镀锌
钢板/钢丝高速镀锌,现代产线核心。应用:汽车车身板、建材、家电。优点:高产能、质量稳定。缺点:限于板材/线材;切割后裸露需保护。
热扩散镀锌
即渗锌,高温扩散锌入金属表面。应用:齿轮、紧固件、复杂工具。优点:复杂形状覆盖极佳;耐磨耐蚀优异。缺点:较慢;需精准控制。
镀锌所需设备
- 熔融锌槽:热浸核心介质
- 酸洗助焊剂槽:表面预处理
- 行车/输送机:重件搬运
- 温度计 & 厚度计:监控锌液温度和涂层厚度
- 耐热手套、围裙、眼/面部防护:作业安全
- 通风系统:烟尘控制
- 脱脂剂 & 机械研磨料:表面清洁
关键镀锌工艺参数
- 锌液温度 (~450°C)
- 浸渍时间
- 钢材表面状况
- 锌液成分 & 助焊剂浓度
- 锌液搅动
- 提升速度
- 冷却速率
- 钢材厚度 & 成分
- 环境条件
可镀锌材料
- 钢材 (低碳、结构、高强)
- 铁基合金
- 部分铜基合金 (热扩散法)
- 高强钢 (需专用工艺防氢脆)
- 纯铁 (少见)
- 有色金属 (通常用其他防护涂层)
镀锌典型应用
- 建筑框架、阳台、楼梯、街具
- 基建:路灯、护栏、高速公路标识
- 汽车:车身、底盘
- 农业:围栏、粮仓
- 管道:使用寿命 40-50 年
- 恶劣环境工业设备
- 海洋及沿海结构 (高盐暴露)
- 电子电器 (电镀锌装饰面)
潜在缺点
- 高强钢氢脆风险
- 涂层厚度不均
- 后续加工 (切割/焊接) 暴露裸钢
- 表面粗糙影响美观
- 潮湿环境下新涂层生白锈
- 涂层厚度可能影响尺寸公差
处理时间
实际浸渍仅需秒至分钟,但完整流程——清洁、酸洗、助焊、浸渍、冷却、检验——延长工期。
- 准备阶段视尺寸可能数小时
- 浸渍时长取决于厚度和类型
- 后处理含冷却和检验
影响因素:生产规模、工件复杂度、检验严格程度。
镀锌钢使用寿命
典型服役 25-50 年;低腐蚀性土壤可达 75 年。寿命取决于涂层厚度、环境暴露、维护和材料等级。
- 涂层厚度 (如 G01-G360 级别) 与预期寿命相关
- 恶劣沿海/工业环境缩短寿命
- 定期维护和面漆可延寿
- 1 级镀锌恶劣环境 2-11 年;3 级温和环境 30+ 年
- 沿海地区因盐雾湿气常需额外防护
镀锌作业安全措施
- 耐热手套、护目镜、面罩
- 通风控制烟雾
- 酸液助焊剂安全操作
- 设备定期维护
- 氢脆风险全员培训
- 焊接防锌烟吸入
- 严格监温防飞溅
常见问题与缺陷
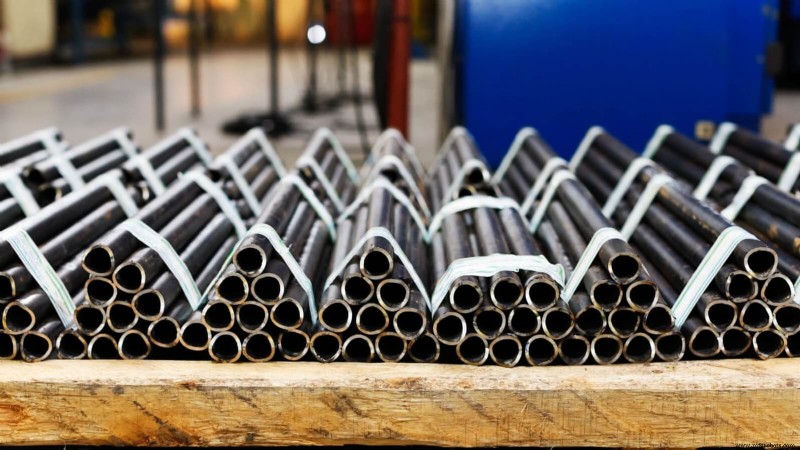
- 漏镀:清洁或助焊不足。对策:彻底表面预处理
- 锌液挂渣:提升速度不当。对策:精准控速
- 变形扭曲:加热冷却不均。对策:均匀热管理
- 白锈:固化前潮湿存放。对策:干燥干燥存储
- 针孔/粗糙涂层:锌液杂质。对策:维护锌液纯度
- 焊渣或漆残留阻碍结合
- 湿存污渍需谨慎干燥
镀锌钢 vs 不锈钢
选择取决于成本、耐蚀性和应用。
- 成本:镀锌钢通常更便宜;不锈钢因铬含量更贵
- 耐蚀性:镀锌钢适中等环境;不锈钢在海洋、酸性、极端环境卓越
- 应用:镀锌钢用建筑、汽车、户外结构;不锈钢用医疗、食品加工、海洋、高腐蚀场景
- 耐久性:不锈钢长期免维护;镀锌钢需定期检查维护
识别镀锌钢
- 目视:锌花花纹
- 火花试验:比非锌金属火花少
- 腐蚀外观:白色或暗灰锈迹
- 表面:新品亮银灰;风化后哑光或钝化
镀锌钢性能
- 优异大气腐蚀化学抗性
- 机械强度基本不变;增耐磨性
- 保持磁性
- 耐热至锌熔点
总结
镀锌不只是涂层,更是延长钢铁寿命、降低维护成本、提升跨行业安全性的防护策略。无论建筑、汽车还是基建,选择正确镀锌工艺能显著提升性能与寿命。
如需深度洞察或定制方案,请咨询金属表面处理专家。3ERP 专注原型与小批量制造,提供阳极氧化铝等耐腐蚀表面处理专业知识。
常见问题解答
1. 镀锌金属会随时间腐蚀吗?
会,但锌层大幅延寿。寿命取决于环境、涂层厚度、维护。恶劣海洋/工业环境建议加厚涂层并定期检查。
2. 镀锌钢能喷漆吗?
能。妥善表面处理——清洁、底漆、有时 T-wash 或扫砂——对附着力至关重要。环氧或丙烯酸聚氨酯漆常用。
3. 镀锌钢能焊接吗?
可焊接但需预防。焊缝附近除锌、通风防烟吸入、考虑焊后补镀或涂富锌漆。
4. 能在锈蚀表面镀锌吗?
不能。钢材必须完全无锈无氧化皮锌才能结合。浸渍前必须酸洗助焊清洁。
数控机床
- Helical HVTI-6 立铣刀:钛合金高效铣削刀具寿命提升 20%
- CNC 车床 G 代码入门指南:简单实例与逐行详解
- DSP A15手柄控制系统工件零点设置图文教程
- Fanuc G43/G44/G49刀具长度补偿完全掌握
- 迪拜客户跨洋验厂济南蓝象:专业解答、大厂规范、现场下单
- ATC自动换刀CNC雕刻机选购指南:七大关键要点
- 让CNC雕刻机成为盈利利器:2024创业指南
- DFM:设计制造化助推CNC加工的5大路径
- 专家支招:2024广交会如何精准筛选优质数控雕刻机厂家
- Mach3 USB接口木工CNC软件限位设置教程
- Sherline数控铣床核心部件与功能解析
- 工业设备黑五独家大促:光纤激光、CO2激光、CNC雕刻机、钣金设备