


铸造工艺详解:定义、类型、流程与应用
什么是铸造?
铸造是一种制造工艺:将液态材料(通常为金属)浇注到具有目标形状空腔的模具中,待其凝固后取出。固化后的零件称为铸件,通过脱模或破模完成工艺。
铸造材料通常为金属或混合固化材料(如环氧树脂、混凝土、石膏、粘土等)。金属铸造拥有7000年历史,广泛用于制造业与艺术创作。最早铸件是公元前3200年的铜蛙(伊拉克出土)。
传统金属铸造工艺包括:失蜡铸造、石膏模铸造、压铸、砂型铸造等,可在铸造厂或珠宝工作室完成。铸造最擅长制造其他方法难以或不经济加工的复杂形状,如机床床身、船用螺旋桨等大型整体件。
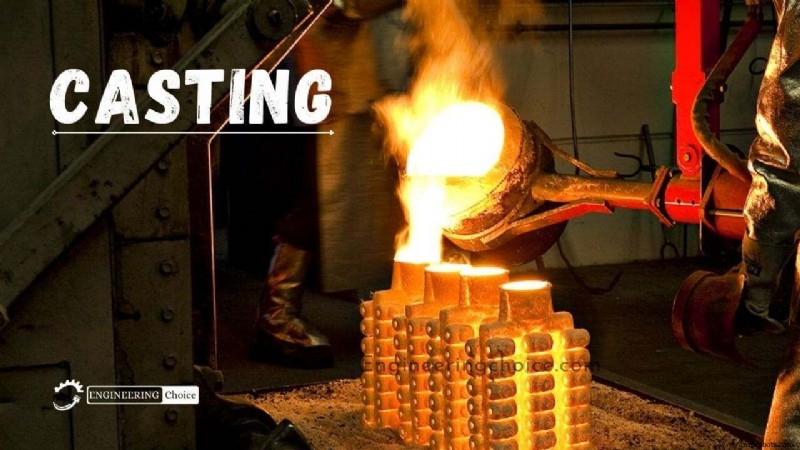
铸造工艺流程
铸造过程使用熔融材料(通常为金属),浇注成成品形状的模具型腔,通过模具散热冷却凝固成型。金属铸造分两大类:永久模铸造(可重复使用模具)和消耗模铸造(一次性模具)。两者核心步骤一致:熔炼金属→浇注→冷却→取出铸件。
基本流程包含7步:制模型→造型→选合金→熔炼→浇注→脱模→精修。
步骤1:制作模型
模型是铸件的3D实体模型,材料可用蜡、砂、塑料、木材等。需预留金属冷却收缩量,并可设置浇注系统(浇口、流道)引导金属流动。某些工艺(如熔模铸造)用石膏/硅胶模批量制蜡模。
步骤2:制模
按模型制作模具。可选永久模(金属)或消耗模(砂、石膏、陶瓷壳)。不同模具材料适配不同金属和复杂度。蜡/塑料模型可在窑内烧失(熔模法)。
步骤3:选择合金
铸造合金分铁基(钢、可锻铁、灰铁)和非铁基(铝、青铜、铜最常用)。珠宝领域用银、金、铂等贵金属。
步骤4:熔炼合金
不同合金熔点不同,熔炼方式:坩埚明火加热或炉内熔炼。
步骤5:浇注
小件可直接坩埚浇注;大件需团队配合:炉内加热→大包/勺转运→浇注。安全要点:穿天然纤维长袖长裤、绝缘手套、护目镜;通风防烟;备化学灭火器;炉到模路径畅通;待凝固后再操作。
步骤6:脱模
消耗模可破模取件;石膏模凝固后水淬破模;永久模用顶针推出。
步骤7:精修
打磨抛光:水洗除砂、剪切浇口(小件用剪刀、大件用角磨机)。
铸造工艺分类
10大主流铸造工艺:
- 砂型铸造
- 熔模铸造(失蜡铸造)
- 压铸
- 低压铸造
- 离心铸造
- 重力铸造
- 真空压铸
- 挤压铸造(液态锻造)
- 消失模铸造
- 连续铸造
1. 砂型铸造
最古老、普及度最高、成本最低。适合小批量、尺寸跨度极大(掌心大到火车床身)。用硅基砂(天然/合成),球形砂粒紧密堆积成光滑型面。加粘土增强强度。允许收缩变形减少裂纹。汽车缸体常用此法。
2. 熔模铸造(失蜡铸造)
每个铸件用一次性蜡模。蜡模注射成型→脱模→多层涂覆耐火材料/粘结剂成壳→组合成浇注系统→烧失蜡→浇注。优势:蜡可回收;高精度、重复性好、适合涡轮叶片等航空/汽车/发电部件。
3. 压铸
高压高速压入熔融金属。主要用非铁合金(锌、铜、铝基),铁基也可。适合大批量中小型件,表面质量好、尺寸精度高。
4. 低压铸造
加压炉(~0.7bar)从下向上充型,压力保持至凝固。优势:充型控制精准、金属流动平稳减少氧化气孔。原为车轮等轴对称件开发,配合砂芯可做中空复杂件。
5. 离心铸造
利用旋转模具离心力甩附熔融金属成圆筒件(铸铁管)。金属贴紧模壁可得无气孔铸件。德拉沃水冷模工艺用于土管、大炮管。非对称件可多件共用浇口绕公共轴旋转(压力铸造变体)。大型齿圈亦适用。可用金属/砂模。
6. 重力铸造
永久模工艺,依靠重力从包/勺注入,可倾斜模具控制充型。砂芯制造凹槽。比砂铸表面质量好、力学性能高(快速凝固)、气孔少、晶粒细。后处理少、质量高,但模具成本高于砂铸,工装性价比较低。
7. 真空压铸
抽真空减少充型时气体卷入,降低气孔,提升质量。真空系统是辅助,不能替代模具/浇注系统/溢流槽的优化设计。
8. 挤压铸造(液态锻造)
永久模铸造+模锻合一:定量熔融合金注入预热润滑模腔→压力下锻造凝固。
9. 消失模铸造
类似熔模但用泡沫塑料代替蜡模。利用聚合物低沸点简化工艺,免烧失蜡步骤。
10. 连续铸造
恒定截面金属型材连续量产。熔融金属注入水冷开口结晶器→外壳凝固包裹液芯→逐渐全凝固→连续拉出→定长切割(剪切/氧乙炔)→后续加工或入库。截面规格:薄板(几mm×5m)、方坯(90-160mm)、板坯(1.25m×230mm)。有时切割前热轧。钢/铜/铝/铅均适用,钢产量最大。优势:连续生产低成本、质量稳定。
铸造工艺优势
- 经济制造任意复杂结构
- 尺寸不受限制
- 铸件抗压强度高
- 性能范围广
- 尺寸精度可控
- 几乎所有材料可铸造
- 形成各向同性组织
- 制造成本最低
- 易制造复合组件
铸造工艺劣势
- 尺寸精度风险:收缩导致精度波动,设计时需预留加工余量
- 强度较低:气孔率高于机加工件
- 需后处理:需二次机加工改善表面
- 熔点限制:多适用于低熔点金属
- 不适合小批量:模具成本摊销需大批量
铸造应用领域
- 交通运输:汽车、航空航天、铁路、船舶
- 重型装备:工程、农业、矿山机械
- 机床工具:加工、铸造、塑模、锻造、挤压、成型设备
- 工厂机械:化工、石油、造纸、制糖、纺织、钢铁、热电厂设备
- 国防军工:车辆、火炮、弹药、储运保障装备
- 电机电器:电机、发电机、泵、压缩机
- 市政管网:管道、接头、阀门、管件
- 家用:家电、厨房园艺工具、家具五金
- 艺术品:雕塑、神像、家具、灯具、装饰件
常见问题解答
什么是铸造?
将液态材料浇注含目标形状空腔的模具中凝固,脱模/破模得铸件的制造工艺。
铸造的含义?
熔融材料(金属/塑料)注入模具凝固后脱模/破模成型的制造工艺。
铸造工艺流程?
熔融材料浇注成成品形状的模具型腔,经模具散热冷却凝固成型。
铸造有哪些类型?
砂型、熔模、压铸、低压、离心、重力、真空压铸、挤压、消失模、连续铸造。
铸造过程?
熔融金属浇注模具型腔,冷却凝固成成品形状。
铸造是什么意思?
锻造行业通过将热熔金属浇注入含精确空腔的模具,制造特定形状物体(多为金属)的工艺。
四大铸造类型?
热成形工艺:压铸、熔模、石膏模、砂型铸造,各有制造优势,对比利弊可选最适合生产批次的方法。
铸造工艺有多少种?
至少包含:永久模、压铸、离心、连续铸造四大类方法。
什么是铸造及其类型?
液态材料浇注含目标空腔模具凝固成型的工艺,最擅长制造其他法难以或不经济的复杂形状。
铸造材料?
金属或混合固化材料(环氧树脂、混凝土、石膏、粘土等)。
离心铸造类型?
真离心铸造:对称空心圆孔结构。半离心铸造。离心法。
什么是金属铸造?
熔融金属浇注成形空腔,冷却硬化成模具形状的物体。
铸造缺陷类型?
气孔:针孔、气孔、明孔。缩孔缺陷:外缩、内缩、翘曲。型砂缺陷:冲刷、鼓胀、掉砂。浇注缺陷:冷隔、冷阻、浇不足。冶金缺陷:热裂、热节。形状缺陷:错箱、飞边。
铸造中的芯?
预制粘结砂芯置入模具,成型铸件内腔或模型无法成型的部位。常用于制造空心段/腔体。
模塑与铸造区别?
核心差异:铸造通常用金属,模塑侧重塑料。两者均为熔融材料进模具/模腔成型。
铸造用工具?
手工具(捣砂锤、铲、筛、透气针、起箱钩、抹刀、铲刀、木锤、刷、夹、铁、风箱等)、容器、机械工具(自动化铸造厂)。
常用铸造材料?
压铸常用四大合金:铝基、铜基、镁基、锌基;少数铁基合金也可用。
铸造如何操作?
熔融金属浇注模具型腔,经模具散热冷却凝固成成品形状。
什么是离心铸造?熔融金属浇注高速旋转圆筒模,离心力施压金属成管的方法。
什么是铸造工艺选择?
按设计复杂度、材料选择、铸造成本三要素选型。
什么是铸造收缩?
金属液-固相变时表面暴露处发生的体积内/外变化,铸造和混凝土固化均存在此现象。
什么是铸造飞边?
铸件上多余薄片金属(分型面处),属废料,重熔成渣。
模具与芯?
芯用于铸造/模塑成型内腔和返角(>180°内角),通常为一次性消耗件。
铸铁有哪三类?
四大基本类型:白铁、灰铁、球墨铁、可锻铁。
模具是铸件吗?
模具是制造复制品的第一阶段;铸件是全过程后的最终产品,有时铸件可反制模具。
制造工艺