亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
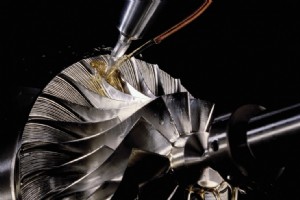
5 轴加工中的轴是什么?为什么每个轴都需要? 4 分钟阅读 CNC 加工是精密减材工艺,从实心块去除材料生产高精度零件。传统 3 轴机床沿 X、Y、Z 移动,但 5 轴 CNC 增加两个旋转轴——A 和 B——允许五个方向同时运动。此能力解锁三轴机床无法比拟的设计灵活性和生产效率。 5 轴加工历史 3 轴加工主导制造数十年,五轴概念首见于 Golden E. Herrin 1995 年文章,追溯至 1958 年数控实验。开创性机器——辛辛那提米尔克龙电迹垂直铣床——为美军空军制造,奠定现代多轴技术基石。 最初被视为不可能,5 轴加工愿景因计算机硬件和设计软件进步成真。今日,Autodesk
设想桥梁、汽车、乃至固定房屋的钉子以惊人速度锈蚀失效。镀锌技术通过在钢铁表面施加保护性锌层,有效抵抗锈蚀腐蚀,大幅延长钢铁使用寿命。 跨越建筑、汽车、基建等众多领域,镀锌已成不可或缺工艺。2023 年全球镀锌钢市场达 988 亿美元,预计 2032 年将增至 1,660.9 亿美元,年复合增长率 5.9%。锌作为牺牲阳极优先腐蚀,保护基体金属。 热浸镀锌作为最主流工艺,提供厚实耐用涂层,性价比高且用途广泛,从家用五金到大型桥梁构件皆适用。 什么是镀锌? 镀锌是在钢铁表面覆盖锌层防止氧化的工艺。锌优先腐蚀形成屏障保护基体。热浸镀锌占主导,电镀锌和渗锌等提供专用解决方案。 保护涂层可延长从建筑钢
在设计零部件时——无论是原型、高性能汽车零件还是消费品——你终将面临一个根本决策:铸造还是机加工?每种方法在成本、速度、精度和材料适用性方面都有独特优势和权衡。本指南提炼影响选择的关键因素,并解释混合策略如何兼得两者之长。 核心差异解析 铸造通过将熔融金属倒入模具成型,而机加工则使用切削工具从实心工件上去除材料。铸造擅长制造复杂几何形状和内部型腔,机加工则提供无与伦比的表面光洁度和严格公差。 何时选择铸造 当你需要以下情况时选择铸造: 大型或复杂零件,具有难以机加工的内部特征 大批量生产,永久模具成本可分摊到数千件上 流动性好、易于充模的材料——铝、铁、铜合金和某些钢材 近净成形生产,减少后
快速成型工艺是一种先进的制造技术,将快速原型制作与传统模具制造相结合,能够快速且经济高效地制造模具和冲模。该技术将交货周期从传统的 4-8 周缩短至最快 24 小时,支持从单件到 10,000 件的生产批量,同时在时间和成本上实现显著节约。 快速成型工艺的重要性 快速成型工艺填补了概念设计与大规模量产之间的空白,使制造商能够: 将交货周期缩短 75% 以上 相比传统模具制造,前期成本降低 40%-50% 早期使用生产级材料进行测试,提升产品质量 实现复杂几何结构,如共形冷却通道,这是传统方法难以或无法实现的 保持设计灵活性,适应小批量或定制化零件生产 什么是快速成型工艺? 快速成型工艺又称
想象一下:几小时内将创意变为实体,无需昂贵模具或外包制造。3D打印正是如此,赋能设计师、工程师和小企业原地完成原型、迭代、小批量生产。 区别于注塑成型或CNC加工,增材制造直接从数字文件逐层构建物体——无工装、无浪费切削、无昂贵模具。结果是快速灵活的工作流,解锁传统工艺无法实现的复杂几何体和轻量化结构。 从航空航天到消费品,越来越多组织采用3D打印加速产品周期、降低成本、在快速变化的市场中保持敏捷。 以下章节将探讨这项技术如何重塑制造业,以及为何它可能是您业务的下一步。 大幅缩短生产时间线 速度是3D打印的基石优势。传统原型因工装、制模、机器设置可能耗时数周或数月。增材制造消除这些瓶颈,直
提到3D打印,大多数人脑海里浮现的是桌面级小机器打印塑料件。但幕后远不止这些。我们所谓的3D打印,实为一组从数字设计逐层构建物体的不同技术集合。 区别于从实心块切削去料的传统制造,3D打印仅添加所需材料。 依据ISO/ASTM 52900-15标准,3D打印分为七大类:光固化成型、材料喷射、粘结剂喷射、粉末床熔融、材料挤出、定向能量沉积、片材叠层。每类采用不同路径,各有所长,取决于材料、预算、零件复杂度。 当今最先进的部分3D打印方法可追溯至1980年代。立体光固化(SLA)1986年获专利,此后突破不断:FDM、SLS、MJF分别针对速度、细节、材料范围、成本效益而生。 如今桌面机200美元
商业化问世三十年后,3D打印已从小众原型走向主流生产主力。如今它现身航空航天实验室、牙科诊所甚至家庭工作间,重塑全球设计、定制与制造版图。 在美国及全球,企业利用增材制造削减生产成本、大幅缩短上市时间、解锁注塑成型和CNC铣削等传统工艺无法比拟的设计自由度。 市场分析师(包括福布斯)预测,该行业——曾值数十亿美元——将在2020年代中期增长至数千亿美元规模。 逐层堆积构建三维实体,各技术各有所长:熔丝制造(FFF)擅长快速原型;光固化(SLA)交付高精度医疗牙科件;选择性激光烧结(SLS)产出耐用、可直接使用的部件。 下文重点展示被3D打印深度变革的行业,并呈现36个真实应用案例以彰显其影响力
快速原型正在重塑医疗器械开发,大幅降低设计风险、削减成本、加速上市。早期发现缺陷意味着更少的昂贵重新设计和更快的监管批准。 为什么快速原型对医疗器械至关重要 核心收益包括: 加速开发与更快迭代 早期识别设计与易用性问题 用户反馈优化人因工程 防止后期变更显著节省成本 精简监管文档与测试 实体原型增强投资人信心 实施快速原型 旅程从草图起步,快速推进至CAD模型,再到物理或数字模型。每次迭代在全面生产前优化形态、配合、功能和用户交互。 3D打印机、CNC机床、仿真软件等工具让团队早期验证美学与性能,减少重新设计周期、确保合规。 原型流程概览 典型周期从概念开始,经CAD推进,1-2周

在航空航天领域,快速原型不仅是制造技术——更是战略赋能器,以纪录般的速度将蓝图转化为可试飞的部件。 借助CNC加工、增材制造(即我们熟知的3D打印)等增减材技术,航空航天企业快速验证设计、早期暴露缺陷,将开发成本降低高达20%——这一数据得益于行业领先分析师的佐证。 即使有这些快速方法,交付全测试原型仍可能跨越数月,凸显了在安全边际不可妥协的领域中,迭代式高速原型的必要性。 以下章节将剖析原型工具如何重塑航空航天供应链,精简从构想到驾驶舱的旅程。 什么是快速原型? 快速原型起源于1970年代,利用增材制造、CNC加工等技术快速将CAD设计转化为实体模型或组件。航空航天领域既需要镜像最终产品
珠宝融合了艺术、技艺与个性。3D打印将这些元素与尖端技术结合,解锁了曾经不可能实现的设计。 高分辨率打印机让复杂构想更快成型、废料更少。曾需数周手工雕刻的设计,如今可数字化建模、打印、后处理,在极短时间内完成——同时仍满足客户期待的工艺品质。 此外,3D打印拓展了创作边界,让设计师能尝试复杂几何体、负空间和轻量化晶格结构,这是传统工艺难以企及的。 本文探讨3D打印如何重塑珠宝设计、制造与个性化,以及对资深珠宝商和新锐创作者的意义。 3D打印前的传统珠宝制作 历史上,珠宝靠手工雕刻、失蜡铸造、冲压成型和电铸制作。这些技艺要求极高技能,单件耗时数天至数周。一致性复现困难;任何失误往往意味着重来
将产品概念转化为上市产品——无论规模大小——都是一段复杂的旅程。当你走进超市,看到货架上摆满完全一模一样的罐头、家电或玩具时,你见证的就是大规模生产的力量。 大规模生产利用装配线、自动化和标准化零件,以低成本快速交付大批量统一产品。虽然它让大众能以低价获得各类商品,但也将质量控制、供应链韧性和环境责任推向聚光灯下。 本指南将深入探讨驱动大规模生产的核心原则、切实收益、制造商面临的常见障碍,以及新兴技术如何重塑行业格局。 什么是大规模生产? 大规模生产是利用装配线或先进自动化大规模制造标准化产品。通过精心编排物料流、实施严格质检、将劳动分工为高度专业化的角色,企业能以惊人的速度生产出完全一致
为什么树脂选择至关重要 在注塑成型中,您选择的树脂决定了零件的方方面面:性能、外观、耐用性和成本。选错聚合物可能导致因返工或周期变慢而使生产成本膨胀30%至50%。 什么是注塑级塑料? 专为高压成型设计的热塑性塑料,能在保持结构、化学和热学完整性的同时成型复杂零件。它们分为大宗料、工程料和高性能料三大类。 大宗料 —— 如PE、PP、PS;价格约1-2美元/千克;适用于一次性包装和日用消费品。 工程料 —— 如PC、PA、POM;价格约3-6美元/千克;用于需要耐热、耐磨或抗冲击的场合。 高性能料 —— 如PEEK、PEI、LCP;在200°C下仍能保持80%以上的拉伸强度;用于航空航天、
当您有新设计、需快速、低成本落地时,真空铸造是答案。通过负压将液态树脂吸入柔性硅胶模,可在创纪录时间内产出高细节、高光洁度零件——理想用于原型、试产或小批量生产。 什么是真空铸造? 真空铸造将热固性树脂——典型为聚氨酯或等效材料——吸入硅胶模。真空消除气泡,确保树脂填满每个型腔、精准复刻母模细节。 典型操作温度25-40°C,真空室抽至5 mbar以下。设计师尺寸设计时需预留0.15%线性收缩补偿。 真空铸造 vs 聚氨酯铸造 聚氨酯铸造是使用双组分聚氨酯的真空铸造子集。「真空铸造」涵盖所有可在真空下吸入硅胶模的树脂。 历史沿革 1960年代末为航空航天风洞测试诞生,真空铸造提供比注塑更廉价的

概览 价格只是拼图一块。低价中标若导致质量问题、交期失约、沟通疲软,长期成本更高。 资深采购专业人士看重信任、响应速度、长期价值,而非最低首报价。 顶级加工合作伙伴作为真正供应链盟友,在首刀前提供工程专长、主动沟通、可制造性设计 (DFM) 输入。 买方与物料经理日常打交道供应商,但可能缺深度数控知识。优质车间在执行中教育。 信任渐建;早期问对问题能加速建立、识别值得投资的供应商。 长期协议、跨职能协作、价值工程,区分真伙伴与交易型供应商。 您听过推销词:新供应商承诺好价格、顶质量、优服务。真考验是生产启动后、逐件、逐项目这些承诺能否兑现。 对 OEM 采购专业人士,挑战非找供应商——是找

这是我们社区外展系列的第二篇。可阅读首篇 社区外展:投资制造业劳动力发展,了解早期教育倡议。 数十年来,美国制造商供应支撑经济运转的零件——从拖拉机、火车到建筑构件、医疗设备。今日,行业以鲜少海外竞争对手能匹敌的品质与可靠性著称。然而,尽管前沿创新与迫切需求并存,我们仍难觅足够人才设计、建设、运营制造设施。 我们有能力、有需求。为保障美国制造未来,必须利用制造教育激励、培养新一代专业制造者。 Eagle Group 核心举措之一是与本地大学持续合作。每年,这些合作让学生触达驱动铸造工作的艺术、科学、问题解决。始于外展实验,已演进为融合工程理论与实操工艺的教育模式。Eagle Group 铸造专
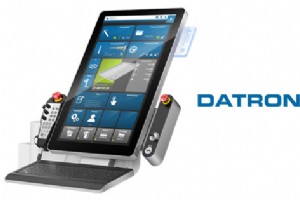
DATRON next© 控制系统提供智能、精简方案,消除手工录入、压缩装夹时间、免除为查作业状态在机床间奔波。 DATRON next© 控制系统 CNC 软件:四步完成作业设置 无论资深技工还是新手,next© 控制的触屏提供清晰 4 步工作流。图标丰富的界面如智能手机般直观,内置 CAM 助手引导您完成程序加载、刀具选择、工件配置、3D 预览——无多余步骤。 DATRON AG 联合顶级 CAM/CAD 厂商开发后处理器,将文件直译为原生 SimPL 语言。next© 控制与 Fusion 360、Mastercam、SolidCAM、CAMWorks、HSMWorks、TypeEdit
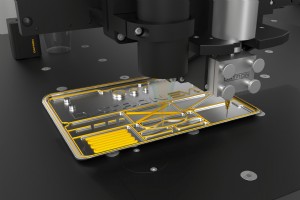
1998 年,DATRON 工程团队以计量泵替代传统主轴,开创首个商业化点胶系统。原型演变为 PR0500 系列,驱动 DATRON 在精密胶珠点胶领域领跑 25 年。 半数 DATRON 装机直面行业最硬骨头:高填充磨蚀性材料点胶,如含银、镍、铜、碳的 EMI 屏蔽垫片。奥秘在于 DATRON 专利齿轮泵设计,与机床运动控制同步。双独立驱动齿轮输出完美均匀胶珠,精准控制体积、高度、宽度——甚至在变速与关键启停区段。 基于数十年专长,DATRON 2024 年发布 DATRON evo 600——全面重新设计,重新定义工业点胶性能标杆。 新时代的新设计 随组件微缩、工艺对精度、速度、7×24

十余年来,DATRON MLCube 以 60″ × 40″ 宽敞加工空间、紧凑占地,确立大幅面加工标杆。主攻平板加工,MLCube 在多行业持续交付精度与可靠性。 随产量增长、客户追求更高吞吐,原版 MLCube 在排屑、板材上料、自动化接口显露短板。DATRON 研发团队 2022 夏启动新项目,终成 MLCube Pro——在成熟 MLCube 平台上构建的全工业化、自动化就绪机型。 熟悉基因,为工业而生 MLCube Pro 保留原版广受好评的强劲电机、导轨、核心结构,引入面向重载、大批量环境的关键增强。亮点之一:X/Y 轴标配光栅尺,全幅面提供卓越定位精度。 最显著升级是重新设计的
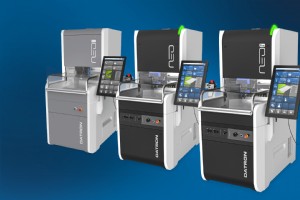
DATRON neo 2016 年首发,作为面向研发、原型的紧凑加工系统。小占地适配非工业环境,稳健性能赢得工程师早期认可。 随即推出的二代 neo 增加功能、强化机身,适配轻工业量产。但早期机型非为 7×24 连续运行或超高精度任务设计,限制了其在苛刻制造场景的采用。 洞察此缺口,DATRON 投入新一代 neo 研发,满足大批量、精度导向生产需求。 2025 neo 产品线 2025 年 EMO 展会,DATRON 发布三款新机型:DATRON neo Entry、DATRON neo、DATRON neo Pro。 DATRON neo Entry 保留前代核心结构,省去部分高阶功能

人工智能已融入日常:驾驶辅助、机场人脸识别。虽有人拥抱、有人忧虑隐私、监管、透明度,但事实是:AI 长存。 善用 AI 能精简个人与职业工作流。数控加工领域近年已发生实质性转向——当下与近未来——朝向更快生产、更少错误、更高效率、更低成本,最终让采纳技术的车间获更高利润。 AI 赋能数控加工的七大维度 1. 成本核算、报价与排程 AI 影响始于首刀前。现代 CAM 已能预测周期时间,AI 平台更进一步:基于车间历史数据生成加工策略。 从真实车间表现估算材料、装夹、加工时间,AI 给出更快、更准、更具竞争力的报价。降低低价中标蚀利风险,快速报价提升中标率、增强客户对准时交付的信心。 动态排程
数控机床