


汽车安全关键组件焊接检测标准
生产汽车零部件的制造商风险极高。驾驶员和乘客依赖焊接质量在设计条件下保持可靠。制造过程中一个未被发现的错误,可能让企业陷入脆弱境地,甚至酿成悲剧,尤其是当该零件属于组件中的“安全关键”部件时。
例如汽车座椅直接接触乘客,座椅焊缝被视为安全关键。此分类规定了生产前的特定协议。尽管 OEM 要求各异,但大体与行业惯例一致,仅因零件、工厂和工业设备差异有微小不同。以下是基本协议要素:
生产前协议
- 设定参数 — 确立焊接参数并验证其可接受性。可通过切割蚀刻焊缝截面验证熔深(15-20%)。
- 释放流程 — 上述验证后,按既定流程释放或批准生产。
- 变更管理 — 关键变量超出特定限度的变更,需通过切割蚀刻测试重新验证。
- 质量保证 — OEM 规定频率,从生产中随机抽取零件进行切割蚀刻。
机器人焊接通过始终在相同位置以编程参数焊接,极大提升了零件质量。遵循上述程序有助于生产优质焊接产品。汽车 OEM 聚焦安全关键焊缝,促使重审关键要素:
生产协议
- 安全性 — 验证合格人员访问设备,且未做出负面影响质量的更改。
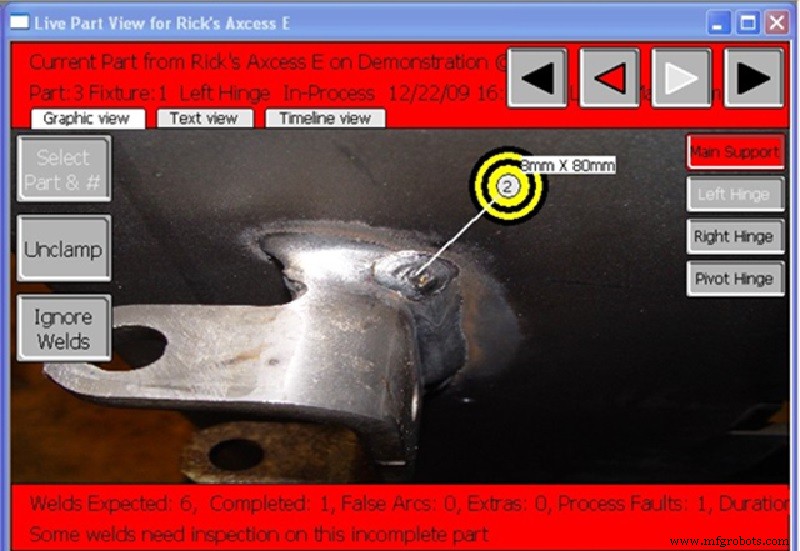
- 电弧监控 — 实施电弧监控系统可验证过程受控,并可降低破坏性测试频率。电弧监控验证焊接参数是否符合既定限度。超限焊缝标记待进一步检查。
- 可追溯性 — 追踪变更和焊接结果,保留零件变更发生的日期、时间和序列号记录能力。
安川花时间了解客户制造和可追溯需求。多年来,我们开发了多项控制器软件和 I/O 增强功能,使制造商能进行可靠、可追溯的焊接检测。
安全功能
密码功能
多级全局密码的标准安全系统便于多技术人员维护厂内多机器人单元。但全局密码有在厂内人员间共享风险,无法控制谁更改了什么。
安川 DX 控制器的密码功能创建用户数据库,含密码和安全级别。用户必须登录操作机器人;日志功能记录用户名和所做更改。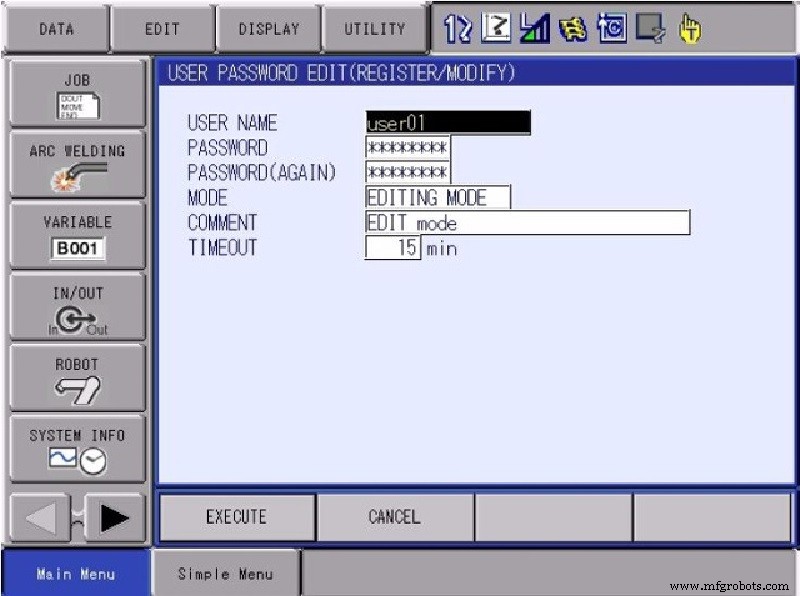
DX200 控制器新增软件,允许 PLC 远程密码控制。控制工程师可实现逻辑,利用厂/单元级控制,基于内部员工工牌或安保系统远程管理用户和登录。
安全级别
- 操作级 — 默认基础级,允许移动或单步执行程序,但不可更改点位或焊接设置。
- 编辑级 — 允许创建程序和更改焊接设置,但不可访问参数或更高级数据。
- 管理模式 — 完全访问参数和维护功能。
- 安全级 — 允许设置和管理 DX 控制器实现的可靠软件限位和安全逻辑(功能安全单元 FSU)。
这些级别允许用户执行和访问的内容由系统定义。管理层控制访问的级别因工厂而异。
日志功能
许多新型机器人控制器自带标准日志功能,按日期时间记录系统更改。例如白班操作员可查看夜班是否有人更改。机器人保存最近一系列更改的本地文件,定期保存数据可保留用户活动历史日志。机器人也可使用密码安全,要求用户登录才能更改,记录用户名。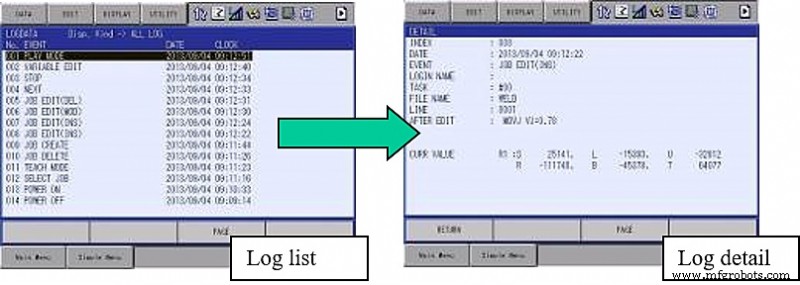
安全重示教编辑功能
操作级不允许更改程序点位,但一些公司允许操作员或一线技术员为零件变异做微调。安全重示教允许操作级用户在管理模式定义的 3D 范围内修改编程点位。通常设为几毫米,管理者可限制焊枪或外部轴的角度变化量。操作级用户不可更改焊接参数,因此关键焊接变量不变。这避免了重复破坏性测试。安全重示教可在任何 DX 控制器上通过管理模式参数启用。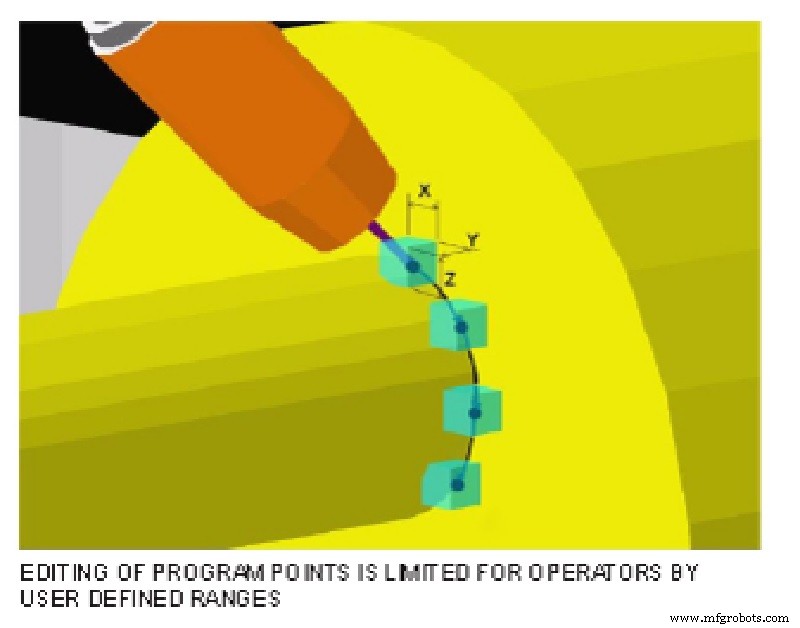
电弧监控
作为集成焊接系统的机器人供应商,并拥有与焊接公司合资历史,安川在电弧监控方面经验丰富。我们设计焊接接口支持电源厂商集成的电弧监控能力。
Miller Insight Centerpoint™ 和 Lincoln Electric Production Monitoring™ 的集成功能可从机器人示教器访问。Fronius 的 WeldCube 直接与电源通讯。安川与 Fronius 正合作将监控结果报告在焊机状态位中。
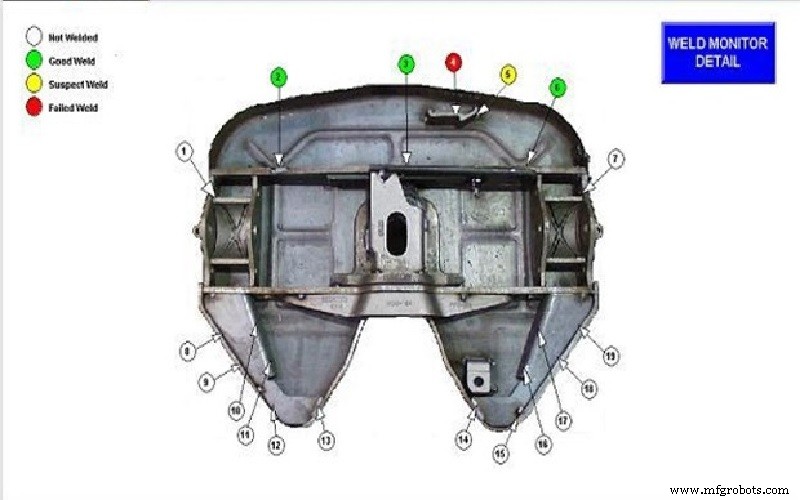
满足“安全关键”授令的挑战,还在于将电源电弧监控的焊接结果清晰呈现为有用格式。最佳格式是在机器人单元 HMI 的零件图上高亮显示监控结果。这样,焊接工位操作员可轻松发现异常并快速反应。操作员需目视检查系统标记的、监控结果超范围的焊缝,判断是否合格。
机器人控制器可在本地 HMI 报告电弧监控状态,电源厂商也提供软件通过个人电脑或云端软件远程报告电弧监控结果。
Miller Insight Centerpoint
可追溯性
汽车 OEM 不只要求供应商造好零件,还要求实施质量体系提供“可追溯性”,将零件焊接结果与其序列号关联。目标是:若发现不合格零件,能追溯到零件已知合格的生产时间点。
为满足可追溯性,必须捕获并关联来自焊接电源和机器人控制器的电弧监控数据,加上需远程访问并最终记录在 PLC 中的任何零件特定数据,与零件序列号关联。如何协调这种数据大杂烩——及其难度——取决于制造商能在不妥协内部安全协议的前提下,开箱即用集成什么。
字符串变量
一招是利用机器人控制器的字符串变量创建功能,创建唯一标识符作为追踪机制。存储数字或位置的变量混合使用,格式和位数各异。字符串变量可包含最多 32 字符的字符或数字组合。可调用在示教器显示消息或其他用途。
汽车生产中,我们用它们容纳特定生产零件的序列号信息。控制工程师可用以太网通讯从 PLC 或条码阅读器“读取”值并传递给其他设备。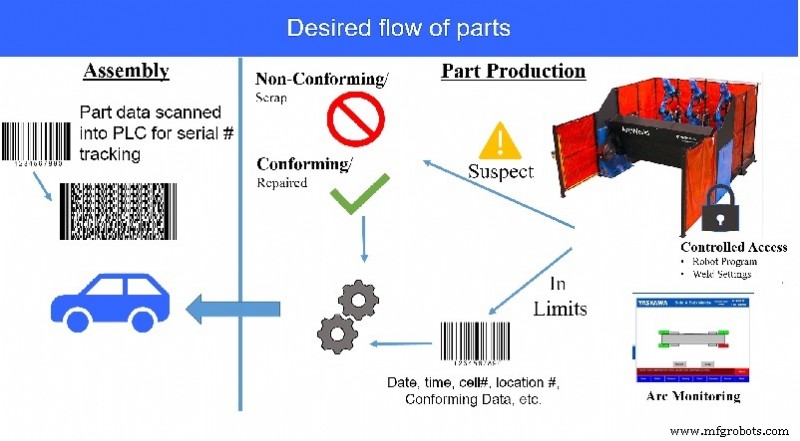
并发 I/O
安川使用并发 I/O (CIO) 执行可编程逻辑控制,并在机器人与电源间通讯数据。除用于焊接设置外,还可用于在电源和机器人间传递电弧监控结果。为实现可追溯性,我们用它串联每个焊接位置的焊接结果并连同零件序列号发送至厂 PLC 形成零件记录。我们也将零件序列号发送至针式打印机,在通过焊接监控的零件上刻印序列号。
近期我们交付一套系统,将 Lincoln Electric Production Monitor 的焊接检测数据以零件图形呈现给操作员。根据是否在限度内,在每个焊接位置以绿/红高亮显示监控结果。CheckPoint™ 监控(外部软件)设计为云端存储数据。CIO 允许即时访问 Production Monitor 结果,以便在零件生产时呈现给操作员。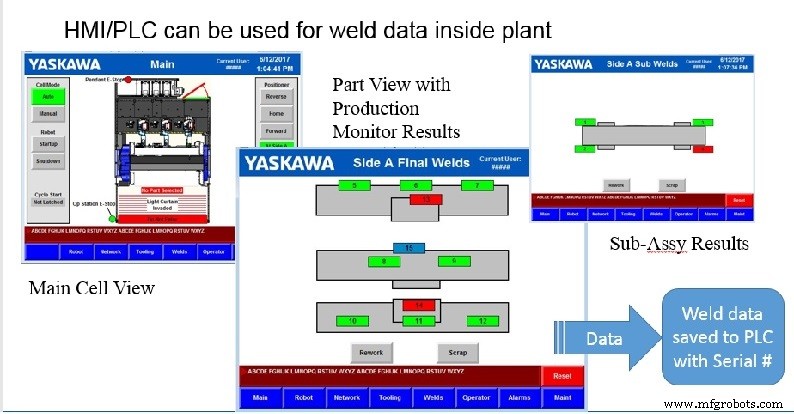
实施
焊接监控数据的处理应考虑生产控制、历史日志和可追溯性需求。沿途捕获的数据在组织中不同角色、不同步骤有不同用途,每一步每个角色的需求都应考虑。
焊接监控数据的使用应让车间操作员轻松验证零件质量;历史数据供管理人员管理质量计划和排查困难。安全功能使偏离既定协议和参数几乎不可能,电弧监控提供需进一步检查焊缝的实时图形指示。
以 PLC 为最终目的地,零件特定焊接数据被记录、存储和追溯。实现全数据协调可能需大量前期工作;但结果是客户信心增强、质量提升,也有助于保障您业务的未来。
工业机器人