


等离子弧焊(PAW)原理、优势与局限全解析
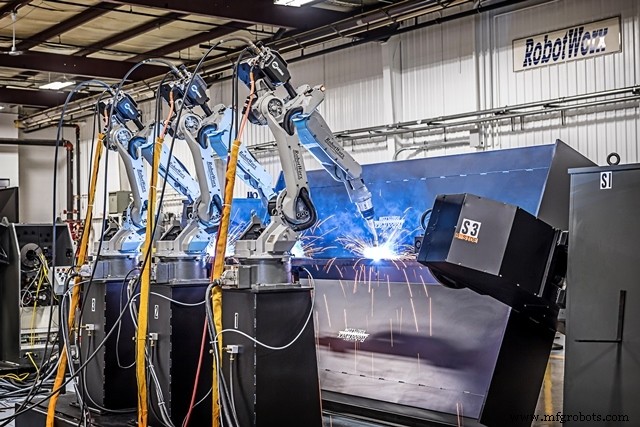
等离子弧焊(PAW)工艺类似TIG焊接,为连接金属零件提供高质量方法。
PAW原理
等离子弧焊基本是气体钨极电弧焊(GMAW或TIG)延伸。两工艺通常用非消耗性钨电极传输电能至焊枪进入孔径气体。孔径气体代表GMAW与PAW主要差异。PAW焊枪设计允许孔径气体在焊枪末端腔室积聚。电弧将孔径气体加热至近30,000°F(约16,650°C)。此时孔径气体转化为等离子态,通过焊枪末端狭窄开口喷出。同GMAW一样,保护气包围熔池创造惰性环境保熔池洁净无氧防锈。
优势与局限
等离子焊接主优势在于工件焊接管控力和质量。焊枪设计允许更好电弧管控、更高焊枪伸出距离容差。
PAW工艺焊缝通常更洁净平滑。更小热影响区产生极强、不明显焊缝,对某些零件重要。
实施等离子焊接主要局限是相对高启动成本。等离子焊接设备昂贵。因属专业焊接工艺,所需培训专业知识也更强。
PAW与工业机器人
RobotWorx提供各顶级品牌等离子焊接机器人。这些制造商的电弧焊机器人臂均可处理等离子弧焊装备包。Fanuc ARC Mate 120i和Motoman EA1400机器人臂即此类机器人例证。
了解更多用工业机器人自动化等离子焊接任务,请在线联系专家 877-762-6881。
工业机器人
- 等离子弧焊(PAW)全解析:原理、设备、应用与优劣势
- TIG焊接(钨极氩弧焊)应用、优势与局限全解析
- 电弧柱焊(螺柱焊)技术详解:工艺、应用与分类
- 手工电弧焊(SMAW)工作原理、优势与局限深度解析
- MIG焊接(气体保护熔化极电弧焊)原理、优势与局限全解析
- 埋弧焊:核心应用、优势与局限性全解析
- 等离子弧焊:关键应用、优势与局限性深度解析
- 等离子弧焊(PAW)深度解析:原理、设备构成、工艺模式与优劣势
- 碳弧焊工艺详解:设备构成、工作原理与现代应用
- CNC 精密加工:优势边界、局限性与选型决策全景指南
- 激光复合焊 (HLAW) 技术深度解析:原理、工艺优势与产业链价值重构
- 激光焊接与电弧焊接对比:优劣势与工艺选择指南