


塑料包装薄膜生产:工艺流程与材料全景解析
塑料袋——常称塑料包装——凭借轻量、高性价比,成为现代生活存储食品、消费品、工业品的无处不在方案。虽便利性不容否认,其广泛使用的环境影响日益受审视。以下,Sunrise Colors 以专家视角,逐步剖析塑料包装薄膜从原料到成品袋的制造历程,并阐释关键聚合物类型的差异细节。
1. 安全高质量包装的四步生产周期
为满足严苛质量安全标准——尤其食品接触应用——塑料包装企业遵循经验证的四步序列,优先卫生实践与精准投料控制。
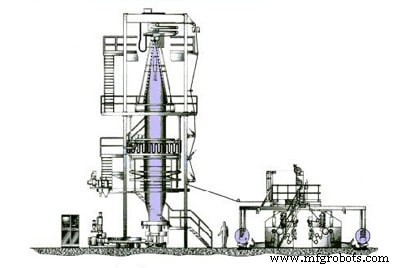
1.1 物料准备:混合与调节
初始阶段,技术员将原生塑料颗粒——或掺混再生料——与关键添加剂混合,形成“在用塑料”物料。所得混合物即色母粒,确保各薄膜层具备目标力学、光学与阻隔性能。
1.2 薄膜成型:吹塑阶段
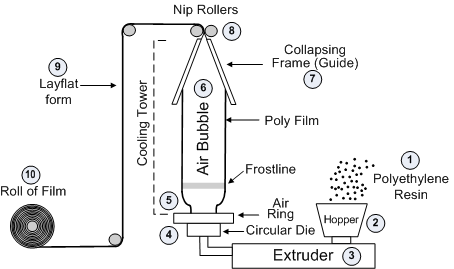
预混后,熔体导入挤出机或管式系统,经加热转化为气泡——称“热熔体”或热断——并精准控制厚度与宽度。操作员校准薄膜以达目标应用规格。
1.3 挤出后处理:冷却与卷绕
气泡冷却后,经系列辊筒整形成平整稳定片材。薄膜卷绕于纸芯或塑料芯,形成双层卷。单层产品经二次分切可同时得两芯。
1.4 最终切割与热封
成品卷送入自动切割机。先进传感器测量各段长度保证均匀,集成热压系统封合袋底。最终得符合安全性能标准的即用型塑料袋。
2. 材料特定生产细节
虽核心挤出-吹塑循环跨聚合物一致,但 LDPE、HDPE、PP 各材料独特特性影响工艺调整与终端适用性。以下为常见塑料简明对比。
2.1 LDPE (低密度聚乙烯)
- 特性: 高柔韧性、优异透明度、卓越防潮防化学阻隔、适配食品接触。
- 典型用途: 液体储存软袋、香料小袋、鲜果蔬袋。
- 工艺注记: 熔点 105–115 °C;易印刷但因柔韧难冲孔。电子或防爆环境建议抗静电处理。
- 生产: 镜像标准挤出-吹塑序列,冷却微调以维持薄膜完整性。
2.2 HDPE (高密度聚乙烯)
- 特性: 中等透明、光泽表面、较 LDPE 刚性、更高机械强度。
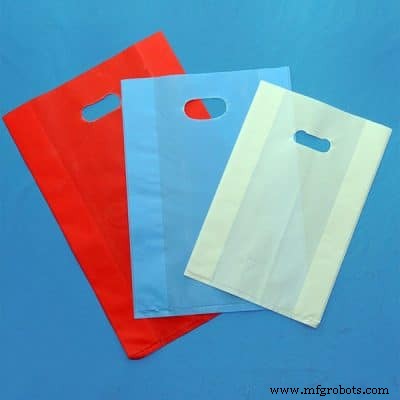
- 典型用途: 手提袋、购物袋、刚性容器。
- 工艺注记: 熔点 130–150 °C。模头需中心稳定杆保持气泡直立挤出、利于高温熔体快速冷却。
- 生产: 类 LDPE 但引入稳定杆与微调冷却制度。
2.3 PP (聚丙烯)
- 特性: 无色无味无毒、耐热 160–171 °C、刺穿易撕裂。
- 典型用途: 高价值产品包装、易撕袋、植物容器。
- 工艺注记: 高熔温要求自上而下吹塑;气泡从上方形成防撕裂。水射流冷却确保急剧降温、稳定薄膜再卷绕。
- 生产: 与其他聚合物共享挤出-吹塑-压合-切割步骤,但需专用吹塑技术与冷却以保薄膜完整性。
无论聚合物类型,基础生产阶段——混合、挤出吹塑、冷却、切割——恒定不变。但各材料独特物理特性决定特定工艺调整,确保成品满足预期应用功能需求。
染料