


不同金属切削工艺的切削液优化选择指南
金属切削液简称切削液,其润滑作用能减少前刀面与切屑、后刀面与加工表面摩擦,形成部分需润滑膜,从而降低切削力、摩擦和功耗,降低刀具与工件毛坯摩擦部位表面温度和刀具磨损,提高工件材料切削性能。
不同切削工艺对切削液要求不同,正确选择适宜切削液对工件质量至关重要。
粗车削
粗车削余量大、切深和进给大、切削阻力大、产生大量切削热、刀具磨损严重。应以冷却为主,兼具清洗、润滑、防锈。高效水基切削液及时带走切削热、降低切削温度、提高刀具耐用度。一般选用极压乳化液较好,除冷却性能好外,还具良好极压润滑性。使用水基切削液时注意机床导轨面维护,下班前擦干工作台切削液并涂抹润滑剂。
精车削
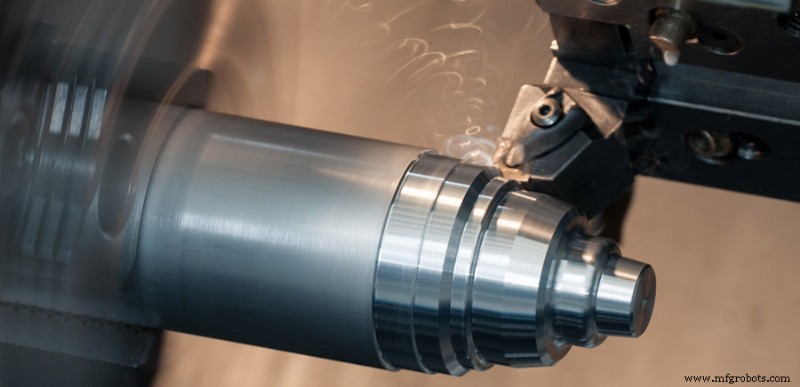
精车削余量小,切深一般仅0.05-0.8mm,进给量小,要求保证工件精度和表面粗糙度。因精车削切削力小、温度低,应选用摩擦系数低、润滑性能好的切削液。一般选用高浓度(质量分数10%以上)乳化液和含油性添加剂切削液。高精度车削如精车螺纹,必须用菜籽油、大豆油等植物油作润滑液以满足精度要求。因植物油稳定性差、易氧化,部分工厂采用(质量分数)JQ-1精密切削润滑剂15%和L-AN32总损失系统油85%作精密切削油,效果良好。
镗削
镗削原理同车削,但属内孔加工,切削量和切削速度不大,但散热条件差,可用乳化液作切削液,适用时应适当增加切削液流量和压力。
铣削
铣削属间歇切削,每齿切深时刻变化,易产生振动和冲击,条件比车削差。用高速钢刀具高速平铣或高速端铣时,需冷却性好、有一定润滑性的切削液,如极压乳化液。低速铣削需润滑性好的切削油,如精密切削油、非活性极压切削油。加工不锈钢和耐热合金钢可用含硫、氯极压添加剂切削油。
铰削
铰削属孔精加工,精度要求高。属低速小进给切削,主要因刀具与孔壁挤压切削,切屑易滞留刀槽或粘附刃口,影响刃带挤压效果,破坏加工精度和表面粗糙度,增加切削扭矩,产生积屑瘤加剧刀具磨损。铰削基本处于边界润滑状态。一般选用高浓度极压乳化液或润滑性好、有一定流动性的极压切削油可获良好效果。不锈钢和耐热钢可用高极压复合切削液。深孔铰削可用润滑性能好的深孔钻削切削油满足工艺要求。
拉削
拉刀是按刃牙沿轴向排列大量齿的加工刀具。拉削特点是能高精度加工复杂形状工件。因拉刀是贵重刀具,刀具耐用度对生产成本影响大。且拉削属精加工,对工件表面粗糙度要求严。拉削时切削阻力大、排屑难、冷却条件差、工件表面易划伤,故要求切削液有良好润滑性和排屑性。国内有含硫极压添加剂的专用拉削油。
不锈钢和耐热合金拉削可用以下配方(质量分数):JQ-2极压润滑剂20%、氯化石蜡15%、苯80用1%、L-ANN22总损失系统油64%。
钻削
普通麻花钻钻削属粗加工。钻削排屑难、切削热难导出,常导致刃部退火,影响钻头寿命和加工效率。选用性能好切削液可使钻头寿命延长数倍以上,生产效率显著提高。一般可用极压乳化液或极压合成切削液。极压合成切削液表面张力低、渗透性好,能及时冷却钻头,对延长刀具寿命、提高加工效率非常有效。难切削材料如不锈钢、耐热合金可用低粘度极压切削油。
螺纹加工
螺纹切削时,刀具与切削材料呈楔形接触,切削刃三面被切削材料包围,切削扭矩大、排屑难、热量难随切屑及时带走,刀具易磨损、切屑卡滞易振动。特别是攻丝时切削条件更苛刻,有时崩刃、断丝锥。
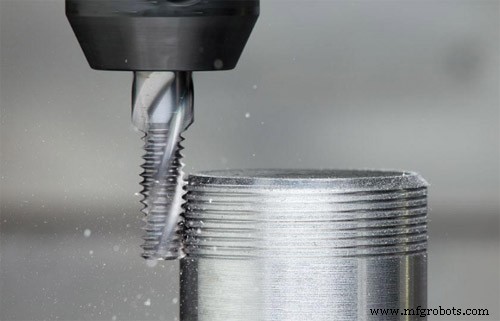
要求切削液同时具有较低摩擦系数和较高极压性,减少刀具摩擦阻力、延长刀具寿命。一般选用同时含油性剂和极压添加剂的复合切削液。此外攻丝时切削液渗透性很重要,能否及时渗透切削刃对丝锥耐用度影响大。渗透性与粘度有关,低粘度油渗透性好。必要时可加少量柴油或煤油改善渗透性。某些情况下攻盲孔切削液难进入孔内,此时高粘度、强粘附性切削液更有效。
以下列举几种攻丝切削液配方(质量分数):
- 硫化脂肪油10%、氯化石蜡10%、脂肪油8%、L-AN15总损失系统油72%,适用于钢和合金钢攻丝。
- JQ-2极压润滑剂20%、JQ-1精密切削润滑剂10%、L-AN15总损失系统油70%,适用于钢和合金钢攻丝。
- JQ-2极压润滑剂15%、柴油机油20%、L-AN15总损失系统油65%,适用于铝及铝合金攻丝。
- JQ-2极压润滑剂30%、氯化石蜡10%、脂肪油10%、L-AN32总损失系统油50%,适用于不锈钢和盲孔攻丝。
- 极压乳化油20%+水80%,适用于钢标准件螺纹加工。
磨削
磨削加工可获高尺寸精度和低表面粗糙度。磨削速度高、发热大,磨削温度可达800-1000℃甚至更高,易造成工件表面烧伤、热应力裂纹和零件变形。砂轮磨损钝化、磨粒脱落,磨屑和砂轮粉末易飞溅落在零件表面,影响加工精度和表面粗糙度。加工韧性塑性材料时,磨屑易嵌入砂轮工作面间隙或与加工金属熔结在砂轮表面,使砂轮失去磨削能力。因此为降低磨削温度、冲走磨屑砂轮粉、提高磨削比和工件表面质量,需用冷却性好、清洗性好、有一定润滑性和防锈性的切削液。
1. 普通磨削
可用防锈乳化液或苏打水和合成切削液(质量分数),如:防锈乳化液2%、亚硝酸钠0.5%、碳酸钠0.2%、水97.3%;0.8%亚硝酸钠、0.3%碳酸钠、0.5%甘油、98.6%水;直接用3%-4%防锈乳化液或化学合成液。
高精度精密磨削,用H-1精磨液可显著提高工件加工精度和磨削效率,使用浓度4-5%。
2. 高速磨削
砂轮线速度超过50m/s的磨削通常称高速磨削。砂轮线速度增加时磨削温度显著升高。试验表明,砂轮线速度60m/s时磨削温度(工件平均温度)比30m/s高约50-70%;80m/s时比60m/s高15-20%。线速度增加后,单位时间参与磨削磨粒数增加、摩擦加剧、能耗增加,提高工件表面温度,增加烧伤裂纹可能性。需用高效冷却性能冷却液解决。因此高速磨削不能用普通磨削液,而应用渗透性好、冷却性能好的高速磨削液。如GMY高速磨削液可满足线速度60m/s的高速磨削工艺要求。
3. 强力磨削
这是先进高效磨削工艺。如端面慢进给强力磨削,砂轮线速度60m/s、径向进给3.5-6mm/min,磨削率高达20-40mm³/mm·s。此时砂轮磨粒与工件摩擦极其剧烈,即使高压大流量冷却条件下,摩擦区工件表层温度仍达700-1000℃,无高效冷却液强力磨削无法进行。端面强力磨削中,与乳化液相比,总磨削量增35%、磨削比增30-50%、正常磨削时间延长约40%、功率损耗降约40%。故冷却液性能对强力磨削效果影响大。目前国产强力磨削液有QM高速强力磨削液和HM慢进给强力磨削液。
4. 金刚石砂轮磨削
用于硬质合金、陶瓷、玻璃等高硬度材料磨削,可粗磨精磨。磨削表面一般不产生裂纹、缺口,可获较低表面粗糙度。为防止磨削过热和砂轮过早磨损、获较低粗糙度,需持续充分冷却。因工件硬度高,磨削液以冷却清洗性能为主保持砂轮锐利。磨削液摩擦系数不宜太低,否则导致磨削效率低和表面烧伤。用以无机盐为基础的化学合成液作磨削液。精磨时可加少量聚乙二醇作润滑剂,可提高工件表面加工质量。高精度零件可用润滑性好、低粘度油基磨削液。
5. 螺纹、齿轮和丝杠磨削
此类磨削特别关注磨削后加工表面质量和尺寸精度。一般宜用含极压添加剂磨削油。此类油基磨削液因润滑性能好可减少磨削热,极压添加剂与工件材料反应生成低剪切强度硫化铁膜和氯化铁膜,减少磨粒切削刃磨损,使磨削顺利进行。为获更好冷却清洗性能并保证防火安全,应选用低粘度、高闪点磨削油。
制造工艺