


11种精密金属铸造工艺:加速制造从设计到量产
掌握铸造车间术语与工艺,从炉火中取出宝藏
什么是金属铸造?
金属铸造是将熔融金属浇注进成形空腔,冷却固化成型的制造过程。相比从实心金属切削加工,铸造常更经济。铸造方法众多,最优选择取决于用料、批量、复杂度。
投产前了解铸造车间术语与方法大有裨益。
铸造核心术语
铸型
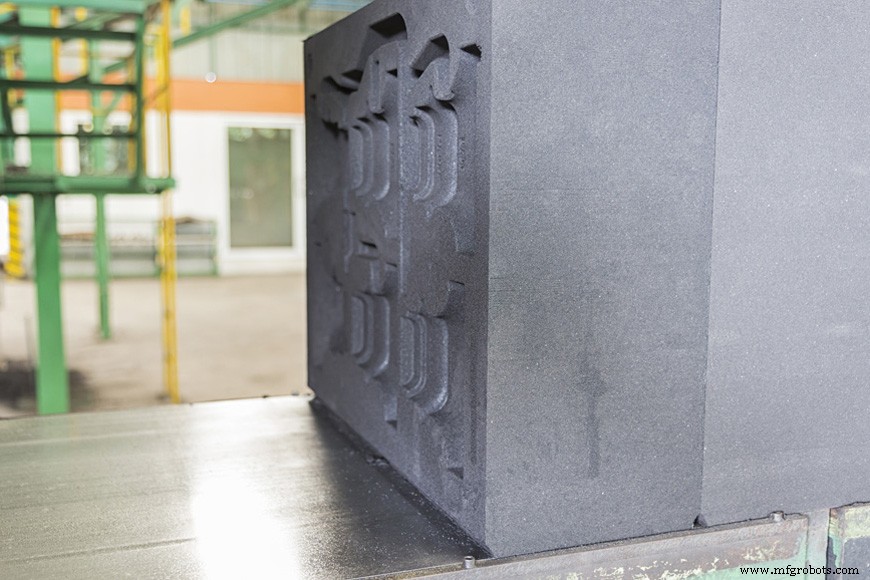
铸型是接纳液态金属、冷却成腔体形状的空腔。可简单如锭模(似条形烤盘,浇入冷却)。复杂铸型基于模样:模样印入分型铸型,半模印上半、半模印下半,合箱锁紧浇注。分型使模样可预先抽出。分型面可水平。
上箱与下箱
水平分型中,上半箱称上箱,下半箱称下箱。
摆箱与定箱
垂直分型中,前半箱称摆箱,后半箱称定箱。
砂芯
铸件有内腔/孔洞时需砂芯。砂芯形状即内腔形状。砂芯通常伸出铸件外,通过芯印悬吊固定(如桥跨两岸)。砂芯周围充金属,取出后留孔。长砂芯可用顶铁支撑,顶铁通常用同铸件金属,最终熔融融入铸件。
尺寸公差
选铸造法的关键因素是尺寸公差——成品尺寸允许偏差。金属冷却收缩,收缩量受铸造法影响。需高精度时选近净尺寸铸造,即出型尺寸极接近成品。
表面光洁度
另一考量是表面光洁度。表面允许多粗糙?铸铁锅可接受,婚戒不可。高光洁度通常靠机加工(增成本),选高光洁度铸造法可减机加工成本。
金属铸造方法分类
两大类:永久模铸造(可重复使用模具)与消失模铸造(一次性模具)。
- 永久模:
- 金属型铸造
- 半永久模铸造
- 熔模铸造
- 离心铸造
- 压力铸造
- 压铸
- 消失模:
- 砂型铸造
- 壳型铸造
- 熔模铸造(失蜡)
- 全模/泡沫铸造
永久模可重复生产,消失模随铸造销毁。外行以为永久模大批量必更划算,实则不然。多数铁钢件用消失模工艺。低熔点材料(树脂、巧克力、蜡)几乎全用永久模。冶金差异在于高温:高温对模具应力巨大。故低熔点合金(锌、铝、镁、锡、铜)更适合永久模。特定条件下铁基合金也可用永久模。设计复杂度、选材、尺寸公差、表面要求共同决定永久模适用性。
永久模铸造详解
金属型铸造
金属型用熔点更高金属制造。液态金属靠重力浇注,无外压。永久芯须简化以便成品中抽出复用。铁铸件及低熔点合金常用。转盘而非流水线为常见工业流程:涂模、置芯、合箱、浇注、开箱、顶出依次在各工位完成。首铸前预热防热裂。壁厚不及压铸薄,但尺寸公差紧、铸件致密细晶、表面光洁、规避多类缺陷。耐铁铸造,但不宜高锌黄铜(污染模具)。
半永久模铸造
唯一变化:芯子可用消失砂芯。砂芯可做复杂形状(无需完整抽出)。若留芯取出口,振动落砂台可排芯。金属型铸造的公差、致密、外观优势仅存在于贴金属型部位。
熔模铸造
彩名工艺:无需芯子,仅在模内壁包覆薄金属层形成金属“皮”即成空心铸件。随材料凝固速度有不同路径:少量液态金属注入旋转覆盖内壁;或注满后指定冷却时间倒出余料。锌、铝、锡常用熔模法。
离心铸造
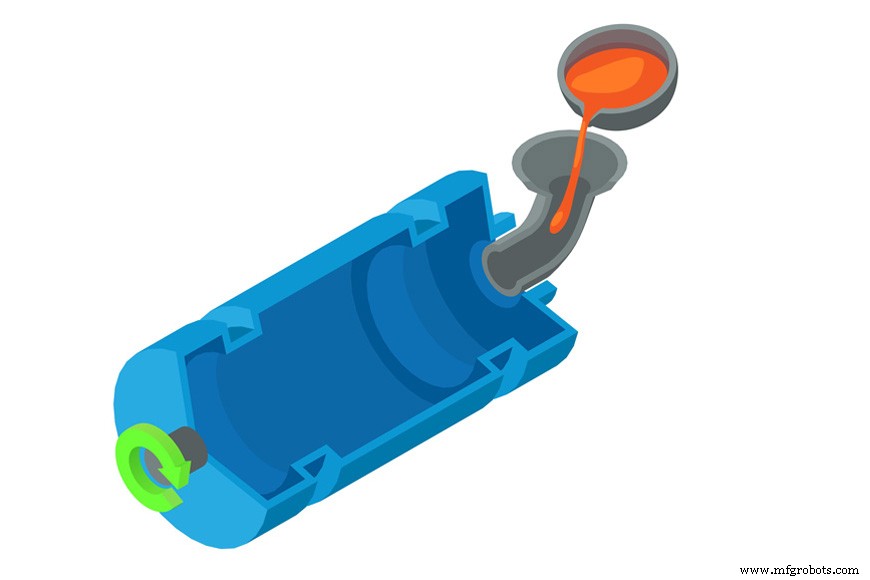
真离心铸造中,水冷模绕中心轴高速旋转,液态金属注入。离心力使金属均匀贴覆模壁。要求铸件绕旋转轴几何均匀,故最适圆筒/环类(管材、环件)。缺陷率极低:杂质集中内孔面可机加工去除。承压管件多用离心铸造,因无缝结构高强。小件首饰用离心机甩整模,从坩埚甩入金属,非真离心铸造,属压力铸造变体。
压力铸造
利用重力外力(气压、真空、机械、离心力)控制金属流动。可精控充型速率:重力恒定,人力可变。真空铸造抽真空吸引熔金属上升,冷却前须持真空,多用于薄壁件,表面极佳。低压铸造反向加压熔炉推金属经冒口入型。所有压铸机均用压力辅助成型。
压铸
压铸机:熔融金属槽、双板金属模/压铸模、注射系统(抽料加压入模)。流程:开模→喷润滑防粘→合模→压力喷嘴注射→冷却定型→开模→顶针顶出→循环。两种注射:冷室式像注射器,每模前充料活塞压入;热室/鹅颈式注射室浸熔池自动补料,活塞或气压压入。鹅颈常浸熔池易腐蚀,故用低熔点铝/锌铝合金。冷室/活塞式耐高温可铸黄铜青铜。
连续铸造
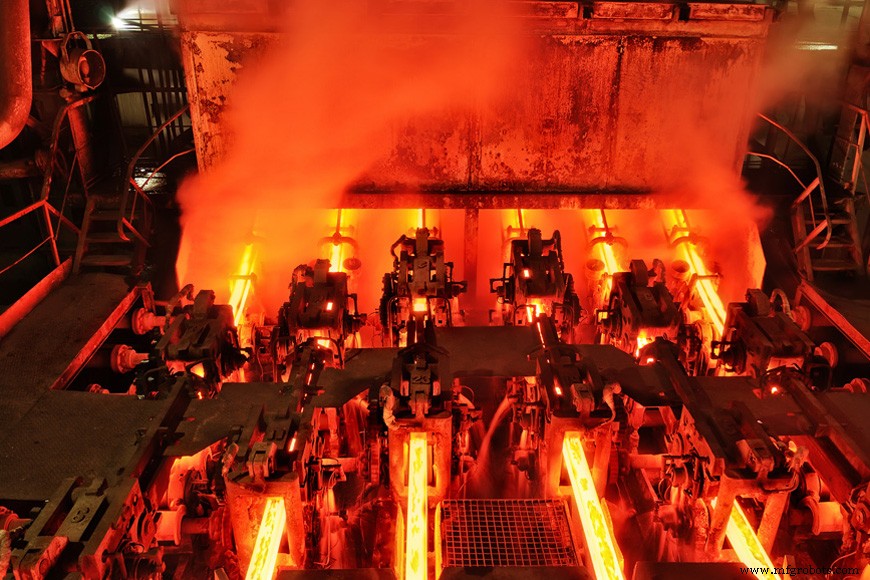
我们视为全机加工/轧制/加工的金属零件,往往起源于铸造车间。连铸通过永久结晶器挤出坯、方坯、板坯(不同尺寸简单金属形),生产轧钢原料。熔融金属自高处入漏斗控流速,入下方结晶器(简型,长500–2000mm,截面方/圆/矩)。结晶器壁水冷使外壳凝固。金属出结晶器时凝固但可塑,连铸机弯曲使成品水平输出。导轮引导至输送带喷雾固面,煤气切割定尺堆垛。
消失模铸造详解
铸铁基金属,消失模是赢家:免高温模具刚性,成本优势大。
砂型铸造
最常用金属铸造法。至少3000年历史:中国商朝(约前1600–1046)有粘土铸造证据。廉价、丰富、可塑、耐热难被超越。砂芯振动落砂台易除。浇冒口由资深造型工手工切割或随模样成型。表面粗糙、尺寸公差一般,适合大型粗犷件:装饰围栏、铸铁锅、汽车发动机零件。详见本系列前文。
壳型铸造
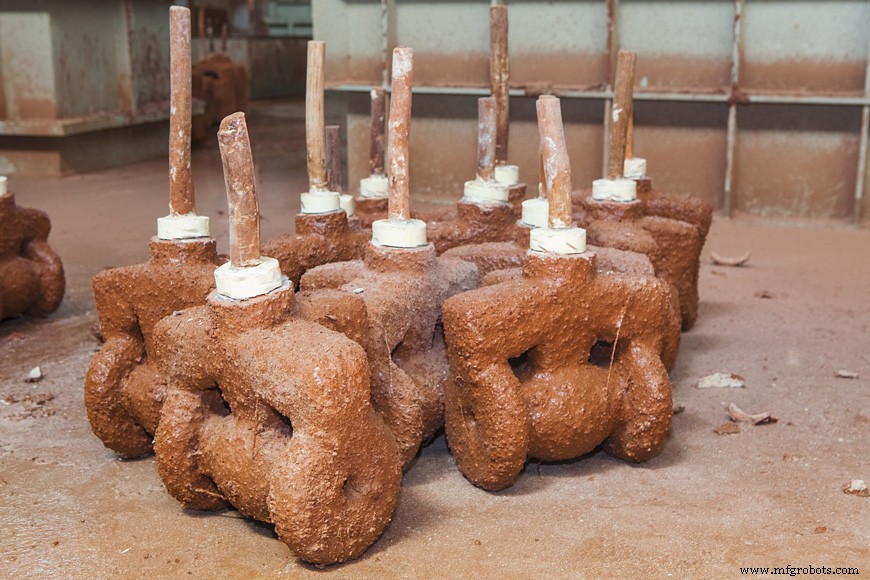
砂型铸造变体,尺寸公差更紧。砂混树脂。砂树脂混合料覆盖热金属模样半模,熔融冷却成壳。两壳合箱,通常砂箱支撑。树脂强化内表面,成高精度模具。常用于制造传统砂型铸造用砂芯。树脂赋砂芯强度跨越型腔保形。砂芯可中空,热金属模熔模法制造:两半芯模合箱加热,填树脂砂,烘烤至壁厚足支撑芯尺寸,倒出未固化树脂砂。分模得坚固砂芯,置砂型模中成型铸件内腔。
-
熔模铸造(失蜡铸造)
砂型铸造虽最普及,但有一局限:模样须从模具抽出,导致复杂模样构造。脱模斜度、分型面、浇冒口、砂芯要求模样师各阶段精心考量。失蜡/熔模/精密铸造可规避这些砂型模样难题,适用大多数金属牌号,含高熔点铁基合金。
熔模设计师制精密金属模压制蜡/塑料模样。模样组装于同材质浇道:工人用焊枪熔融浇道连接各模样。组件喷/刷/浸细粒高耐火骨料浆料(以乙基硅酸酯为主粘结剂)待凝固。反复涂覆粗浆料至形成骨料壳。壳模静置定型后倒置入炉,蜡熔出回收再用。脱蜡后预热炉烘烤。松砂支撑后常规浇注。
铸件冷却后,振动落砂台震落外壳。熔模铸造表面光洁度优、尺寸精度高、无砂型分型线。
全模/泡沫铸造
砂型+熔模结合体。用发泡聚苯乙烯模样。可含浇冒系统,消除脱模斜度。有时浇注前取出模样,部分泡沫可留模内浇注时瞬间气化。适合单件/极小批量,但也可量产泡沫模。制模设备增本,但极复杂模样下总成本可能有利。
铸造工艺对比选型
咨询制造商寻找最具成本效益工艺。一般而言:铁基金属用消失模,有色金属选择面宽,但均有例外。明确项目需求助选最佳工艺:尺寸精度要求?壁厚极限?终重?表面光洁度?预知答案助设计师驾驭铸造流程,找到最优最省工艺。
金属