


砂型铸造工艺全流程详解:六大步骤深度解析
砂型铸造在制造具有复杂几何和精细结构的三维物体时展现卓越通用性。该工艺沿用数百年。如今新创新简化了砂铸技术,适配低产量和高产量零件、组件、成品生产。但许多人不了解砂铸工艺如何运作。
实际工艺通常包含六步。视特定因素可能涉及额外任务,如是否用模样造模,或用机加工在砂中直接成型产品所需形状的型腔——后者常用于设计可能变更的原型和产品开发阶段。
模样设计制作
模具模样按产品规格制作。作为实际产品复刻,模样会略微放大。放大量基于金属类型及其从熔融态到固态的特性变化。有的金属受热膨胀冷却收缩,有的相反。放大模样为金属膨胀预留空间,防止胀破模具。
浇口与冒口制作
模样置入砂模时同步添加浇口和冒口。浇口冒口是通向主模样和通出砂模的通道。熔融金属浇入这些通道流向模样型腔中心。通道亦提供其他效益:允许熔融金属析出气体排出;缓解熔融金属凝固时的热收缩;确保金属填满每个缝隙,复杂结构无空隙。金属膨胀时多余金属回流浇冒口不破坏模样壁;收缩时浇冒口多余金属回流填补缝隙。
模具成型
顾名思义,砂用于模具成型。砂具耐火性,耐高温保形。砂通常添加粘结剂、粘土等辅助材料,帮助模具保持完整承受熔融金属浇注。整个砂模过程在砂箱内完成。砂箱通常分上下两箱:上箱称覆箱,下箱称拖箱。两箱夹紧形成三维零件。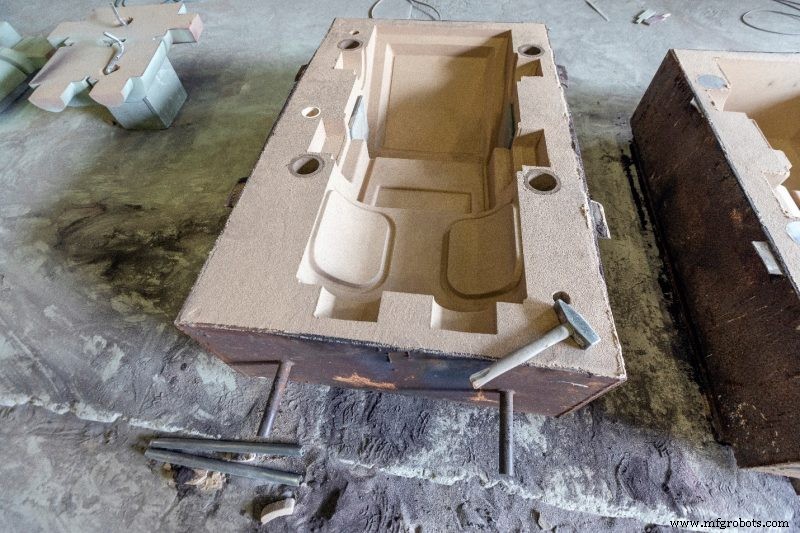
下砂箱 (拖箱) 部分铺砂,放入模样和浇注系统。有时置入芯子(成型砂)辅助成型模样不含的内部铸造表面。为支撑芯子定位,添加芯印和称为衬垫的金属件。然后上砂箱 (覆箱) 夹紧在拖箱上。
随后拖箱继续填砂覆盖模样、浇注系统、芯子。砂箱压实确保无间隙。去除多余砂,取下覆箱小心取出模样和芯子。
浇注铸造
移除模样和芯子后,成型模具形状准备接受熔融金属。添加润滑剂便于金属冷却后取出铸件,亦可改善表面光洁度。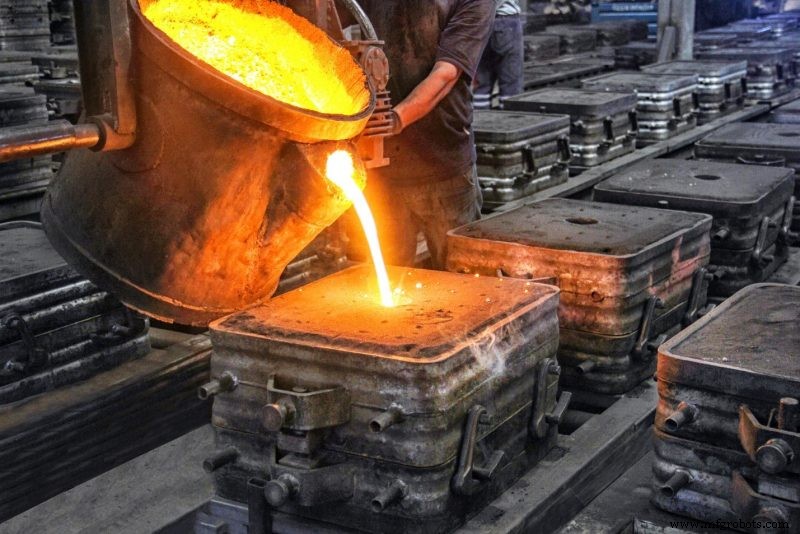
覆箱和拖箱重新夹紧。用重物压住覆箱防浇注时上浮。熔融金属经浇口冒口进入模具。金属冷却凝固。
落砂清理
金属冷却凝固后,拖箱覆箱震落砂子。砂子破碎回收,常可重复使用。
精加工
金属零件脱离砂箱后经最终精加工。切除所有连接在零件上的浇口、冒口、流道。随后喷砂打磨达成所需光滑度和表面光洁度。
了解砂铸工艺流程,客户可判断该技术是否适配组件和产品创建。了解 Impro 砂铸能力详情,请立即联系我们。
工业技术