


铝铸造工艺全面对比:金属型、湿型砂与压铸优劣势分析
铝可通过多种工艺成形,包括:
- 铸造
- 挤压
- 锻造
- 轧制
对任何金属,铸造可以说是最通用的成形工艺,产出零件种类最丰富。美国能源部估计超90%制成品含金属铸件。
其他金属的铸造技术均可用于铝,但铝最常用方法为金属型铸造、湿型砂铸造与压铸。
金属型铸造
金属型铸造用高熔点金属制可重复使用模具。铸铝时模具常用灰铁或钢。模具合箱预热,熔融金属经浇包注入,凝固至足够强度脱模。多数情况下铸件凝固即取出冷却;否则刚性模具可能导致冷却收缩缺陷。脱模后可立即重复。
金属型铸造优势:
- 模具可复用,大批量易摊销工装成本
- 精密加工模具可获高尺寸精度
- 重复性高,件间准备极少
金属型铸造劣势:
- “永久”模具非永久,大批量中途可能需更换
- 刚性模具若不及时脱模易致缺陷
- 工装成本相对湿型砂较高
湿型砂铸造
湿型砂铸造是常见砂型铸造,用湿润粘土结合砂成型。先将砂压实于模型周围成型腔。脱模后合箱置于支架,类似金属型铸造。注入熔融金属,凝固后破模取件。铸件磨去浇冒口等多余特征精整。多数厂能回收高比例湿型砂。
湿型砂铸造优势:
- 几乎任意零件可湿型砂铸造,尺寸重量范围广
- 工装与材料成本极低
湿型砂铸造劣势:
- 表面光洁度不如其他铸造法
- 尺寸精度也低于其他铸造法
压铸
压铸同金属型铸造用可重复使用金属模具,非一次性砂模。但压铸常高压注射熔融金属。高压带来更高细节与表面光洁度,但夹带气孔可能降低强度。压铸适合小型件大批量,但复杂度受限。压铸装置构型限制可插入芯的种类。
压铸优势:
- 铸件细节更高、表面光洁度更优
- 模具常用高级工具钢加工,寿命长于其他模具
压铸劣势:
- 初始工装成本极高
- 复杂度受限,尤其空心截面产品
- 气孔等缺陷可能损害整体强度
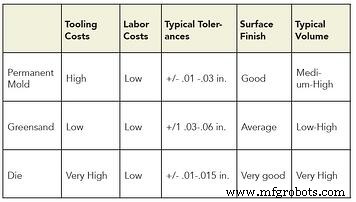
铝铸造方法对比
本文节选自电子书《铝制造:历史、成形技术与最佳实践》。点击下方免费下载:
制造工艺