


挤拉成型:高性能纤维增强聚合物连续成型工艺深度解析
挤拉成型工艺*
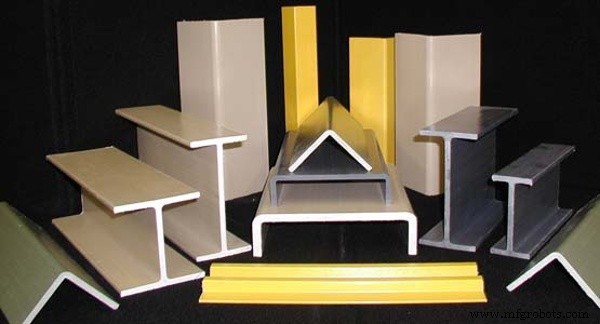
挤拉成型是连续高速成型技术,采用玻纤粗纱、毡、布等纤维增强材料,结合聚酯等热固性树脂基体。选定增强材料经树脂浴充分浸润。湿润纤维成型为目标几何,拉入加热钢模。模内温度精控固化树脂,使层压制品在机器连续牵引下于模腔精确形状固化。
工艺优势
• 无可匹敌的设计灵活性:挤拉型材可简可繁复杂,免后装配。
• 品质一致:连续工艺将长度变差限于运输约束,截面颜色均匀,减少喷涂需求。
• 性能优化:策略性布局高性能增强材料,可针对应用定制特定强度特征。
原材料体系
1) 树脂 — 高性能聚酯树脂与填料、催化剂、UV抑制剂、颜料混合,创造粘结纤维、赋予耐腐蚀等所需性能的基体。每种配方针对特定应用定制。粗纱与毡主导最终物理性能。
2) 粗纱 — 玻纤粗纱提供主导纵向强度。其用量与布局由设计阶段定义,直接决定成品性能。粗纱亦供拉拽其他增强材料通过模具所需抗拉强度,对型材设计至关重要。
3) 毡 — 连续毡提供经济实现高横向性能的路径。毡与粗纱分层叠加,构成大多数挤拉复材核心组成。毡粗纱比控制横向与纵向性能平衡。
4) 面纱 — 因挤拉低压运行,玻纤增强材常贴近表面,影响外观、耐腐蚀、搬运。表面面纱——典型A玻纤或聚酯——可将增强材推离表面,形成树脂富集层。
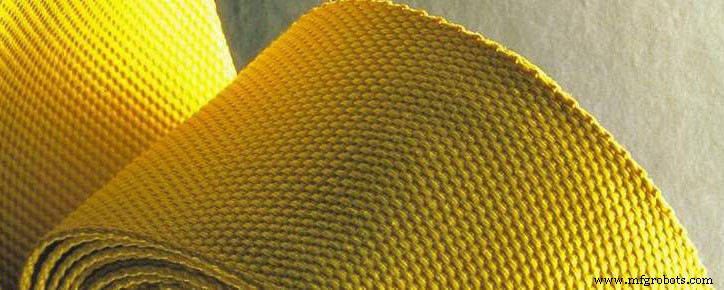
5) 编织与缝编织物 — 标准毡粗纱结构无法达标时,可引入平衡、高纵向、高横向、±45°多层等选定织物,单独或配合毡粗纱使用。增加成本但交付所需性能。
6) 其他增强材料 — 碳纤维、芳纶亦用作粗纱或织物,或与玻纤复合。高模量纤维大幅提升刚度。设计须权衡高成本与最优性能。
*本文节选自设计手册。
疑问、评论?评论区留言。
想了解更多高强度材料?下载免费指南。
树脂