


压铸工艺专家指南:流程、材料与设备详解
压铸是一种金属铸造工艺,利用模腔对熔融金属施加高压。模具通常由高强度合金加工而成,部分类似注塑模具。
压铸多用有色金属:锌、铜、铝、镁、铅、锡、铅锡合金等。根据压铸类型,需冷室或热室压铸机。
本文聚焦压铸制造工艺,介绍两大类压铸机与详细制造步骤,助您全面理解并优化生产。
1. 两大类压铸机
压铸机分热室压铸机与冷室压铸机,区别在于承受压力范围。典型压力400–4,000吨。
1.1 热室压铸机
热室压铸又称鹅颈压铸,依靠熔融金属池在压力下充填模腔。循环开始时活塞回缩,熔融金属填充“鹅颈”。
气动/液压活塞挤压金属注入模具。优势:循环快(约15次/分)、易自动化、可熔化金属。
劣势:无法压铸高熔点金属,也不宜压铸铝(铝会带出熔池中的铁)。
故热室机常用于锌、锡、铅合金,且多用于小型件而非大件。 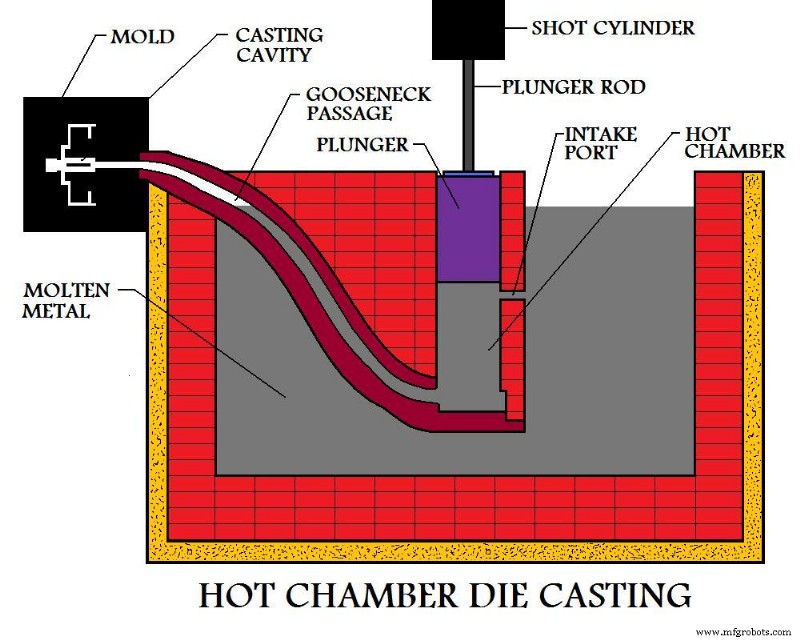
1.2 冷室压铸机
冷室压铸适用于热室无法处理的金属:铝、镁、铜、高铝锌合金。
工艺:金属先在独立坩埚熔化,定量熔液转入未加热注射室/喷嘴,再经液压/机械压力注入模具。
因需转移熔液,最大劣势是周期时间长。
冷室机分立式与卧式。立式通常为小型机,卧式型号多样。 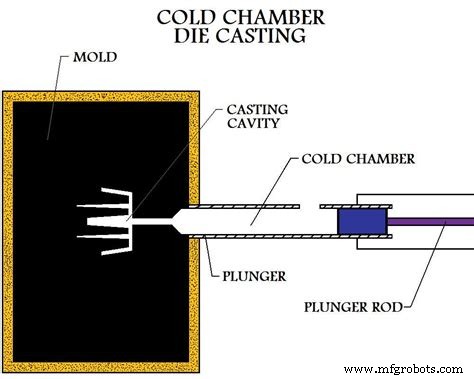
2. 压铸详细制造步骤
高压压铸含四步:模具准备、充填、注射、脱模,也是各类改进工艺基础。
2.1 准备
向模腔喷涂润滑剂。除控制模温外,润滑剂还助脱模,随后合模。
2.2 充填
熔融金属在高压下充填模腔,压力约10–175 MPa。充填完成后保压至凝固。
2.3 注射
开模,顶针推出铸件(铸件与“射次”不同:一模多腔可得多个铸件)。
高压注射实现极快充填,熔融金属在任意部分凝固前填满整模,避免薄壁难填区的表面不连续。
多数压铸件可后续加工(钻孔、抛光)实现铸造难以完成的结构。
2.4 脱模
分离废料(浇口、流道、溢料、飞边)。通常用专用整理模挤出分离,也可锯切/打磨。
2.5 缺陷检测
脱模后检测缺陷。最常见:冷隔与冷撞。
以上为压铸制造优质产品所需核心知识。欢迎留言提问。
注:文中图片版权归原作者所有。如涉及版权问题,请联系我们,我们将尽快处理。
制造工艺