


碳纤维品种与生产工艺全解析
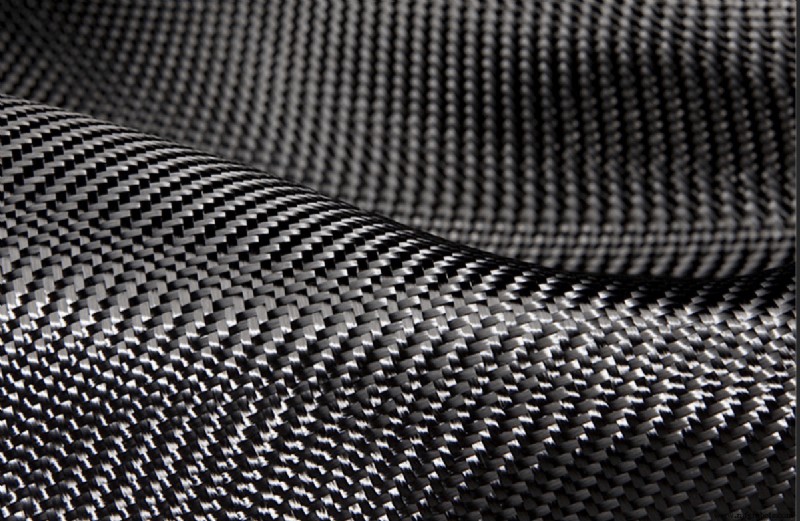
碳纤维(CF)直径约5–10微米,主要由碳原子组成。
碳纤维具有显著优势:
- 高刚度
- 高抗拉强度
- 轻量化
- 高耐化学性
读完本文,您将掌握碳纤维的主要分类、所需原材料及详细制造工艺,从而快速辨别产品质量、高效把控全流程。
1. 碳纤维通用分类
A. 按抗拉模量分类
抗拉模量是分类碳纤维的关键指标。
抗拉模量即弹性模量,衡量特定直径纤维的刚度或抗拉伸能力,数值越大纤维越硬。
B. 按抗拉模量升序分类
其他分类按抗拉模量升序包括:标准模量、中模量、高模量、超高模量。
例如超高模量碳纤维抗拉模量达5亿–10亿kPa。对比钢材约2亿kPa,最强碳纤维强度约为钢材5倍。
2. 制造所需原材料
制造碳纤维的原料称为前驱体。
A. 聚丙烯腈(PAN)
约90%碳纤维由聚丙烯腈制成。
B. 粘胶或石油沥青
剩余10%源自粘胶或石油沥青。这些均为有机聚合物,特征是碳原子键合的长链分子结构。
C. 气体与液体
制造过程中需多种气体和液体。
部分材料需与纤维反应以达成特定效果,另一些则用于防止特定反应。同前驱体一样,许多工艺材料的精确配方属于商业机密。
3. 碳纤维制造工艺
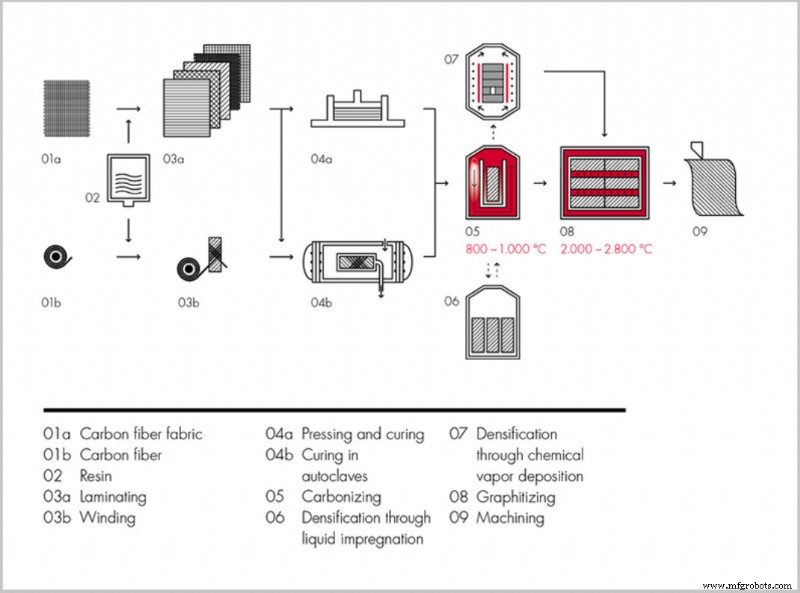
制造过程兼具化学与机械特性。
前驱体拉伸成长丝,在隔绝氧气的高温下加热。
无氧环境下纤维不燃烧,高温使原子剧烈振动,排出大部分非碳原子。
此过程称碳化,留下由长而紧密交织的碳原子链组成的纤维,仅残留少量非碳原子。
以下以聚丙烯腈为例,介绍典型操作序列:
3.1 纺丝
1) 混合丙烯腈塑料粉末与另一种塑料(甲基丙烯酸酯或甲基丙烯酸甲酯)。
2) 在常规悬浮或溶液聚合过程中,与催化剂反应生成聚丙烯腈塑料。
3) 塑料纺丝成纤维,经水洗与拉伸。
3.2 预氧化稳定化
1) 碳化前需化学改性,将线性原子键合转化为热稳定的梯形键合。
2) 在空气中将纤维加热至200–300°C(390–590°F),持续30–120分钟完成稳定化。
3.3 碳化
1) 稳定化完成后,在无氧气体炉内将纤维加热至1,000–3,000°C(1,830–5,500°F),持续数分钟。
2) 炉内气压维持高于外部大气压,进出口密封以防氧气进入。
3.4 表面处理
碳化后纤维表面难与环氧树脂等复合材料粘结。为赋予更好粘结性能,对表面进行轻度氧化。
3.5 上浆
1) 表面处理后涂覆保护层,防止绕线或编织时受损,此过程称上浆。
涂层材料需与复合材料用胶粘剂相容。典型涂层包括环氧、聚酯、尼龙、聚氨酯等。
2) 涂层纤维绕卷在筒子上,经捻线机捻制成各规格纱线。
以上为碳纤维制造工艺基础信息,希望有所帮助。欢迎留言提问。
注:文中图片版权归原作者所有。如涉及版权问题,请联系我们,我们将尽快处理。
制造工艺