


注塑模具设计与制造专家指南
什么是注塑模具?
注塑模具是精密工程工具,完全组装后装入注塑机生产同一塑料零件。流程始于详细工程图纸。资深模具师将图纸转化为模具布局,考量型腔几何、冷却通道、材料流动等因素。
注塑模具制造流程
制造注塑模具需精湛工艺与先进设备。多数模具用高强度工具钢经CNC铣/车加工至公差。模具作为成品零件的负型,含流道系统引导熔融塑料进各型腔,及加热/冷却通道调控周期温度。
典型注塑周期中,约10%时间用于实际注射熔体。其余时间用于冷却固化、保压、保持至可顶出。
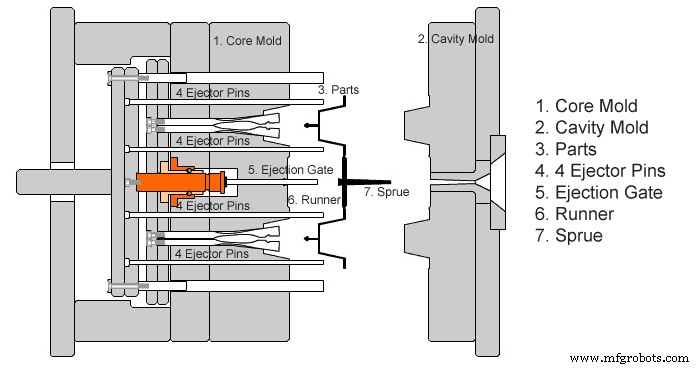
最简配置为直拉两半模具:“A”侧成型腔,“B”侧成型芯。复杂几何常需嵌件或多组分模具等附加组件。
注塑模具关键组件
模具设计师决定采用嵌件模还是独立模。独立模常从Misumi、DME、Hasco等全球供应商采购预制模座。
完整模具典型包含:
- 冷却水路管理热分布
- 流道系统(浇口、分流道、浇口)引导材料流动
- 浇口与浇道通道实现精准注射
- 螺纹吊环螺栓与导柱固定模具于机床并保持对中
顶出技术
塑料固化后,用顶针、套筒顶出;复杂形状用顶出板或气压顶出系统。
EDM(电火花加工)在模具制造中的应用
当型腔几何无法常规铣削实现,石墨或铜钨电极经CNC成型后置入EDM液。EDM蚀刻工具钢匹配电极轮廓。两种EDM变体:
- 成型EDM——冲蚀材料成型腔。
- 线切割EDM——细黄铜丝切割复杂形状。
流道系统详解
流道系统将熔体从机器喷嘴导入模腔。三大核心组件:
- 主流道——连接喷嘴至分流道。
- 分流道——引导材料向浇口。
- 浇口——开口于各型腔,允许塑料填充。
亦可设排气槽排除填充期截留气体。
注塑机概览
注塑机含上料机、往复螺杆、料筒、喷嘴、合模板。循环始于干燥聚合物颗粒除湿。颗粒在料筒加热至熔点。大螺杆输送熔体至喷嘴,注入合模板安装的模具。冷却后开模,顶针顶出成品。典型周期60–90秒。
树脂